
NaOH絲光處理在紡織染整中的應用 — 棉纖維鹼處理工藝
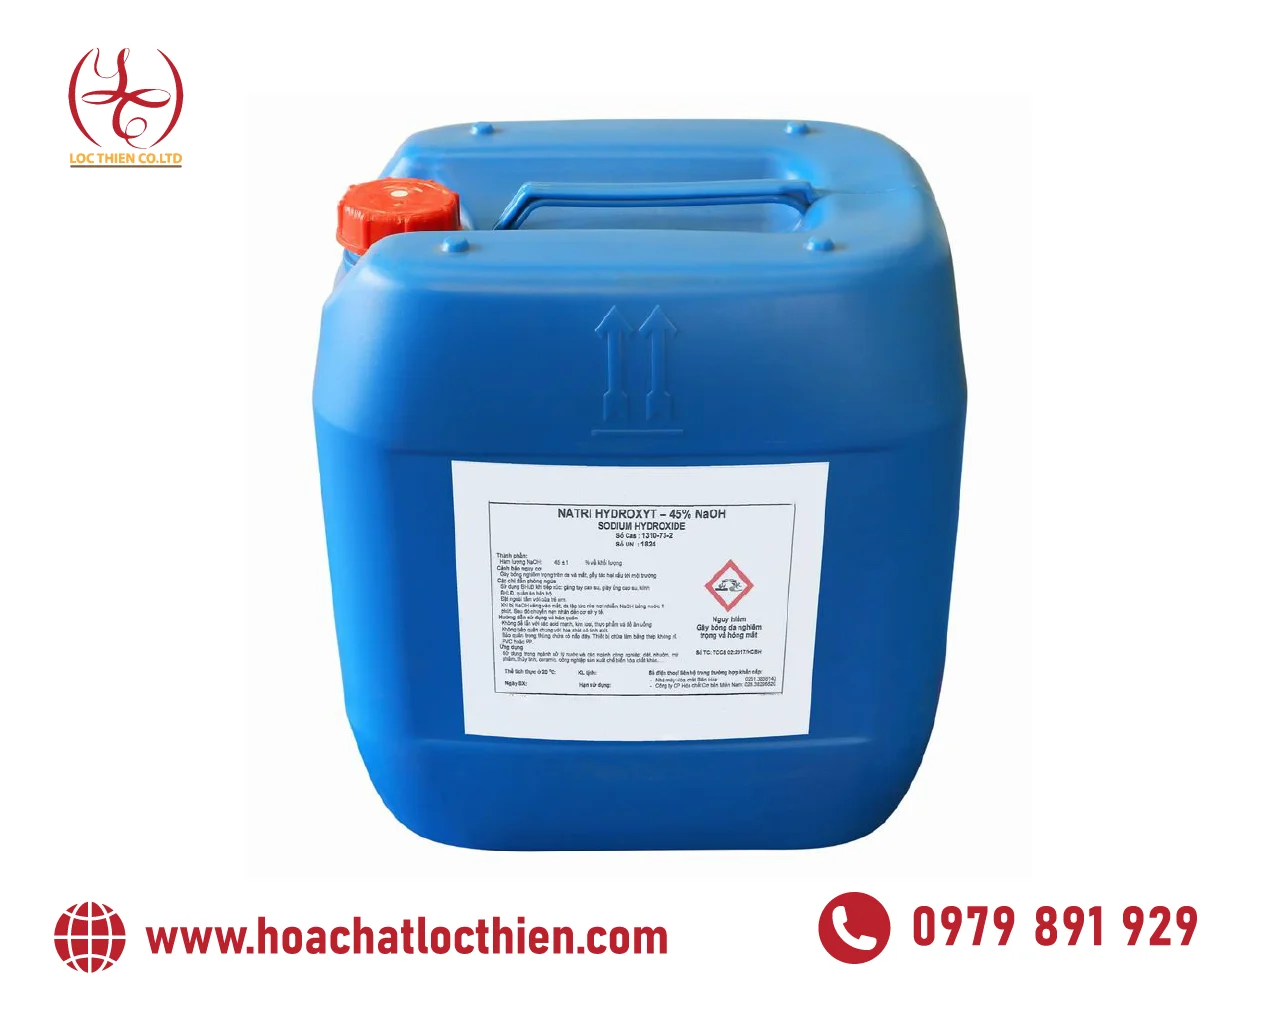
TL;DR: NaOH(氫氧化鈉,CAS 1310-73-2)是紡織染整中主要的絲光處理劑,用20–25% NaOH溶液在15–20°C下對棉纖維施加張力處理,使纖維均勻膨脹,增加光澤度,提高拉伸強度20–30%,增強活性染料上染能力。典型消耗200–300 g NaOH/kg纖維。Lộc Thiên供應20–50%液鹼和99%片鹼給紡織染整廠,附帶批次COA/MSDS,配送至全國工業區。
什麼是紡織染整中的NaOH絲光處理?
絲光處理是用濃NaOH溶液(18–25% w/w)在機械張力作用下對棉纖維或織物進行化學處理,目的是改變纖維素纖維的形態和超分子結構。該工藝由John Mercer於1844年發現,1889–1890年由Horace Lowe完善,增加了拉伸步驟以產生特徵性光澤。
當棉纖維浸入低溫(15–20°C)濃NaOH中時,OH⁻離子滲透到纖維素結晶區,破壞分子內氫鍵,使纖維膨脹。纖維橫截面從腎形變為均勻圓形,從而更均勻地反射光線——這是產生光澤的原因。同時,纖維素結構從纖維素I轉變為纖維素II,遊離羥基(-OH)數量增加約25%,從而改善染料吸收能力和吸溼性。
典型操作引數:
| 引數 | 數值 | 允許範圍 | ||---|---|---| | NaOH濃度 | 20–25% w/w | 18–25%(21–24°Bé)| | 處理溫度 | 15–20°C | 10–25°C | | 浸漬時間 | 30–60秒 | 20–180秒 | | 張力 | 保持寬度+2–5% | 視織物型別而定 | | 中和後pH | 6–7 | 5.5–7.5 | | BAN值 | ≥115 | 115–130(最佳)|
BAN值(AATCC TM89)是評估絲光程度的標淮方法:未處理纖維BAN為100–105,完全絲化處理的BAN超過130。
NaOH對棉纖維的作用機理
NaOH在絲光處理中起膨脹劑的作用。該過程分三個階段進行:
階段1 — 滲透和膨脹: 20–25% NaOH溶液滲透到纖維素纖維中,破壞纖維素分子鏈間的氫鍵。水攜帶OH⁻和Na⁺離子進入結晶區,使分子鏈間距增大。在此濃度下,棉纖維達到最大膨脹,纖維直徑增加10–15%。
階段2 — 張力下的結構重組: 當纖維完全膨脹後,機械張力使纖維保持伸直狀態,防止收縮。纖維素分子鏈沿纖維軸方向重新排列,形成更穩定的纖維素II結構。纖維橫截面從腎形變為圓形,形成光滑表面,更好地反射光線。
階段3 — 中和與固定: 用熱水(60–70°C)沖洗纖維以去除殘留NaOH,然後用稀醋酸或0.5–1% HCl中和至pH 6–7。沖洗和中和過程需快速完成,以保持纖維的新形態。如果沖洗緩慢或不均勻,纖維可能會重新收縮並失去光澤。
絲光處理後的效果:
- 光澤度:顯著提高,纖維呈現絲般光澤
- 拉伸強度:比未處理纖維提高20–30%
- 上染能力:提高25–50%,用更少的染料即可達到相同深度
- 吸溼性:提高,因無定形區擴大
- 尺寸穩定性:改善,洗滌縮水率降低
冷絲光與熱絲光的比較
冷絲光
這是越南紡織染整行業中最傳統且最常用的方法。
- NaOH濃度: 20–25%(21–24°Bé)
- 溫度: 15–20°C
- 浸漬時間: 30–60秒(厚織物可延長至180秒)
- 潤溼劑: 必需,需耐鹼型,因低溫下溶液粘度高,幫助NaOH快速滲透到纖維中
優點: 光澤度最高,拉伸強度提升最大,膨脹效果最佳(因低溫下膨脹速度快)。
缺點: 需要鹼液冷卻系統,消耗潤溼劑,停留時間較長,產能低於熱絲光。
熱絲光
這種方法後來發展起來,在歐洲和中國的針織廠中較為普遍。
- NaOH濃度: 25–30%(約30°Bé)
- 溫度: 55–70°C
- 浸漬時間: 20–50秒(比冷絲光快30–50%)
- 潤溼劑: 不需要——高溫下溶液粘度低,NaOH可自行快速滲透
優點: 處理時間更短→產能提高30–50%,無需潤溼劑,均勻性更高(因NaOH快速深層滲透),縮水率僅為冷絲光的一半,適合針織布。
缺點: 光澤度低於冷絲光,NaOH消耗更多(濃度更高),需要加熱溶液,拉伸強度提升較少。
總體對比表
| 指標 | 冷絲光 | 熱絲光 | ||---|---|---| | NaOH濃度 | 20–25% | 25–30% | | 溫度 | 15–20°C | 55–70°C | | 浸漬時間 | 30–180秒 | 20–50秒 | | 潤溼劑 | 需要 | 不需要 | | 光澤度 | 最高 | 較低 | | 拉伸強度 | 提高20–30% | 提高15–25% | | 均勻度 | 中等(需嚴格控制) | 高 | | 產能 | 較低 | 高30–50% | | 適用 | 機織布、紗線 | 針織布、薄織物 |
絲光處理中NaOH的消耗量
絲光處理中NaOH的消耗量取決於裝置型別、溶液濃度和布液比。參考引數:
- 定額消耗: 200–300 g純NaOH/kg纖維
- 使用32%液鹼: 約需625–940 g溶液/kg纖維
- 使用45%液鹼: 約需445–670 g溶液/kg纖維
- 布液比: 1:4至1:8,視裝置而定
消耗計算示例: 一家紡織染整廠每天處理1,000 kg棉纖維,使用32% NaOH:
- 所需純NaOH量:1,000 × 250 g = 250 kg NaOH
- 所需32% NaOH量:250 ÷ 0.32 = 約780升/天
- 絲光用NaOH成本約佔紡織染整化學品總成本的5–10%
棉纖維標準絲光工藝
步驟1:配製NaOH溶液
將NaOH溶液配製成20–25%濃度(用比重計測量,相當於21–24°Bé或55–65°Tw)。溶液需冷卻至15–20°C。使用99%片鹼時,用軟水按約1:3(片鹼:水)比例稀釋。注意強放熱反應——將NaOH緩慢加入水中,持續攪拌,切勿反向操作。
步驟2:纖維浸漬NaOH溶液
將纖維或織物透過裝有20–25% NaOH溶液的絲光槽,溫度15–20°C,浸漬時間30–60秒。在槽中,纖維處於完全拉伸狀態(縱向和橫向)。絲光機通常有三個軋輥,用於控制滲透程度並去除多餘溶液。
步驟3:張力下穩定
浸漬後,纖維在反應區保持拉伸狀態30–90秒。此階段決定纖維素結構的轉化程度。機織布需要緯向張力以保持幅寬;針織布通常採用熱絲光以減少所需張力。
步驟4:熱水沖洗和中和
用60–70°C熱水沖洗纖維以去除表面殘留NaOH,然後用0.5–1%醋酸或稀HCl中和至pH 6–7。用試紙或pH計檢測pH值。隨後進行冷水沖洗,使纖維降至常溫。
步驟5:質量檢查
按AATCC TM89測量BAN值——≥115確認絲光處理達標。用肉眼或光澤度儀檢查光澤度。用活性染料試染評估上染能力。
絲光處理對染色質量的影響
絲光處理全面改善了棉纖維的染色效能:
- 提高色強度: 在相同染色條件下,絲光纖維的K/S值(色強度)比未處理纖維高25–50%
- 降低染料消耗: 可減少20–30%活性染料用量以達到相同色深
- 改善勻染性: 纖維均勻膨脹使染料均勻滲透,減少色花或不均勻著色
- 更好的色牢度: 染料與更多-OH基團結合,與纖維素纖維形成更穩定的共價鍵,提高耐摩擦和耐洗色牢度
2024年《Textile & Leather Review》雜誌的一項研究表明,在65°C、NaOH濃度23%條件下進行熱絲光的織物,用異雙官能活性染料進行溼對溼染色時,固色率達到84.91%——高於未經絲光處理的傳統染色工藝。
下游銜接:Lộc Thiên化學品在絲光工藝中的應用
NaOH是絲光工藝中的主要化學品,也是Lộc Thiên供應給各工業區紡織染整廠的產品。除NaOH外,紡織染整工藝還使用Lộc Thiên產品目錄中的其他化學品:
| 工序 | 非目錄化學品 | Lộc Thiên有售化學品 | ||---|---|---| | 絲光處理 | 耐鹼潤溼劑 | 32%、45%、50%液鹼 | | 絲光後中和 | 醋酸 | HCl、H2SO4 | | 煮練 | — | NaOH、H2O2 | | 漂白 | — | H2O2 | | 染色——pH調節 | 染料 | Na2CO3、NaOH | | 紡織染整廢水處理 | 殘餘染料 | FeCl2、PAC、Polymer、H2O2 |
Lộc Thiên供應多種濃度的NaOH:20%、32%、45%、48%、50%液鹼以及99%片鹼/粒鹼——全部為CAS 1310-73-2。每批貨物附帶COA和MSDS。
🛒 需要採購絲光用NaOH? 20–50%液鹼報價單 — 批次COA/MSDS,全國工業區配送。致電 0979 891 929。
ZDHC MRSL及紡織染整中NaOH的合規要求
ZDHC(危險化學品零排放)MRSL是紡織、皮革、鞋類生產中禁止有意使用的物質清單。NaOH(CAS 1310-73-2)列入ZDHC MRSL,控制級別如下:
- MRSL Level 1: 要求稽核SDS並進行配方分析測試(篩選+分析測試)以確認商業NaOH製劑中不含禁用物質
- MRSL Level 2: 現場管理系統評估+滿足Level 1要求
- MRSL Level 3: 化學品風險評估能力評估+滿足Level 1和2要求
純NaOH本身不是ZDHC MRSL中的禁用物質,但商業NaOH中的雜質(汞、砷、鉛)需要控制在允許閾值以下。紡織染整廠應要求NaOH供應商為每批貨物提供完整的SDS和COA,以滿足ZDHC稽核要求。
Lộc Thiên為NaOH提供批次MSDS和COA,滿足出口型紡織染整廠的ZDHC MRSL Level 1檔案要求。QC團隊Phan Cẩm Thùy和Võ Thị Như Hòa負責每批貨物的質量檢驗。
絲光處理中使用NaOH的安全措施
NaOH是一種強腐蝕性化學品,根據GHS屬於危險品。操作絲光槽時必須採取的安全措施:
- PPE: 防化護目鏡、丁腈或氯丁橡膠手套、膠靴、PVC圍裙、配製溶液時加防濺面罩
- 稀釋: 將NaOH緩慢加入冷水中,持續攪拌——切勿反向操作(水加入NaOH會導致沸騰飛濺)
- 溫度控制: 配製時產生強放熱反應——如從99%片鹼配製,需要對配製槽進行冷卻
- 洩漏處理: 用稀醋酸或1% HCl中和,然後用惰性吸收材料(沙子、粘土)吸附,按危廢規定收集處理
- 儲存: HDPE塑膠罐或316L不鏽鋼罐,乾燥陰涼處,遠離酸和強氧化劑
常見問題
棉絲光處理的最佳NaOH濃度是多少?
最佳濃度為20–25% w/w(21–24°Bé)。低於18%不足以使纖維完全膨脹,BAN值低於115。超過30%可能因纖維素水解而損壞纖維。
熱絲光和冷絲光哪個質量更好?
冷絲光(15–20°C)光澤度更高,拉伸強度提升更多。熱絲光(55–70°C)產能更高,均勻性更好,適合針織布。選擇取決於產品型別和工廠裝置。
如何檢查絲光處理是否達標?
按AATCC TM89測量BAN值。BAN≥115確認絲光處理有效。另外檢查光澤度和吸溼性。
絲光處理中NaOH的消耗量是多少?
約200–300 g純NaOH/kg纖維。使用32%液鹼時,相當於0.6–1升/kg纖維。實際消耗量取決於裝置和布液比。
絲光用NaOH需要滿足ZDHC MRSL要求嗎?
純NaOH不在ZDHC MRSL禁用之列。但商業NaOH中的雜質需低於閾值。要求供應商為每批貨物提供SDS和COA。
Lộc Thiên供應哪種濃度的NaOH適合絲光處理?
Lộc Thiên供應32%、45%、50%液鹼——工廠可根據工藝稀釋至20–25%。或直接使用99%片鹼配製。檢視更多液鹼和片鹼價格表。
NaOH的配送地點和時效如何?
Lộc Thiên從全國6個倉庫(巴地頭頓、同奈、平陽、峴港、芹苴、北寧)配送至所有工業區。預計送貨時間:胡志明市市區4小時內;南部及湄公河三角洲工業區24–48小時;北部及中部地區2–3天。如需瞭解送貨流程的更多詳情,請撥打熱線 0979 891 929。
NaOH絲光用報價請求
如需獲取適合工廠絲光工藝的NaOH報價,請提供:
- 所需NaOH濃度(32%、45%、50%或99%片鹼)
- 每月公斤/噸用量
- 交貨地點(工業區、省/市)
- 是否需要附帶COA/MSDS
致電: 0979 891 929 QC負責: Phan Cẩm Thùy — Võ Thị Như Hòa 郵箱: [email protected] 倉庫: 巴地頭頓 · 同奈 · 平陽 · 峴港 · 芹苴 · 北寧
🛠️ 祿天化學技術支援與槽車採購專區 (Technical Support & Tanker Procurement)
- 化學品專用槽車直供: 液鹼 NaOH 32%–50% / 台塑粒鹼 99% / 片鹼(5–30 公噸化學專用槽車直送廠區)
- 安全資料表下載: 下載 NaOH 氫氧化鈉 SDS 安全資料表 (繁體版)(繁體中文 GHS 16 項標準規格)
- 工程試算工具: 在線廢水加藥量與成本計算器(支援 Fenton 反應、酸鹼中和與混凝沉澱試算)
- 採購諮詢與報價: 索取工業園區槽車合約報價單(技術諮詢熱線:
0979 891 929|官方郵箱:[email protected])
🏭 祿天化學 — 越南在地化學品技術支援中心
為協助進駐越南的台灣外商(染整、電鍍、電子與造紙廠)實現廢水處理達標放流與降本增效,祿天化學提供全方位原廠工程技術支援與專用槽車供應鏈方案:
- 🔹 原廠直銷產能: 祿天為越南 氯化亞鐵 (FeCl₂ 30%) 與 氯化鐵 (FeCl₃ 40%) 原廠製造商,月產逾 3,000 公噸,備有 5–30 公噸化學專用槽車 快速直配到廠。
- 🔹 一級化學品供應: 現貨儲備 液鹼 (NaOH 32%–50%)、 工業鹽酸 (HCl 31%)、 高效聚合氯化鋁 (PAC) 及 雙氧水 (H₂O₂ 50%)。
- 🔹 線上實用工具: 歡迎工程師免費使用 廢水加藥劑量在線計算器,快速核算加藥量與槽車儲運容積。
- 🔹 法規與安全資質: 提供全套 GHS 規範安全資料表 (SDS)、Quatest 3 檢驗報告與 ZDHC Level 1 環保合規證明。