
燒鹼在牛皮紙生產中的應用 — 白液蒸煮工藝與工廠標準消耗 | 化學品 祿天
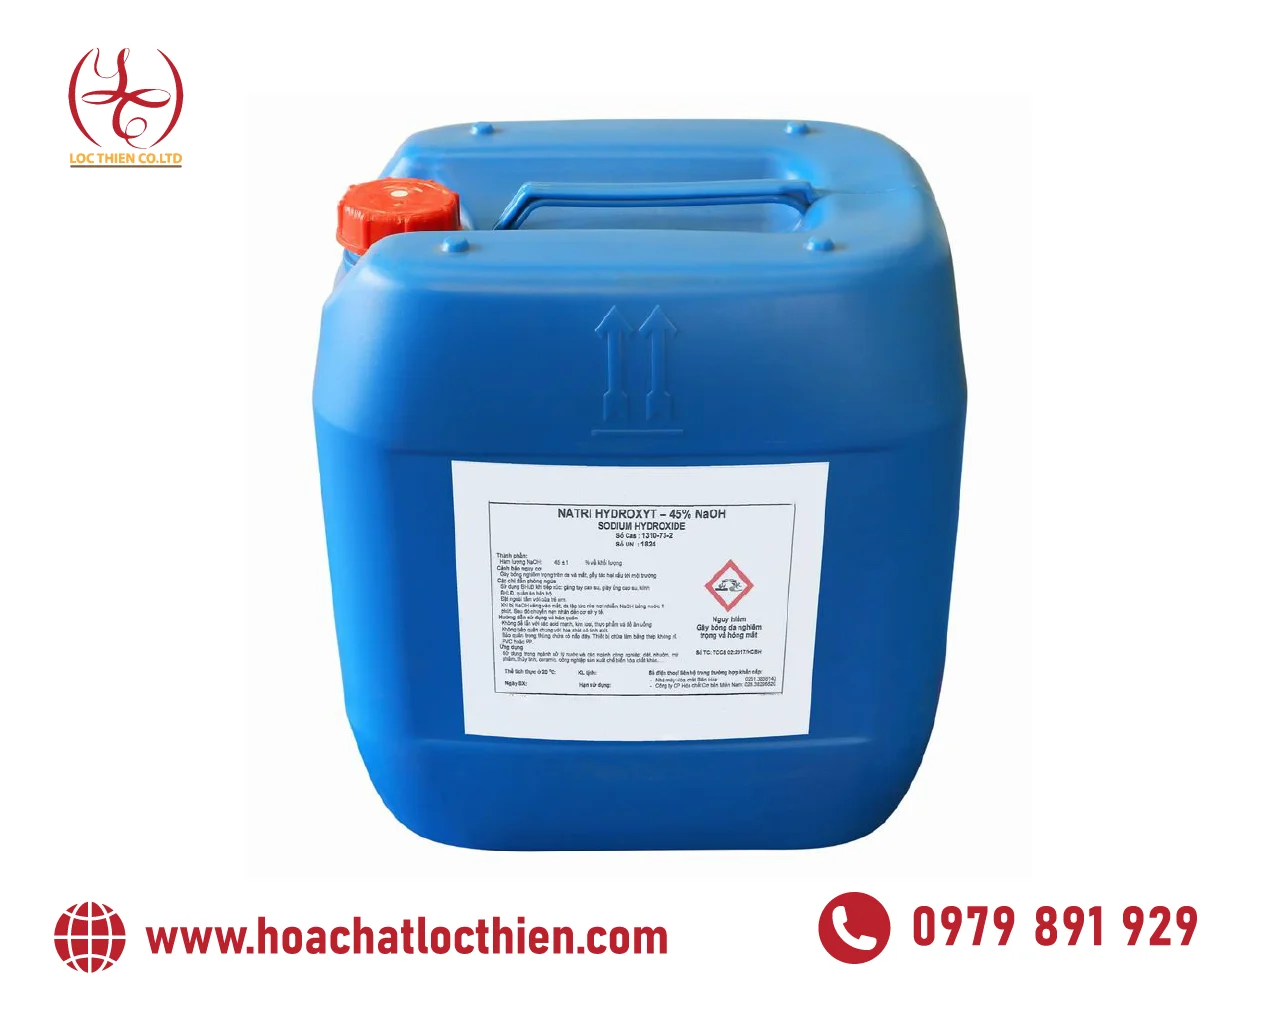
TL;DR:破壞木質素結構 — 燒鹼與Na₂S配合水解木質素中的醚鍵,釋放完整的纖維素纖維
- 維持鹼度 — 在整個蒸煮迴圈中保持pH>12,防止溶解的木質素重新沉澱
沒有燒鹼,牛皮紙工藝無法在工業規模上將木質素與纖維素纖維分離。這就是全國範圍內的造紙廠 — 從富美工業園(巴地頭頓)到茶諾工業園(芹苴)— 都與燒鹼供應商簽訂長期供應合約的原因。
白液蒸煮工藝:NaOH+Na₂S
蒸煮液成分
白液是牛皮紙工藝中的標準鹼性蒸煮液,包含兩種主要活性成分:
| 成分 | 含量(g/L,以Na₂O計) | 作用 |
|---|---|---|
| NaOH | 81–120 | 鹼化,破壞木質素 |
| Na₂S | 30–40 | 加速脫木質素,保護纖維素 |
| Na₂CO₃ | 11–44 | 無效負荷(不參與蒸煮反應) |
| Na₂SO₄ | 2–7 | 無效負荷,來自回收爐的殘留 |
建議NaOH:Na₂S比例: 3:1至4:1(按活性質量計)。該比例確保鹼度足夠強以溶解木質素,同時Na₂S保護纖維素纖維免遭鹼性降解。
標準執行引數
- 蒸煮溫度: 160–170°C(高壓蒸汽加熱)
- 壓力: 7–10 bar(在密閉蒸煮鍋內)
- 停留時間: 2–4小時,視木材型別(硬木快於軟木)
- 液比: 3:1至5:1(升溶液/kg絕幹木材)
- 有效鹼用量: 10–15%(按絕幹木材質量計)
化學過程
蒸煮鍋內的主要反應:
- 木質素裂解: NaOH+Na₂S攻擊木質素中的β-O-4鍵 → 木質素碎片溶解進入溶液
- 纖維素釋放: 纖維素纖維完整釋放,保持纖維長度
- 酸中和: NaOH中和半纖維素產生的乙酸和糖醛酸
蒸煮後,混合物包含紙漿+黑液(含溶解木質素和殘餘化學品)。黑液被送至回收爐焚燒 — 回收熱量並再生化學品。新增Ca(OH)₂將Na₂CO₃轉化為新的NaOH,再生白液用於下一蒸煮迴圈。該閉路迴圈幫助造紙廠節省90–95%的蒸煮化學品。
NaOH消耗量:300–500 kg/噸漿
NaOH消耗量取決於三個主要因素:
1. 木材原料型別
| 木材型別 | NaOH消耗量(kg/噸漿) | 特點 |
|---|---|---|
| 軟木(松木、桉木) | 400–500 | 木質素含量25–30%,更難蒸煮 |
| 硬木(金合歡、澳洲桉) | 300–400 | 木質素20–25%,更易蒸煮 |
| 竹、稻草 | 350–450 | 纖維結構短,消耗中等 |
| 再生漿(脫墨) | 20–50 | 僅需NaOH用於脫墨,不蒸煮 |
2. 蒸煮技術
- 間歇蒸煮鍋: 消耗較高,因溫度難控 — 380–500 kg NaOH/噸漿
- 連續蒸煮鍋: 消耗較低,因最佳化充分 — 300–400 kg NaOH/噸漿
- 改良牛皮紙(RDH、Lo-Solids): 消耗280–350 kg NaOH/噸漿 — 最新、最節省的技術
3. 目標漿質量
- 未漂白牛皮漿:卡伯值30–50 → NaOH用量低
- 漂白牛皮漿:卡伯值15–25 → NaOH用量更高,需更深蒸煮
採購部門注意事項: 簽訂造紙廠燒鹼供應合約時,需明確木材型別、蒸煮技術和出漿質量以準確預估用量。批次供應附每批COA/MSDS承諾 — 不存在”交貨不足”或”各批濃度偏差”問題。
NaOH 32% vs 45% vs 50% 造紙廠對比
選擇NaOH濃度直接影響物流成本、運營和蒸煮效率。以下是詳細對比表:
| 指標 | NaOH 32% | NaOH 45% | NaOH 50% |
|---|---|---|---|
| 密度(20°C) | 1.348 | 1.478 | 1.52 |
| NaOH含量(g/L) | ~432 | ~665 | ~760 |
| 每噸純鹼運輸量 | 3.13噸 | 2.22噸 | 2.0噸 |
| 凝固點 | -5°C | 5°C | 12°C |
| 運輸成本 | 最高 | 低29% | 最低 |
| 儲罐要求 | 普通鋼 | 不鏽鋼/PE | 不鏽鋼/PE(需加熱) |
| 粘度(泵送操作) | 易泵送 | 中等 | 高(需計量泵) |
| 蒸煮前稀釋 | 極少或無需 | 需稀釋 | 需大量稀釋 |
| 單位純鹼成本 | 最低(自帶稀釋) | 中等 | 最高(濃縮成本) |
按工廠規模建議
小型工廠(≤50噸漿/日):
- NaOH 32% 是最優選擇 — 易泵送,無需儲罐加熱,無需投資稀釋裝置。小型工廠通常無蒸汽加熱儲罐系統,32% NaOH凝固點-5°C很合適。
- 消耗量:~3.1噸32%溶液/噸純鹼。
中型工廠(50–200噸漿/日):
- NaOH 45% 是平衡選擇 — 相比32%節省29%運輸成本,而5°C的凝固點在南方工業園仍可管理。隆後工業園(隆安省)的一家工廠從32%切換至45%後每年節省1.8億越南盾運輸成本,同時投資了50m³不鏽鋼保溫罐。
- 消耗量:~2.2噸45%溶液/噸純鹼。
大型工廠(>200噸漿/日):
- NaOH 50% 是最優物流選擇 — 僅需2噸溶液/噸純鹼,最大限度減少進出工廠的槽車次數。但需配備帶加熱的不鏽鋼儲罐(保持15–20°C以防結晶)。
- 消耗量:~2.0噸50%溶液/噸純鹼。
- 例項:富美工業園(巴地頭頓)的大型造紙廠使用NaOH 50%,每批30噸槽車進貨,儲存在2個100m³帶加熱夾套的不鏽鋼儲罐中。
造紙廠燒鹼的安全儲存與運輸要求
儲罐
- NaOH 32%:碳鋼或HDPE儲罐,無需加熱
- NaOH 45%:304不鏽鋼或HDPE儲罐,建議保溫(北部冬季)
- NaOH 50%:316或304不鏽鋼儲罐,帶加熱夾套或加熱盤管,保持溫度≥15°C
運輸
- 5–30噸槽車,不鏽鋼罐體,帶保溫層
- 要求:安全閥、密封蓋、危險化學品標誌(UN 1824)
- 交貨時間:南部和西部工業區24–48小時,北部和中部2–3天
安全
- 接觸時強制PPE:護目鏡、丁腈手套、PVC圍裙、長靴
- 半徑10米內配備洗眼器和緊急淋浴器
- 溢漏液先用稀酸(HCl 5%或CH₃COOH)中和後再排放
QC部門與檔案 — ZDHC Level 1
每批供應造紙廠的燒鹼均附帶:
- COA(分析證書): 明確標註NaOH含量、20°C密度、雜質含量(NaCl、Na₂CO₃、Fe₂O₃)— 由質檢員Phan Cẩm Thùy檢測
- MSDS(物質安全資料表): 符合GHS標準,更新至當前年份
- ZDHC MRSL Level 1(TÜV Rheinland): 化學品不含紡織和出口紙業供應鏈禁用物質的認證 — 由Võ Thị Như Hòa0979 891 929 獲取按數量和濃度的最新報價。5–30噸槽車配送至全國工業園。
造紙廠化學品回收的閉環工藝—最佳化NaOH消耗量
牛皮紙工藝相比其他蒸煮方法的一大優勢是能夠回收和再生蒸煮化學品。回收迴圈幫助造紙廠節省高達90–95%的NaOH和Na₂S用量。
化學品回收迴圈
- 蒸煮鍋的黑液含有溶解木質素+殘餘化學品(NaOH、Na₂S、Na₂CO₃、Na₂SO₄)
- 在多效蒸發系統中濃縮 — 從15%幹固物提升至65–80%
- 在回收鍋爐中焚燒 — 木質素燃燒產生熱量(產生高壓蒸汽用於發電),Na₂SO₄被還原為Na₂S
- 綠液 — 底灰溶於水形成Na₂CO₃+Na₂S溶液
- 苛化 — 向綠液中加入Ca(OH)₂: Na₂CO₃+Ca(OH)₂→2NaOH+CaCO₃↓
- 再生白液 — NaOH+Na₂S被再生,CaCO₃(石灰泥)煅燒成CaO(石灰)迴圈使用
北寧工業園的一家造紙廠在升級蒸發系統並嚴格控制NaOH:Na₂S比例在3.5:1後,每年節省22%的化學品成本。以日產量150噸漿計,節省金額約12億越南盾/年。
白液質量控制
造紙廠QC部門通常每班檢測白液的5項主要指標:
| 指標 | 方法 | 標準範圍 |
|---|---|---|
| 總可滴定鹼 | ABC滴定 | 110–130 g/L(以Na₂O計) |
| 活性鹼 | ABC滴定 | 90–110 g/L(以Na₂O計) |
| 有效鹼 | 從活性鹼-½Na₂S計算 | 70–90 g/L |
| 硫化度 | 從滴定結果計算 | 20–35% |
| 殘餘NaOH | 酚酞滴定 | 55–85 g/L |
注意:若硫化度超過35%,工廠需考慮補充Na₂SO₄或調整回收爐的還原過程。
最終結論
燒鹼在牛皮紙生產中扮演著生死攸關的角色 — 從蒸煮紙漿、化學品回收到廢水處理。選擇正確的NaOH濃度(32%、45%或50%)和可靠的供應商幫助造紙廠最佳化運營成本、確保漿質量並滿足出口標準。
憑藉全國6個倉庫(巴地頭頓、同奈、平陽、峴港、芹苴、北寧)和5–30噸槽車隊,Lộc Thiên化學品滿足造紙廠的所有燒鹼供應需求 — 胡志明市市內4小時、南部和西部工業園24–48小時交貨。
索取報價 — 聯絡方式
需要為造紙廠購買燒鹼?NaOH 32%、45%、50%報價 — 每批COA/MSDS/ZDHC,配送全國工業園,5–30噸槽車。熱線 0979 891 929。
=====
🛠️ 祿天化學技術支援與槽車採購專區 (Technical Support & Tanker Procurement)
- 化學品專用槽車直供: 液鹼 NaOH 32%–50% / 台塑粒鹼 99% / 片鹼(5–30 公噸化學專用槽車直送廠區)
- 安全資料表下載: 下載 NaOH 氫氧化鈉 SDS 安全資料表 (繁體版)(繁體中文 GHS 16 項標準規格)
- 工程試算工具: 在線廢水加藥量與成本計算器(支援 Fenton 反應、酸鹼中和與混凝沉澱試算)
- 採購諮詢與報價: 索取工業園區槽車合約報價單(技術諮詢熱線:
0979 891 929|官方郵箱:[email protected])
🏭 祿天化學 — 越南在地化學品技術支援中心
為協助進駐越南的台灣外商(染整、電鍍、電子與造紙廠)實現廢水處理達標放流與降本增效,祿天化學提供全方位原廠工程技術支援與專用槽車供應鏈方案:
- 🔹 原廠直銷產能: 祿天為越南 氯化亞鐵 (FeCl₂ 30%) 與 氯化鐵 (FeCl₃ 40%) 原廠製造商,月產逾 3,000 公噸,備有 5–30 公噸化學專用槽車 快速直配到廠。
- 🔹 一級化學品供應: 現貨儲備 液鹼 (NaOH 32%–50%)、 工業鹽酸 (HCl 31%)、 高效聚合氯化鋁 (PAC) 及 雙氧水 (H₂O₂ 50%)。
- 🔹 線上實用工具: 歡迎工程師免費使用 廢水加藥劑量在線計算器,快速核算加藥量與槽車儲運容積。
- 🔹 法規與安全資質: 提供全套 GHS 規範安全資料表 (SDS)、Quatest 3 檢驗報告與 ZDHC Level 1 環保合規證明。