硫酸(H₂SO₄)比重、波美度(°Be)与浓度对照表及浓硫酸安全稀释工程规范

目录
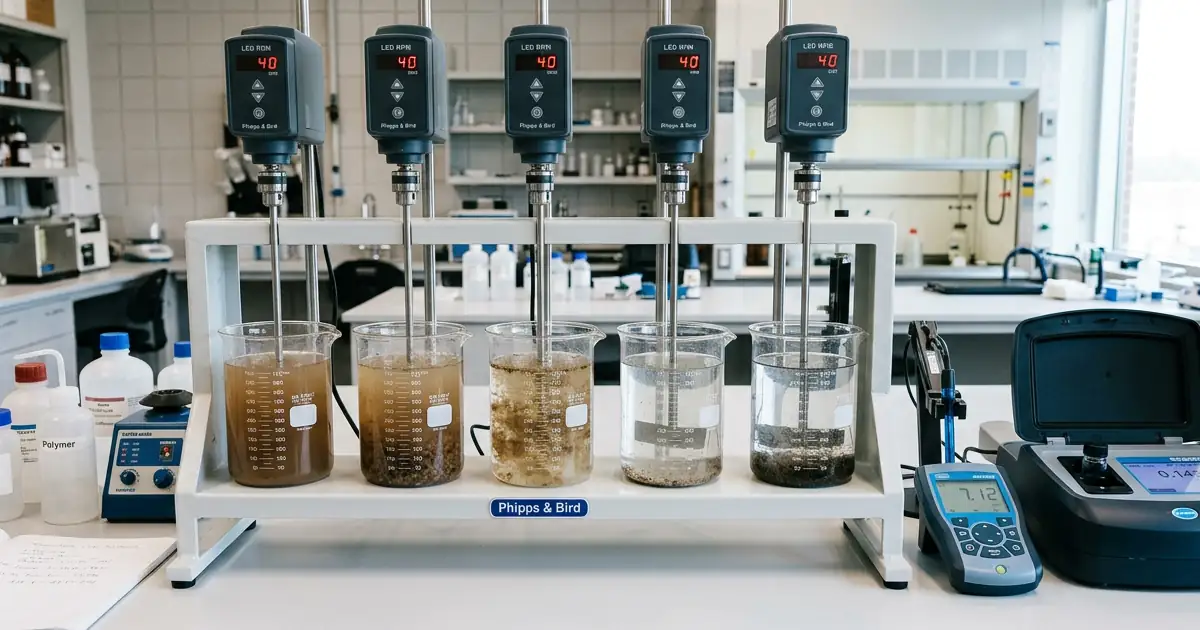
在蓄电池电解液配制、钢铁酸洗、印染 pH 中和、阳极氧化以及化工合成工艺中,**硫酸(Sulfuric Acid — H₂SO₄)**是使用量最大的基础无机强酸。由于纯硫酸与水混合时会发生强烈的体积收缩效应(Volume Contraction)并释放惊人的水合反应热,工程师在现场通过比重计(Hydrometer)或波美度计(Baume)折算质量浓度(% w/w),以及将 98% 浓硫酸稀释为 10%–50% 工作液时,必须依据精确的热力学与物性表进行操作。
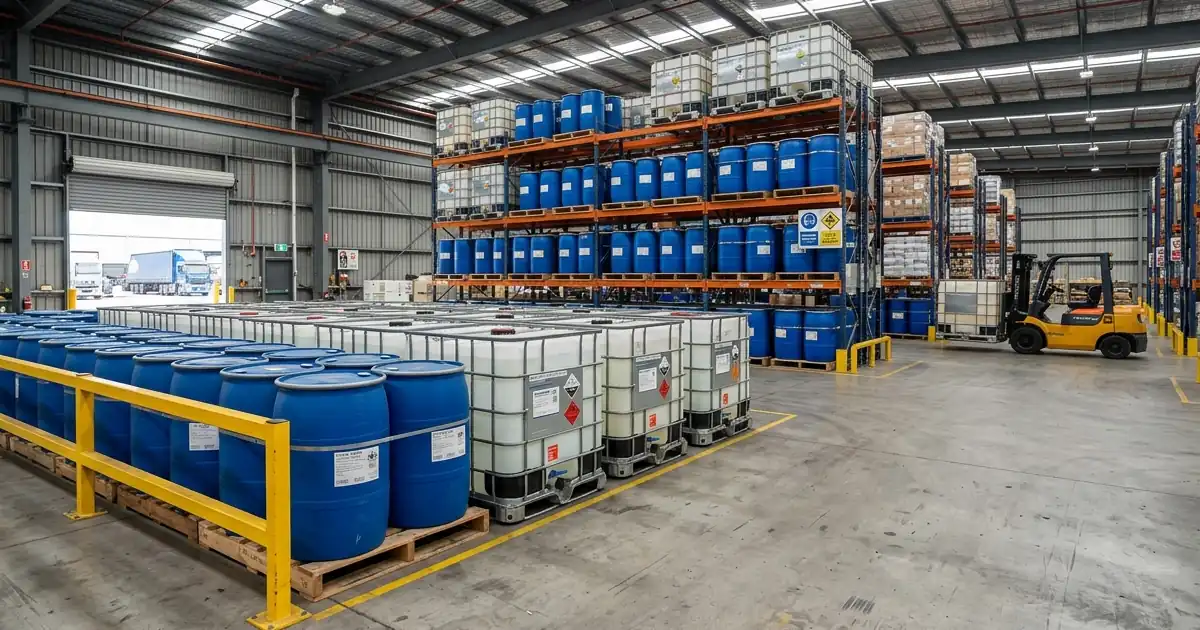
作为越南领先的工业酸碱供应商,**Loc Thien Chemical(禄天化工)**常年大宗供应越南工业级浓硫酸(H₂SO₄ 98%),并持有由 TÜV Rheinland Vietnam 签发的 ZDHC MRSL Version 3.1 Level 1 合格摘要报告(CSR & Analytical Test Report 编号:248162921-01,签发日期 2024 年 10 月 22 日)。以下为工程技术团队整理的 20°C 标准比重对照表、绝热温升计算与安全稀释 SOP。
1. 硫酸(H₂SO₄ 5%–98%)比重、波美度与摩尔浓度标准对照表(20°C)
根据国际纯粹与应用化学联合会(IUPAC)及工业标准《GB/T 534 / TCVN 5719》,20°C 下硫酸溶液质量百分比(% w/w)、比重(SG)、波美度(°Be)、每升含纯 H₂SO₄ 质量(g/L)及摩尔浓度(mol/L)对照如下:
| 质量浓度 (% w/w) | 比重 SG (20°C, g/cm³) | 波美度 (°Be, 20°C) | 纯 H₂SO₄ 含量 (g/L) | 摩尔浓度 M (mol/L) | 当量浓度 N (eq/L) | 结晶冰点 (°C) | 典型工业用途 |
|---|---|---|---|---|---|---|---|
| 5.0% | 1.032 | 4.5 °Be | 51.6 g/L | 0.53 M | 1.05 N | -1.9 °C | 废水 pH 在线微调、RO 反渗透阻垢调酸 |
| 10.0% | 1.066 | 9.0 °Be | 106.6 g/L | 1.09 M | 2.17 N | -4.6 °C | 离子交换阳床再生、印染中和水洗 |
| 15.0% | 1.102 | 13.4 °Be | 165.3 g/L | 1.69 M | 3.37 N | -8.6 °C | 铝材阳极氧化电解槽工作液 |
| 20.0% | 1.139 | 17.7 °Be | 227.8 g/L | 2.32 M | 4.65 N | -13.9 °C | 碳钢板材热浸镀锌前酸洗除锈 |
| 30.0% | 1.219 | 26.0 °Be | 365.7 g/L | 3.73 M | 7.46 N | -36.2 °C | 工业叉车与汽车铅酸蓄电池初级电解液 |
| 35.0% | 1.260 | 29.9 °Be | 441.0 g/L | 4.50 M | 8.99 N | -56.0 °C | 铅酸蓄电池满电状态标准电解液(SG 1.26–1.28) |
| 40.0% | 1.303 | 33.7 °Be | 521.2 g/L | 5.31 M | 10.63 N | -41.0 °C | 湿法冶金浸出、钛白粉酸解稀释段 |
| 50.0% | 1.395 | 41.1 °Be | 697.5 g/L | 7.11 M | 14.22 N | -32.6 °C | 化肥磷铵生产、化纤粘胶纺丝凝固浴补充液 |
| 60.0% | 1.498 | 48.2 °Be | 898.8 g/L | 9.16 M | 18.33 N | -43.0 °C | 工业中浓硫酸(严禁使用碳钢储罐) |
| 70.0% | 1.611 | 55.0 °Be | 1,127.7 g/L | 11.50 M | 22.99 N | -40.5 °C | 精细化工磺化、脱水反应中间浓度 |
| 80.0% | 1.727 | 61.1 °Be | 1,381.6 g/L | 14.09 M | 28.17 N | +4.5 °C | 注意:80%–85% 硫酸在冬季易结冰(冰点 +4°C 至 +8°C) |
| 90.0% | 1.814 | 65.0 °Be | 1,632.6 g/L | 16.65 M | 33.29 N | -9.5 °C | 氯气干燥塔吸水剂、硝化混酸组分 |
| 96.0% | 1.835 | 65.9 °Be | 1,761.6 g/L | 17.96 M | 35.92 N | -14.0 °C | 精细化工及实验室分析合成基准浓度 |
| 98.0% | 1.836 | 66.0 °Be | 1,799.3 g/L | 18.35 M | 36.69 N | +3.0 °C | 工业一级品标准(66°Be): 储运成本最低、碳钢钝化安全区 |
关键物性警示(比重极值现象): 硫酸水溶液的比重在 **
97.5%–98.0% w/w(SG = 1.8365 g/cm³)**处达到最高峰值;继续提升至100% H₂SO₄时,比重反而下降至1.8305 g/cm³。因此,在95%–100%区间内不能单纯依赖比重计判定浓度,必须采用酸碱滴定法测定。
2. 浓硫酸水合放热热力学与绝热温升计算
2.1. 为什么稀释浓硫酸会剧烈沸腾?
当 H₂SO₄ 分子进入水中时,会连续发生两步强放热电离与水合反应,生成稳定的水合氢离子簇(H₂SO₄·H₂O、H₂SO₄·2H₂O、H₂SO₄·4H₂O):
H₂SO₄ + nH₂O → 2H⁺·(H₂O)_x + SO₄²⁻·(H₂O)_y (ΔH_∞ = -880 kJ/kg H₂SO₄)
其无限稀释摩尔焓高达 -86.2 kJ/mol(即每 1 公斤纯 H₂SO₄ 完全水合释放约 **880 kJ(210 kcal)**热量)。
2.2. 绝热温升(Adiabatic Temperature Rise)工程估算表
假设在无外部冷却盘管的绝热稀释罐中,将 25°C 的 98% 浓硫酸与 25°C 的去离子水混合,混合液的瞬时理论最高温度如下:
| 目标稀释质量浓度 (% w/w) | 混合后释放水合热 (kJ / kg 稀酸溶液) | 混合溶液比热容 Cp (kJ / kg·K) | 理论绝热温升 ΔT (°C) | 混合后瞬时最高温度(初温 25°C) | 工程安全风险评估 |
|---|---|---|---|---|---|
| 10% H₂SO₄ | 76.5 kJ/kg | 3.85 kJ/kg·K | +19.9 °C | 44.9 °C | 安全(普通 PP/HDPE 罐可承受) |
| 20% H₂SO₄ | 150.2 kJ/kg | 3.51 kJ/kg·K | +42.8 °C | 67.8 °C | 中度发热(超过 uPVC 耐温上限 60°C,会软化变形) |
| 30% H₂SO₄ | 219.5 kJ/kg | 3.18 kJ/kg·K | +69.0 °C | 94.0 °C | 高温警告(接近常压沸点,严禁使用普通塑料管道) |
| 50% H₂SO₄ | 334.0 kJ/kg | 2.56 kJ/kg·K | +130.5 °C | > 124 °C(剧烈沸腾) | 极高风险: 超过 50% 硫酸沸点(124°C),必须分段冷却 |
3. 浓硫酸配制与体积收缩修正计算公式
由于硫酸与水分子间形成极强的氢键网络,V_酸 + V_水 ≠ V_混合液(体积收缩率可达 4%–7%)。因此,工程配酸必须先按质量守恒计算,再除以各自比重换算为体积:
3.1. 标准配酸四步计算法
设需配制体积为 V_2(L)、质量浓度为 C_2(% w/w)、比重为 SG_2(kg/L)的稀硫酸;原料浓硫酸质量浓度为 C_1 = 98.0%、比重为 SG_1 = 1.836 kg/L:
- 计算目标稀硫酸总质量
m_2(kg):m_2 = V_2 × SG_2
- 计算所需 98% 浓硫酸质量
m_1(kg)与体积V_1(L):m_1 = (m_2 × C_2) ÷ C_1V_1 = m_1 ÷ SG_1
- 计算所需去离子水质量
m_w(kg)与体积V_w(L,水 SG ≈ 1.00 kg/L):m_w = m_2 - m_1V_w ≈ m_w
3.2. 技术计算示例(配制 2,000 L 浓度为 30% w/w 的酸洗工作液)
- 查表得
30% H₂SO₄的比重SG_2 = 1.219 kg/L; - 目标稀酸总质量:
m_2 = 2,000 × 1.219 = 2,438.0 kg; - 所需
98%浓硫酸质量:m_1 = (2,438.0 × 30%) ÷ 98% = 746.33 kg,折合浓酸体积V_1 = 746.33 ÷ 1.836 = 406.5 L; - 所需去离子水质量:
m_w = 2,438.0 - 746.33 = 1,691.67 kg,折合水体积V_w ≈ 1,691.7 L。 - 注意体积收缩验证: 投入液体总体积为
406.5 L + 1,691.7 L = 2,098.2 L,但冷却至 20°C 后实际得到的稀硫酸体积恰好为2,000.0 L(体积收缩了98.2 L,约4.7%)。
4. 现场浓硫酸安全稀释 SOP 与储罐防腐材质选型矩阵
4.1. 现场安全稀释五步操作规程(SOP)
- 个人防护装备(PPE)强制穿戴: 根据浓硫酸(H₂SO₄ 98%)MSDS 安全技术说明书,操作人员必须佩戴全封闭防酸面屏(Face Shield)+ 护目镜、丁基橡胶(Butyl)或氟橡胶(Viton)长袖耐酸手套、防酸围裙及耐酸安全靴,并确认
15 米半径内洗眼器与紧急淋浴喷头水压正常。 - 先加足量底水并开启搅拌与冷却: 将计算水量的
100%先注入带夹套冷却或外循环换热器的耐温稀释釜(材质建议为内衬 PTFE、PVDF 或搪玻璃反应釜),开启框式/桨式搅拌器(60–120 rpm)及冷却水阀门。 - 贴壁或液下缓慢注酸(严禁倾倒): 通过 PVDF/PTFE 计量泵或节流阀缓慢注入
98%浓硫酸,禁止让浓酸直接冲击塑料罐壁同一位置造成局部过热穿孔。 - 严格执行 60°C 温度联锁: 在线温度计读数超过
60°C时(若为 PPH/HDPE 罐则控制在≤ 55°C),自动切断进酸计量泵,待循环冷却水将液温降至40°C以下再恢复注酸。 - 冷却至室温后定容复测: 稀释完成后继续搅拌冷却至
20–25°C,取样用波美计与酸碱滴定双重核对浓度后,方可排入工作槽。
4.2. 不同浓度与温度下硫酸储罐与管阀防腐选型表
| 硫酸浓度区间 | 碳钢 (Q235B / A36) | 304 / 316L 不锈钢 | PVC / uPVC | PPH / HDPE | PVDF (聚偏氟乙烯) | PTFE / PFA (聚四氟乙烯) |
|---|---|---|---|---|---|---|
| 稀酸 (5% – 25%) | ❌ 严禁(剧烈析氢穿孔) | ❌ 严禁(快速全面腐蚀) | ✅ 适用 (≤ 50°C) | ✅ 极佳 (≤ 70°C) | ✅ 极佳 (≤ 120°C) | ✅ 全温区适用 |
| 中浓酸 (30% – 75%) | ❌ 严禁 | ❌ 严禁 | ⚠️ 仅限 ≤ 40°C | ✅ 适用 (≤ 60°C) | ✅ 极佳 (≤ 110°C) | ✅ 全温区适用 |
| 浓酸 (93% – 98%) | ✅ 适用(静态 ≤ 40°C,流速 ≤ 0.8 m/s) | ⚠️ 仅限 98% 低温静态 | ❌ 严禁(强脱水碳化变脆) | ❌ 严禁(磺化氧化开裂) | ✅ 适用 (≤ 80°C) | ✅ 极佳(含高温稀释混酸器) |
5. 禄天化工(Loc Thien Chemical)工业级 98% 浓硫酸供应保障
- ZDHC MRSL v3.1 Level 1 国际环保认证: 我们的越南工业级浓硫酸(H₂SO₄ 98%)持有 TÜV Rheinland Vietnam 签发的 ZDHC MRSL v3.1 Level 1 合格摘要报告(CSR 编号
248162921-01),纯度稳定≥ 98.0%、铁离子Fe ≤ 30 ppm、重金属(As、Pb、Hg)远低于外资电子与纺织大厂限值。 - 重型防腐槽车与全国 6 仓网络: 月供能力 3,000+ 吨,配备 5–30 吨合规危化品槽车,从巴地头顿富美、同奈隆城、平阳宜安、岘港和庆、芹苴乌门、北宁仙山 6 大仓库直达客户厂区,并提供卸酸管道安全联检指导。
- 15 分钟极速报价与物流 SLA: 技术报价与批次 COA 在 15 分钟内发送;胡志明市市区 4 小时达,南部及西南部工业区 24–48 小时达,北部及中部工业区 2–3 天达。请致电 0979 891 929 或发邮件至 [email protected] 了解详细配送流程。