CO₂ 가스 경화 주물사 주조 공정 및 액상 규산나트륨 물유리 (Na₂SiO₃) 내산 시멘트 배합 기술 가이드

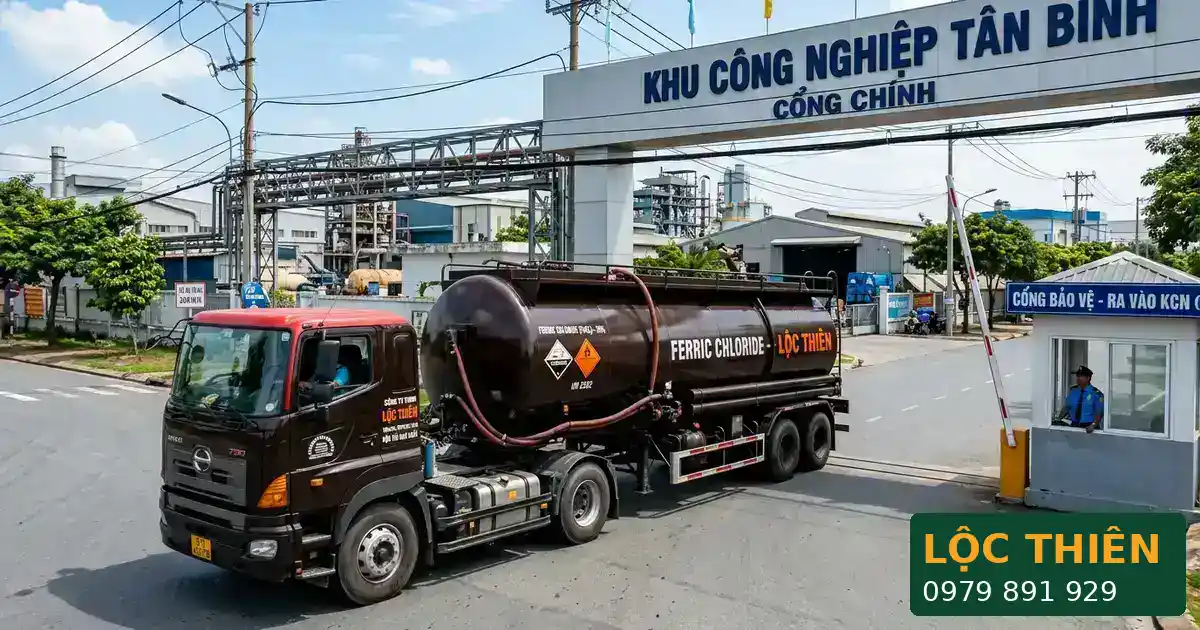
핵심 기술 및 구매 요약: 이산화탄소(CO2) 가스를 이용한 급속 경화 주물사 주조 공정(Sodium Silicate-CO2 Process)과 ASTM C398 국제 규격 기반의 내산 규산염 모르타르(내산 시멘트) 배합 기술은 액상 규산나트륨 물유리(Na2SiO3)의 규산 몰비(M = SiO2/Na2O = 2.2–3.2)와 20 °C 기준 보메 비중(40–52 °Be)을 얼마나 정밀하게 제어하는지에 따라 성패가 결정됩니다. 베트남의 대규모 산업용 대량 상업 공급사인 록티엔 화학은 전국 6대 표준 물류 창고와 직영 5–30톤 전용 탱크로리 선단 및 300kg 밀폐 드럼을 통해 로트별 품질이 균일한 Na2SiO3 용액을 안정적으로 공급하여, 주조 공장의 조형 경화 주기를 60–90초로 단축하고 화학 플랜트 설비를 최대 900 °C의 고온 강산 부식 환경으로부터 완벽히 보호합니다. 베트남에서 록티엔 화학(사업자번호: 0313650856)은 바리아붕따우, 동나이, 빈즈엉, 다낭, 껀터, 박닌 등 6개 산업단지 거점 창고와 5–30톤 전용 탱크로리 차량단을 통해 로트별 COA 및 16개 항목 GHS MSDS와 함께 산업용 화학물질을 대량 공급합니다 — 핫라인 0979 891 929 (15분 내 기술 견적 회신).
목차
이산화탄소(CO₂) 가스 급속 경화 주물사 주조 공정(Sodium Silicate–CO₂ Sand Process)과 ASTM C398 국제 규격에 부합하는 내산 규산염 시멘트 모르타르 제조 기술은 액상 규산나트륨 물유리 Na₂SiO₃(규산 몰비 M = SiO₂/Na₂O = 2.2 – 3.2, 20 °C 기준 보메 비중 40 – 52 °Bé)의 정밀 제어된 졸–겔(Sol–Gel) 축중합 반응에 기반합니다. 세척 규사 중량 대비 3.5% – 4.5%의 Na₂SiO₃가 피복된 주물사에 0.15 – 0.20 MPa 압력의 건조 CO₂ 가스를 주입하면 60 – 90초 이내에 3차원 SiO₂·mH₂O 실리카 히드로겔 바인더 골격이 형성되어 즉각적인 압축 강도 ≥ 1.2 – 1.8 MPa를 달성하고 주물 가스 기공 결함을 70% 이상 저감합니다. 대규모 산업용 대량 상업 공급사인 록티엔 화학은 로트별 COA가 보증된 Na₂SiO₃를 직영 5–30톤 전용 탱크로리와 300 kg 밀폐 드럼으로 전국 공급하며, 기술 핫라인 0979 891 929를 통해 15분 이내에 신속한 기술 견적을 제공합니다.
1. CO₂ 가스 경화 물유리 주물사 주형의 졸-겔(Sol-Gel) 화학 반응 메커니즘
주철 및 주강 야금 주조 공장에서 액상 규산나트륨(통칭 물유리, Water Glass)은 일반 화학식 Na₂O·nSiO₂·xH₂O(CAS 번호 1344-09-8)로 표기되는 강알칼리성 무기 콜로이드 수용액입니다. 가스 통기 시의 겔화 경화 속도, 초기 용액 점도 및 바인더 피막의 응집 강도를 결정짓는 가장 핵심적인 물리화학적 지표는 이산화규소(SiO₂, 몰 질량 60.08 g/mol)와 산화나트륨(Na₂O, 몰 질량 61.98 g/mol)의 몰 비율을 나타내는 규산 몰비(Silicate Modulus, M)입니다:
- 로트별 COA 질량 백분율로부터 규산 몰비
M을 산출하는 엔지니어링 공식:M = (% SiO₂ ÷ % Na₂O) × 1.0316
Na₂SiO₃ 바인더 박막(주조용 최적 몰비 M = 2.2 – 2.5)이 균일하게 코팅된 고순도 세척 규사(SiO₂ ≥ 96%) 내부로 건조한 CO₂ 가스를 통기시키면 다음 두 단계의 연속적인 물리화학 메커니즘을 거쳐 급속 경화가 일어납니다:
- 알칼리 중화 및 실란올 축중합을 통한 3차원 실리카겔 네트워크(
SiO₂·mH₂O) 형성:Na₂O·nSiO₂ + CO₂ + mH₂O → Na₂CO₃ + nSiO₂·mH₂O↓ (3차원 망상 구조 실리카 히드로겔 바인더 매트릭스)주입된CO₂가스가 물유리 액막에 용해되어 탄산을 형성하고 알칼리 성분인Na₂O를 탄산나트륨(Na₂CO₃)으로 신속히 중화시키면, 잔류 액상의 실질 규산 몰비가 순식간에4.0이상으로 급상승하여 비정질 실리카의 과포화 임계점을 돌파합니다. 이때 생성된 오르토규산 단량체(Si(OH)₄)와 반응성 실란올기(≡Si–OH)가 급속 탈수 축합 반응을 일으켜 강력한 공유결합인 실록산 가교(≡Si–O–Si≡)를 형성함으로써 인접한 규사 입자들을 단단한 기계적 골격으로 결속시킵니다. - 주형 압축 강도의 3단계 변화 거동:
- 가스 통기 직후 초기 강도 (As-Gassed Strength):
CO₂가스를60 – 90초동안 통기시킨 직후 주형 압축 강도는 즉각0.60 – 1.20 MPa에 도달하여 가열 건조로 없이도 즉시 목형 분리(탈형)와 코어 조립이 가능합니다. - 대기 방치 숙성 강도 (Standing Strength Gain): 조형 후 대기 중에
4 – 24시간동안 자연 방치하면 히드로겔 모세관 내부의 자유 수분이 증발하면서 실록산 가교 밀도가 더욱 치밀해져 압축 강도가1.80 – 2.80 MPa까지 상승합니다. - 과통기(
CO₂Over-Gassing)에 의한 강도 열화 현상: 만약CO₂통기 시간이 표준 범위를 초과하면(> 0.25 MPa압력에서120초이상 통기), 과잉 공급된CO₂가Na₂CO₃를 결정수를 포함하는 중탄산나트륨(NaHCO₃) 결정으로 전환시키면서SiO₂·mH₂O겔 내부의 구조수를 강제로 빼앗습니다. 이로 인해 바인더 피막이 급격히 수축(Syneresis)하고 균열이 발생하여 규사 입자 간 가교가 파괴되며 주형 표면이 분말처럼 부스러집니다. 따라서 표준 주조 작업에서는CO₂가스 소비량을 모래 중량 대비1.0% – 1.8%(물유리 투입 중량의 약25% – 40%) 이내로 엄격히 통제해야 합니다.
- 가스 통기 직후 초기 강도 (As-Gassed Strength):

2. ASTM C398 국제 규격에 따른 내산 규산염 시멘트 및 내산 모르타르 배합 기술
철강 산세조 라이닝, 화학비료 공장 바닥, 황산 희석조, 도금 공장 배수로 및 화력발전소 배연탈황 연도(굴뚝) 내화 조적 공사에서는 국제 표준 ASTM C398(내화학성 수지 및 규산염 모르타르 시공 표준 실무)에 의거하여 규불화나트륨(Na₂SiF₆)을 화학 경화제로 사용하는 규산나트륨 내산 모르타르(내산 시멘트)를 적용합니다:
- 모르타르 내부 전체 체적 화학 경화 반응식:
2(Na₂O·nSiO₂) + Na₂SiF₆ + 2(2n + 1)H₂O → 6NaF + (2n + 1)Si(OH)₄↓ → (2n + 1)SiO₂·mH₂O
표면 얇은 층만 경화시키는 대기 중 CO₂ 탄산화와 달리, 분말 형태로 균일하게 혼합된 Na₂SiF₆는 수분과 접촉하여 점진적으로 가수분해되면서 산을 방출하므로 두꺼운 내산 벽돌 줄눈과 라이닝 층 내부 전체에서 알칼리성 Na₂O를 100% 균일하게 중화시킵니다. 양생 완료 후 줄눈 표면에 산세 활성화 처리(20% – 30% H₂SO₄ 수용액을 표면에 2~3회 도포하여 잔류 나트륨염을 불용성 염으로 전환하고 미세 기공을 밀폐)를 시행하면, 가교 결합된 SiO₂ 골격은 압축 강도 ≥ 25 – 38 MPa 및 내산 타일 접착 강도 1.5 MPa 이상을 발현합니다.
- 내산 규산염 모르타르 100 kg 기준 표준 엔지니어링 배합비: 액상 규산나트륨 물유리
Na₂SiO₃(몰비M = 2.6 – 2.8, 보메 비중40 – 42 °Bé)24 – 28 kg+ 건조Na₂SiF₆경화제 분말3.0 – 4.2 kg(액상 물유리 중량 대비12% – 15%, 순도≥ 98%) + 입도 조정 내산 규석분 및 골재68 – 72 kg(SiO₂ ≥ 98%, 함수율< 0.5%, 경화 수축 억제를 위해140–200 mesh미분말과40–70 mesh규사 골재를 복합 배합). - 화학적 내식성 범위 및 사용 금지 환경: 완전 경화 및 산 처리된 규산염 내산 시멘트는 상온부터 최고
900 °C고온 환경에서 황산H₂SO₄, 염산HCl, 질산HNO₃, 크롬산 및 각종 유기산의 연속 침적과 고온 산성 증기에 완벽히 저항합니다. 단, 불산(HF), 산성 불화물 폐수 또는 강알칼리성 용액(pH > 10이상의 고온NaOH,KOH수용액)이 존재하는 환경에서는Si–O–Si실록산 결합이 직접 용해되므로 절대 사용해서는 안 됩니다.
3. 규산 몰비 M 및 보메 비중(°Bé) 등급별 액상 규산나트륨 물유리 Na₂SiO₃ 기술 규격표
전문 산업용 대량 상업 공급사인 록티엔 화학은 주조용, 내산 시멘트 건축용 및 골판지 접착·세제용의 3대 산업 공정 요구에 맞춰 등급별로 정밀 관리된 Na₂SiO₃ 규격을 공급합니다:
| 기술 관리 항목 | CO₂ 가스 경화 주조용 등급 | 내산 시멘트 및 방식 건축용 등급 | 골판지 접착 및 세제 배합용 등급 | 표준 시험 방법 |
|---|---|---|---|---|
규산 몰비 (M) | 2.20 – 2.50 (급속 겔화 · 탈사 우수) | 2.60 – 3.00 (고실리카 · 고내산성) | 3.00 – 3.30 (빠른 피막 건조) | TCVN / GB/T 4209-2022 |
20 °C 기준 보메 비중 | 48.0 – 52.0 °Bé | 40.0 – 45.0 °Bé | 38.0 – 42.0 °Bé | 20 °C 정밀 보메 비중계 |
상대 비중 (SG, g/cm³) | 1.495 – 1.560 | 1.381 – 1.450 | 1.355 – 1.410 | ASTM D1475 |
이산화규소 (% SiO₂) | ≥ 28.5% – 31.5% | ≥ 26.0% – 28.5% | ≥ 25.5% – 27.5% | 중량법 실리카 정량 분석 |
산화나트륨 (% Na₂O) | ≥ 11.8% – 13.8% | ≥ 9.2% – 10.8% | ≥ 8.0% – 9.2% | 0.5 N HCl 중화 적정법 |
산화철(Fe₂O₃) 및 불용분 | Fe₂O₃ ≤ 0.05% · 불용분 ≤ 0.10% | Fe₂O₃ ≤ 0.05% · 불용분 ≤ 0.10% | Fe₂O₃ ≤ 0.03% · 불용분 ≤ 0.08% | AAS 원자흡광 및 G4 유리필터 여과 |
| SSOT 표준 공급 단위 | 5–30톤 탱크로리 / 300 kg 드럼 | 5–30톤 탱크로리 / 300 kg 드럼 | 5–30톤 탱크로리 / 300 kg 드럼 | 로트별 성적서 (Batch COA) |
4. 작업장 주변 온도에 따른 동점도 및 보메 비중 변화 매트릭스와 혼사 공정 보정 지침
베트남 산업단지 내 주조 작업장 온도는 북부 동절기 14 °C부터 남부 건기 한낮 42 °C까지 큰 폭으로 변동합니다. 고농도 알칼리 콜로이드 전해질인 액상 규산나트륨은 온도 변화에 따라 동점도(η)가 비선형 지수 함수적으로 급변하므로, 이송 펌프 압력 손실과 규사 표면의 바인더 코팅 균일도를 유지하기 위해 계절별 운전 보정이 필수적입니다:
용액 실제 온도 (°C) | 동점도 (cP / mPa·s, M = 2.3–2.5) | 겉보기 보메 비중 | 실제 비중 (g/cm³) | 주물사 혼사 공정 및 이송 펌프 운전 보정 가이드 |
|---|---|---|---|---|
12 – 18 °C (동절기 저온) | 650 – 1,150 cP (고점도 농후) | 50.5 – 52.5 °Bé | 1.53 – 1.56 | 배관 및 탱크를 28–32 °C로 보온 유지; 혼사기 믹싱 시간을 35 – 50초 연장; 냉수 임의 희석 절대 금지. |
20 – 25 °C (표준 기준) | 380 – 520 cP (표준 유동성) | 48.5 – 50.0 °Bé | 1.50 – 1.52 | 표준 SOP 운전; 혼사 시간 120 – 150초 유지; 0.15 – 0.18 MPa 압력으로 CO₂ 가스를 60 – 80초 통기. |
26 – 32 °C (최적 온도대) | 220 – 340 cP (최적 습윤 코팅) | 47.5 – 48.5 °Bé | 1.48 – 1.50 | 규사 입자 표면에 가장 균일하고 얇은 액막 형성; Na₂SiO₃ 첨가율을 4.2%에서 3.8% – 4.0%로 절감 가능. |
35 – 42 °C (하절기 고온) | 130 – 190 cP (저점도 · 건조 주의) | 46.0 – 47.2 °Bé | 1.46 – 1.48 | 표면 건조 방지를 위해 혼사 호퍼에 젖은 덮개 설치; 조형 후 CO₂ 통기 전 대기 시간을 15분 미만으로 단축. |
5. 1,200 °C 이상 고온 주조 시 발생하는 물유리 주형의 탈사 불량(Poor Collapsibility) 극복 대책
1,350 – 1,580 °C의 용융 주철이나 주강을 주형에 주입할 때, 주형 내부에서 850 °C ~ 1,250 °C 온도 구간에 노출되는 모래 층에서는 치명적인 세라믹 소결 반응이 진행됩니다. 바인더 피막 내의 알칼리 성분인 Na₂O가 규사 입자(SiO₂)와 반응하여 저융점 액상 규산염 유리질(Na₂O·2SiO₂, 공정점 약 790 – 870 °C)을 형성하고, 주물이 냉각되면서 이 유리질이 암석처럼 단단한 단일 세라믹 층으로 굳어져 주조 후 잔류 압축 강도가 8.0 – 15.0 MPa까지 폭증합니다. 이로 인해 탈사(Shakeout) 및 코어 제거가 극도로 어려워지고 박육 주강품에 열간 균열(Hot Tearing)이 발생합니다.
주조 냉각 후 주형의 잔류 압축 강도를 1.5 – 2.5 MPa 이하로 낮추어 진동 탈사기에서 모래가 쉽게 붕괴되도록 하기 위해 현장 엔지니어는 다음 3가지 복합 개질 대책을 적용합니다:
- 고온 열분해 기공 형성용 유기 붕괴제 첨가 (모래 중량 대비
1.0% – 2.0%): 혼사 시 미분탄(주철용), 덱스트로스(포도당 분말), 변성 전분 또는 정제 당밀(Molasses)(0.8% – 1.5%)을 함께 배합합니다.800 °C이상의 환원성 주형 분위기에서 유기 첨가제가 열분해·탄화되면서 규산염 유리질 가교 내부에 수많은 미세 기공을 형성하여 소결 연결망을 끊어주므로 진동 탈사 시 모래가 자연 붕괴됩니다. - 내화성 무기 금속산화물 개질제 배합 (
0.5% – 1.0%): 미세 적색 산화철(Fe₂O₃) 분말이나 소성 보크사이트(Al₂O₃) 분말을 첨가하여Na₂O–Al₂O₃–SiO₂다성분계의 공정 용융 온도를 높임으로써 고온 유리화 소결을 억제합니다. Na₂SiO₃바인더 총 투입량 최소화 (3.5% – 4.2%): 미분 및 점토분이 제거된 고순도 세척 규사(점토분< 0.5%, 수분< 0.3%, 입도AFS 50–65)와 몰비M = 2.30 – 2.40등급의 고농도 물유리를 조합하고, 록티엔 화학 온라인 약품 투입량 계산기를 활용해 배치별 최적 배합비를 산출합니다.
6. 기술 응용 사례: 월 800톤 규모 스테인리스강 펌프·밸브 주조 라인의 물유리–CO₂ 주형 전환
기술 응용 사례 (기계 주조 공장을 위한 실무 엔지니어링 계산 모델): 월
800톤의 완성 주물(월간 주물사 순환 처리량3,200톤)을 생산하는CF8M (SUS316)스테인리스강 원심펌프 케이싱 및 산업용 밸브 바디 주조 공장을 분석합니다.
- 전환 전 현장 문제점: 기존에는 벙커유 가열 건조식 점토사 주형(
배치당 4 – 6시간 건조)과 소규모로 분할 구매한 드럼 포장 물유리(로트별 몰비가M = 2.1 – 2.9사이에서 불규칙하게 변동)를 병행 사용했습니다. 이로 인해 가스 기공(Blowhole) 및 모래 혼입 불량률이11.5%에 달했고, 주조 후 에어 치핑을 통한 탈사 및 후처리 공정에 전체 작업 공수의35%가 소모되었습니다.- 록티엔 화학
Na₂SiO₃적용 엔지니어링 솔루션: 공장 내에 보온 단열 처리된25 m³탄소강 저장 탱크를 설치하고15–25톤전용 탱크로리를 통해 록티엔 액상 규산나트륨Na₂SiO₃(몰비M = 2.35 ± 0.05고정, 비중50 °Bé)를 벌크 직납받았습니다. 연속 혼사기 배합비를AFS 55 세척 규사 100 중량부+Na₂SiO₃ 3.8 중량부+덱스트로스 유기 붕괴제 1.2 중량부로 표준화하고,0.18 MPa정압 매니폴드로75초간CO₂가스를 통기시켜 경화했습니다.- 전환 90일 후 검증된 기술 성과: 주형 제작 주기가 기존
4시간에서15분으로 단축되어 건조로 가열 연료비를100%절감했으며, 가스 기공 불량률은11.5%에서< 1.4%로 급감했고, 주조 후 탈사 및 탈청 작업 시간은55%단축되었습니다.
7. 로트별 입고 품질 검수 SOP(COA 상의 몰비 M 및 보메 비중 검증), 저장 탱크 탄산화 방지 관리 및 5–30톤 탱크로리 공급
록티엔 화학 품질관리 실험실(QC Lab) 판 깜 투이(Phan Cam Thuy) 책임 연구원의 기술 코멘트: *“매 출하되는
5–30톤탱크로리나300 kg드럼 로트의 액상 규산나트륨Na₂SiO₃를 입고 검수할 때, 현장 QC 담당자가 보메 비중계(°Bé) 수치만 측정해서는 절대 안 됩니다.20 °C에서 동일하게48 °Bé로 측정되는 두 용액이라 할지라도, 몰비M = 2.30인 로트(CO₂주물사 주조용)와 몰비M = 2.95인 로트(내산 시멘트용)는CO₂통기 시 겔화 경화 속도가3배이상 차이 납니다. 따라서 록티엔 화학이 발행하는 모든로트별 시험성적서(Batch COA)에는 출고 봉인 전 중화 적정법과 중량 분석법을 병행하여% Na₂O,% SiO₂및 **규산 몰비M(± 0.05이내 정밀 제어)*을 동시에 실측 보증합니다.”
| 품질 관리 및 현장 점검 항목 | 기술 규격 및 관리 임계치 | 표준 검사 및 측정 방법 | 기준 이탈 시 엔지니어링 시정 조치 |
|---|---|---|---|
| 1. 입고 로트 검수 | 20 °C 보메 비중 편차 ≤ ± 0.5 °Bé; 몰비 M 주문 등급 일치(± 0.05) | 20 °C 정밀 보메 비중계 실측; 로트별 COA 대조 | 실리카 겔 피막 혼입 또는 몰비 M 부적합 시 입고 거부; 온도 보정 계수(+0.04 °Bé / 1 °C) 적용. |
| 2. 저장 탱크 보전 관리 | 밀폐형 탄소강 또는 FRP 탱크; 알루미늄(Al) · 아연도금(Zn) 사용 절대 금지 | 2주 간격으로 브리더 밸브 및 펌프 전단 Y-스트레이너 점검 | 외기 CO₂ 유입에 의한 실리카 피막 생성을 막기 위해 맨홀 밀폐; 하역 후 50–60 °C 온수로 배관 세척. |
| 3. 주형 강도 저하 현상 | CO₂ 통기 직후 압축 강도 ≥ 0.8 – 1.2 MPa; 원사 수분 < 0.3% | 주물사 압축 강도 시험기(Ø50 × 50 mm); CO₂ 압력계(0.15 – 0.20 MPa) | 원사 수분 과다(> 0.5%) 또는 모래 온도 상승(> 40 °C) 점검; 드라이아이스 결빙 방지를 위해 CO₂ 레귤레이터 히터 가동. |
| 4. 내산 모르타르 응결 이상 | 25 °C 기준 초결 시간 25 – 45분; 산세 활성화 전 24 – 48시간 완전 양생 | 비카트 침 시험기(ASTM C308); 규석분 함수율 측정(< 0.5%) | 고온기(> 35 °C)에는 Na₂SiF₆ 비율을 12%로 하향; 저온기(< 18 °C)에는 15%–16%로 상향 조정. |
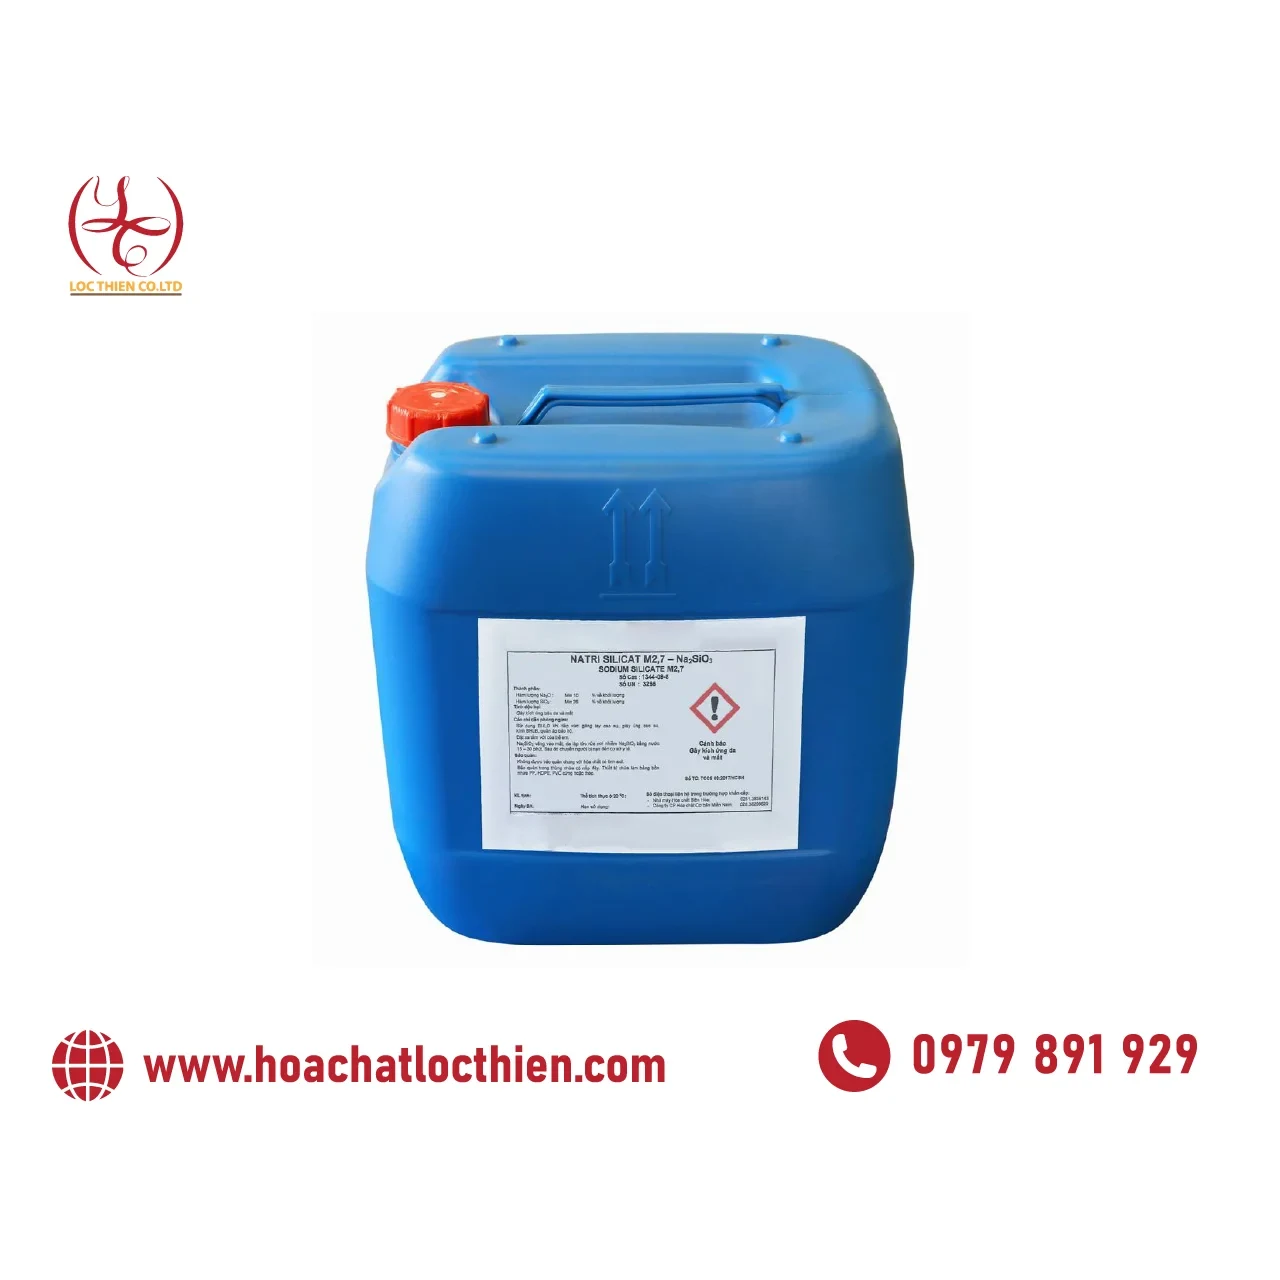
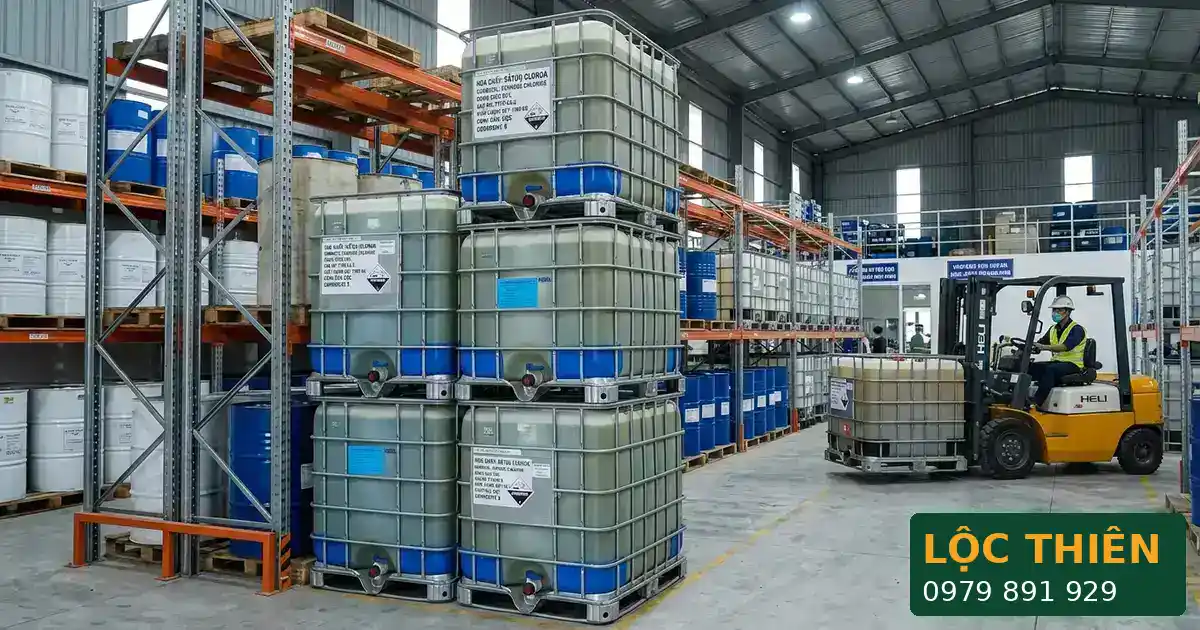
록티엔 투자개발 유한책임회사(Loc Thien Investment Development Co., Ltd., 사업자등록번호 MST: 0313650856, 법인 등기 본사: 452/6B Tinh Lo 10, Binh Tri Dong Ward, Binh Tan District, Ho Chi Minh City — 행정·법무 본사 주소이며 화학물질 보관 창고가 아님)는 월 3,000톤 이상의 공급 역량과 직영 5–30톤 전용 탱크로리 선단을 보유한 베트남의 대표적인 산업용 대량 상업 공급사로서, 전국 6대 표준 물류 창고에서 액상 규산나트륨 물유리 Na₂SiO₃와 산업용 기초 화학물질을 직송합니다: (1) 바리아붕따우 창고(푸미 1 산업단지); (2) 동나이 창고(롱탄 산업단지); (3) 빈증 창고(디안시 떤동히엡동); (4) 다낭 창고(호아칸 산업단지); (5) 껀터 창고(짜녹 산업단지); (6) 박닌 창고(띠엔선 산업단지).
- 견적 회신 및 납품 리드타임(SLA) 보증: 베트남 화학물질법
69/2025/QH15기준을 충족하는GHS SDS와로트별 COA가 포함된 공식 기술 견적서를15분이내에 회신합니다. 표준 배송 소요 시간은 호치민 시내4시간, 남부 및 메콩델타 산업단지24–48시간, 북부 및 중부 산업단지2–3일입니다. 상세한 배송 절차 및 탱크로리 배차 일정은 핫라인0979 891 929로 문의해 주십시오. - B2B 공급 단가를 구성하는 5대 핵심 요소: (1) 규산 몰비
M등급 및 보메 비중(°Bé) 농도; (2) 포장 및 물류 공급 방식(5–30톤전용 탱크로리 벌크 하역,1,000 LIBC 탱크,300 kg밀폐 드럼); (3) 월간/분기별 정기 발주 물량; (4) 최인접 거점 창고로부터의 운송 거리; (5) 제3자 공인 시험기관(Quatest 3) 성적서 또는 수출가공기업(EPE)0% VAT통관 서류 요구 사항. 24/7 기술 핫라인0979 891 929, 공식 이메일[email protected]또는 온라인 견적 요청 페이지로 문의해 주십시오.
8. 자주 묻는 질문 (FAQ): 주물사 주조 및 내산 시멘트용 액상 규산나트륨 물유리 Na₂SiO₃
1. 주조 공장에서 CO₂ 가스 통기 시 빠른 경화 속도와 주조 후 우수한 탈사 붕괴성을 동시에 확보하려면 액상 규산나트륨 물유리의 몰비 M을 얼마로 선택해야 합니까?
주철 및 주강 주조용 CO₂ 가스 경화 주물사 공정에서는 규산 몰비 M = 2.2 – 2.5 구간과 20 °C 기준 보메 비중 48 – 52 °Bé 규격을 선택하고, 세척 규사 중량 대비 3.5% – 4.5% 비율로 배합하는 것이 가장 이상적입니다. M < 2.0 등급은 겔화 속도가 너무 느리고, 유기 붕괴제 없이 M > 2.8 등급을 사용하면 1,200 °C 이상 고온에서 유리화 소결이 일어나 탈사가 어려워집니다.
2. CO₂ 가스를 기준 시간보다 너무 오래 불어넣으면(과통기 Over-gassing) 왜 물유리 주물사 주형이 부스러지고 압축 강도가 급격히 떨어집니까?
> 0.25 MPa 압력에서 120초를 초과하여 CO₂ 가스를 과잉 통기하면, 잉여 CO₂가 Na₂CO₃를 함수 NaHCO₃ 결정으로 전환시키면서 SiO₂·mH₂O 히드로겔 내부의 결합수를 탈수시켜 규사 입자 간 가교 결합을 파괴하므로 주형 압축 강도가 35% – 50% 급감합니다.
3. 액상 규산나트륨 물유리로 배합한 내산 시멘트와 내산 모르타르는 어떤 화학물질에 내식성을 가지며 어떤 환경에서는 절대 사용할 수 없습니까?
Na₂SiO₃(M = 2.6 – 3.0, 40 – 44 °Bé), Na₂SiF₆ 경화제 및 내산 규석분으로 배합된 규산염 모르타르는 최고 900 °C까지 H₂SO₄, HCl, HNO₃ 및 유기산에 탁월한 내식성을 발휘합니다. 그러나 불산(HF), 산성 불화물 염류 또는 강알칼리성 환경(고온 NaOH, KOH)에서는 SiO₂ 골격이 용해되므로 절대 사용할 수 없습니다.
4. 공장 내 액상 규산나트륨 Na₂SiO₃ 대형 저장 탱크 표면의 백색 실리카 피막 형성과 결정화 및 배관 막힘을 방지하려면 어떻게 관리해야 합니까?
단방향 브리더 밸브가 부착된 밀폐형 탄소강 또는 FRP 저장 탱크에 보관하여 대기 중 CO₂ 유입에 의한 실리카 피막 생성을 차단하고, 탱크 온도를 20 – 35 °C로 유지하며, 매 이송 작업 직후 온수로 펌프와 배관을 세척해야 합니다.
5. 록티엔 화학은 액상 규산나트륨 Na₂SiO₃를 어떤 포장 규격으로 공급하며 베트남 내 각 산업단지까지 배송 소요 시간은 얼마나 걸립니까?
월 3,000톤 이상을 공급하는 산업용 대량 상업 공급사인 록티엔 화학은 5–30톤 전용 탱크로리, 1,000 L IBC 탱크 및 300 kg 드럼 규격으로 로트별 COA와 GHS 표준 SDS가 첨부된 Na₂SiO₃를 공급합니다. 전국 6대 표준 창고에서 호치민 시내 4시간, 남부 및 메콩델타 산업단지 24–48시간, 북부 및 중부 산업단지 2–3일 이내에 직송합니다.