식품 CIP용 가성소다 — 농도, 온도 및 업종별 적용 | 록티엔 화학
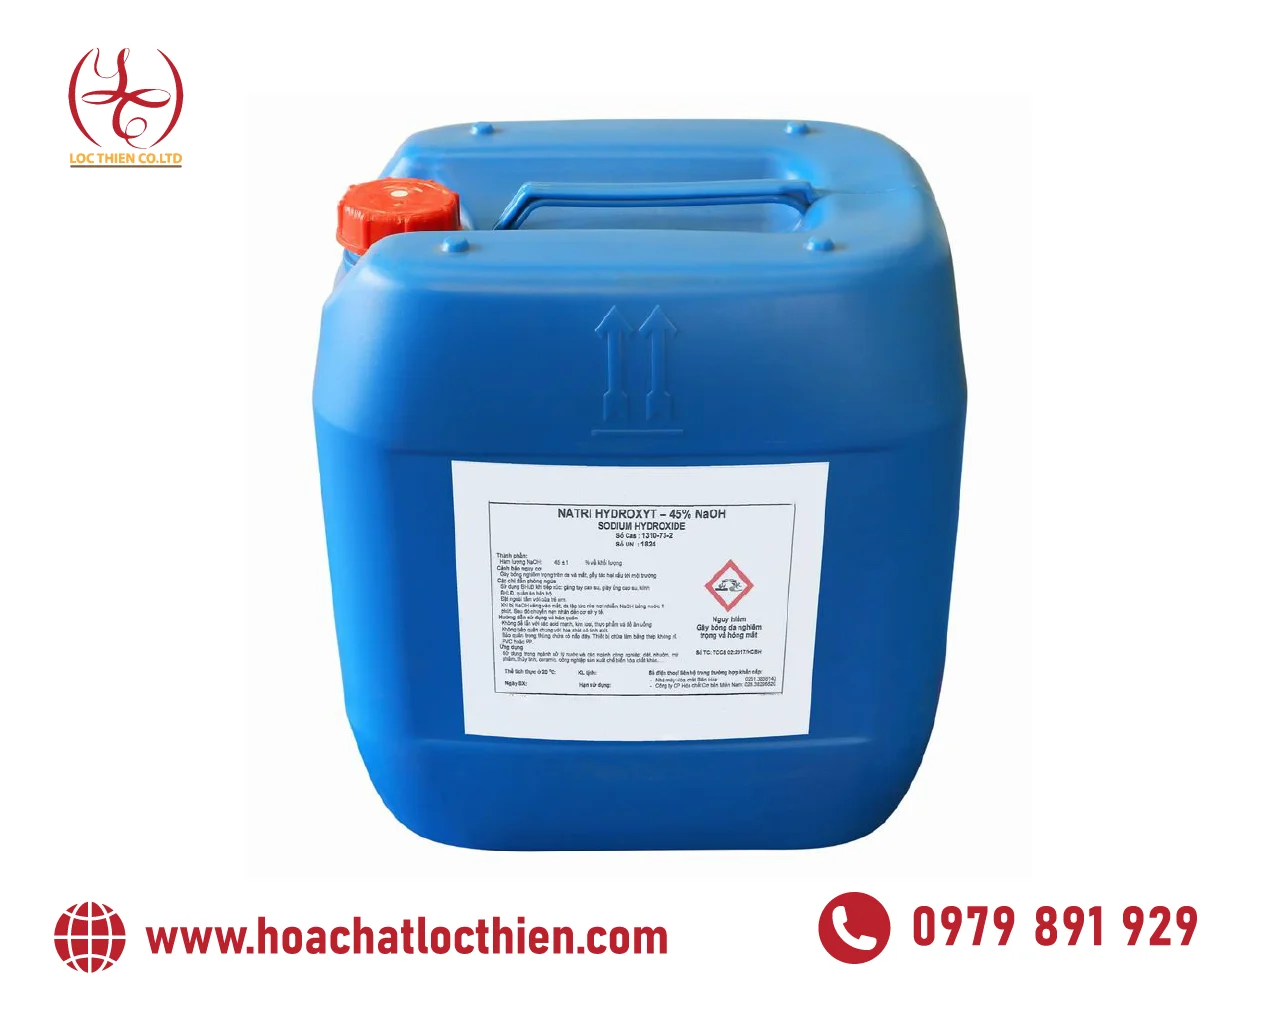
핵심 기술 및 구매 요약: 가성소다(NaOH)는 식품 가공에서 주요 CIP 세정제로, 1–3% 농도와 60–80°C 온도에서 단백질 가수분해, 지방 비누화 및 전분 분산에 사용됩니다.
목차
TL;DR: 가성소다(NaOH)는 식품 가공에서 주요 CIP 세정제로, 1–3% 농도와 60–80°C 온도에서 단백질 가수분해, 지방 비누화 및 전분 분산에 사용됩니다. 이 글에서는 NaOH를 산성 세정제와 비교하고, 업종별(유제품, 맥주, 음료, 수산물) CIP 적용 표와 록티엔 화학의 가성소다 NaOH 32%/45%/50% 기술 사양을 제시합니다 — 로트별 COA 검증 및 MSDS 제공.
식품 CIP에서 가성소다(NaOH)란 무엇인가?
CIP(Clean-In-Place)는 장비를 분해하지 않고 자동 세척하는 시스템으로, 1950년대 유제품 업계에서 표준화되어 현재 대부분의 식품, 음료 및 제약 공장에서 필수 기준입니다. TACT(Time, Action, Concentration, Temperature) 네 가지 변수가 세척 효율을 결정합니다.
NaOH(수산화나트륨, 가성소다, CAS 1310-73-2)는 알칼리 세정 단계의 주요 CIP 화학제입니다. 작업 농도에서 pH ~13–14의 NaOH는 다음과 같은 기능을 합니다:
- 단백질 가수분해 — 펩타이드 결합을 파괴하여 단백질을 가용성 펩타이드 및 아미노산으로 전환
- 지방 비누화 — 트리글리세리드를 글리세롤과 비누로 전환하여 쉽게 세척
- 전분 및 탄수화물 분산 — 전분 및 당 잔류물을 팽윤 및 용해
Journal of Food Engineering 연구에 따르면, 표준 CIP 사이클은 5단계로 구성됩니다: (1) 예비 온수 린스, (2) NaOH 알칼리 세정, (3) 중간 린스, (4) 산 세정, (5) 최종 린스 + 살균. NaOH는 가장 중요한 단계인 유기 오염물질의 80–90% 제거를 담당합니다.
식품 CIP용 NaOH 권장 농도
식품 CIP에서 NaOH 농도는 장비 유형과 오염 정도에 따라 0.5–3.0% 범위입니다. 실제 운영 경험에 기반한 권장 사항은 아래와 같습니다:
| 장비/용도 유형 | NaOH 농도 | 온도 | 시간 | 비고 |
|---|---|---|---|---|
| 가열 장비(HTST, 증발기) | 1.0–2.0% | 77–82°C | 45–60분 | 심한 오염, 열 변성 단백질 |
| 냉각 탱크 / 상온 배관 | 0.4–0.75% | 57–66°C | 5–15분 | 경미한 오염, 보통 oz/gal 사용 |
| 맥주 발효조(fermenter) | 1.5–2.0% | 50–70°C | 30–40분 | 연구에 따르면 1.5%로 30분 후 충분히 청결 |
| 우유 저장탱크 / 분리기 | 0.75–1.5% | 71–82°C | 45–60분 | 첫 세정 시 NaOH >0.75%는 메일라드 반응 유발 가능 |
| 수산물 장비 | 1.0–1.5% | 60–70°C | 20–30분 | 비린내 단백질 잔류물이 쉽게 부착, 보조 세정제 필요 |
영국 뉴캐슬 대학교의 하이네켄 맥주 공장 CIP 시스템 연구에 따르면, NaOH 농도 >1% w/v는 1%에 비해 세척 효율을 유의미하게 개선하지 않았습니다 — 비용 최적화를 위해 1% 운영을 권장합니다. 그러나 소규모 양조장은 스테인리스 표면에서 RLU <10을 달성하려면 최소 1.5% v/v로 40분 또는 2.0%로 30분이 필요합니다.
🛒 CIP 시스템용 NaOH가 필요하신가요? NaOH 32%/45%/50% 견적 문의 — 로트별 COA/MSDS, 전국 산업단지 배송. 핫라인 0979 891 929 — 15분 내 견적 제공.
CIP에서 NaOH 사용 시 최적 온도 범위
CIP 온도는 NaOH와 오염물질 간 반응 속도에 직접적인 영향을 미칩니다. 알칼리 세정 단계의 일반적인 온도 범위는 60–80°C입니다:
- 60°C 미만: NaOH 반응 속도가 느리며, 특히 지방과 열 변성 단백질에 효과가 떨어짐. 오염물질 제거가 어려워 시간 또는 농도 증가 필요
- 60–70°C: 맥주, 음료, 수산물 공장 CIP에 적합 — 단백질 가수분해에 충분하면서 잔류물 추가 변성 없음
- 70–80°C: 유제품(유청 단백질, milkstone 잔류물) 및 판형 열교환기(PHE)와 같은 가열 장비에 최적
- 85°C 초과: 추가 세척 이점 없음, 에너지 소비 증가 및 장비 부식 위험
2025년 Chemical Engineering Science(코펜하겐 대학교) 연구에 따르면, 80°C에서 0.5% NaOH 용액을 0.3–0.4 m/s 유속으로 사용하면 단 20분 만에 PHE 표면의 유청 단백질 잔류물 90%를 제거할 수 있습니다 — 저농도와 고온의 최적 조합이 화학제를 크게 절약할 수 있음을 보여줍니다.
CIP에서 NaOH와 산성 세정제 비교
식품 CIP는 알칼리(NaOH)와 산(HNO₃, H₃PO₄) 두 가지 주요 화학 그룹을 사용합니다. 세척 메커니즘이 다르므로 완전히 대체할 수 없습니다:
| 기준 | NaOH(알칼리) | 산(HNO₃/H₃PO₄) |
|---|---|---|
| 메커니즘 | 단백질 가수분해, 지방 비누화 | 무기 잔류물(칼슘, 마그네슘, 옥살산염) 용해 |
| 작업 pH | 13–14 | 1–2 |
| 농도 | 1–3% | 0.5–1.5% |
| 온도 | 60–80°C | 60–70°C |
| 대상 오염물질 | 유기물(단백질, 지방, 전분) | 무기물(milkstone, beerstone, 경수 스케일) |
| 금기 재질 | 알루미늄, 아연, 유리 | 일반 탄소강 |
| 빈도 | 매 CIP 사이클 | 정기적(수질 경도에 따라 주 1–3회) |
결론: NaOH와 산성 세정제는 CIP에서 보완 관계입니다 — 경쟁자가 아닙니다. 완전한 CIP 사이클은 두 단계를 모두 포함하며, NaOH가 유기 오염물질(총 오염의 80–90%)을 제거하는 주요 단계이고 산이 남은 무기 잔류물을 제거하는 보조 단계입니다.
식품 업종별 CIP 적용 상세 표
| 업종 | 주요 장비 | NaOH 농도 | 온도 | 알칼리 세정 시간 | 함께 사용하는 산 | 관련 기준 |
|---|---|---|---|---|---|---|
| 유제품 | HTST, 증발기, 분리기, 사일로 탱크 | 0.8–2.0% | 71–82°C | 30–60분 | HNO₃ 0.5–1.0% (milkstone 방지) | NSF/ANSI 169, 3-A Sanitary Standards |
| 맥주 | 발효조, bright beer 탱크, 배관 | 1.5–2.0% | 50–70°C | 30–45분 | H₃PO₄ 또는 혼합물(beerstone 방지) | EHEDG, FDA 21 CFR |
| 음료 | 혼합 탱크, 충진기, CIP 배관 | 1.0–1.5% | 60–70°C | 15–30분 | HNO₃ 0.5–1.0% (당 잔류물 방지) | NSF/ANSI 169, FSSC 22000 |
| 수산물 | 해동 탱크, 필렛 기계, 냉동 장비 | 1.0–1.5% | 55–65°C | 20–30분 | H₃PO₄ 0.5–1.0% | HACCP, ISO 22000 |
| 식용유, 제과 | 혼합 탱크, 배관, 튀김 장비 | 1.5–3.0% | 65–80°C | 30–45분 | HNO₃ 0.5–1.5% (지방 잔류물 방지) | NSF/ANSI 169, GMP |
| 육가공 | 탱크, 분쇄기, 배관 | 1.0–2.0% | 60–75°C | 20–30분 | HNO₃ 0.5–1.0% | USDA, HACCP |
유제품(Dairy)
CIP 요구 사항이 가장 엄격한 업종입니다. 우유 잔류물에는 유청 단백질, 버터지방 및 인산칼슘 막(milkstone)이 포함됩니다. 저온살균 또는 UHT 처리된 유청 단백질은 변성되어 스테인리스에 강하게 부착되므로 세척이 더 어렵습니다.
유제품 장비의 일반적인 CIP 사이클: (1) 38–49°C 온수 린스 — 3–5분; (2) 71–82°C에서 NaOH 0.8–2.0% — 30–60분; (3) 중간 린스; (4) 60–70°C에서 HNO₃ 0.5–1.0% — 10–20분; (5) 살균; (6) 최종 린스.
중요 참고사항: 우유 증발기의 경우 첫 번째 알칼리 세정은 0.75% NaOH를 초과해서는 안 됩니다 — 그 이상이면 메일라드 반응으로 장비 표면에 주황색 겔이 형성되어 제거가 매우 어렵습니다. 두 번째 알칼리 세정에서 1.5–4.0%로 높일 수 있습니다.
맥주(Brewery)
맥주 잔류물에는 홉 수지, 효모, 단백질 및 beerstone(칼슘 옥살레이트)이 포함됩니다 — 칼슘 옥살레이트-단백질 매트릭스로 milkstone보다 화학적 저항성이 높습니다. 열처리 맥주는 일반적으로 더 높은 NaOH 농도와 더 긴 접촉 시간이 필요합니다.
Beverages 저널(2021) 연구에 따르면, ≥450L 발효조의 경우 1.0% v/v NaOH 용액으로는 안정적으로 RLU <10을 달성할 수 없습니다. 최소 농도는 1.5% v/v로 40분 또는 2.0% v/v로 30분입니다. 상온(가열 없음)에서도 ≥1.5% 농도로 효과적이므로 공장의 에너지 비용을 크게 절감할 수 있습니다.
음료(Beverage)
주요 잔류물은 설탕, 유기산 및 향료입니다 — 유제품 및 맥주보다 세척이 용이합니다. 60–70°C에서 NaOH 1.0–1.5% 농도로 대부분의 장비에 충분합니다. 그러나 충진기(filler)는 카라멜화된 당 잔류물과 바이오필름 방지를 위해 정기적인 산 세정이 필요합니다.
수산물(Seafood)
생선 및 새우 단백질 잔류물은 부착성이 높고 신속히 세척하지 않으면 생분해되기 쉽습니다. CIP 온도는 일반적으로 더 낮은 55–65°C로, 장비 표면에서 단백질이 익는 것을 방지합니다. NaOH 1.0–1.5%와 정기적인 인산 세정을 병행하여 냄새와 바이오필름을 제어합니다.
식품 CIP용 NaOH 제품 기술 사양
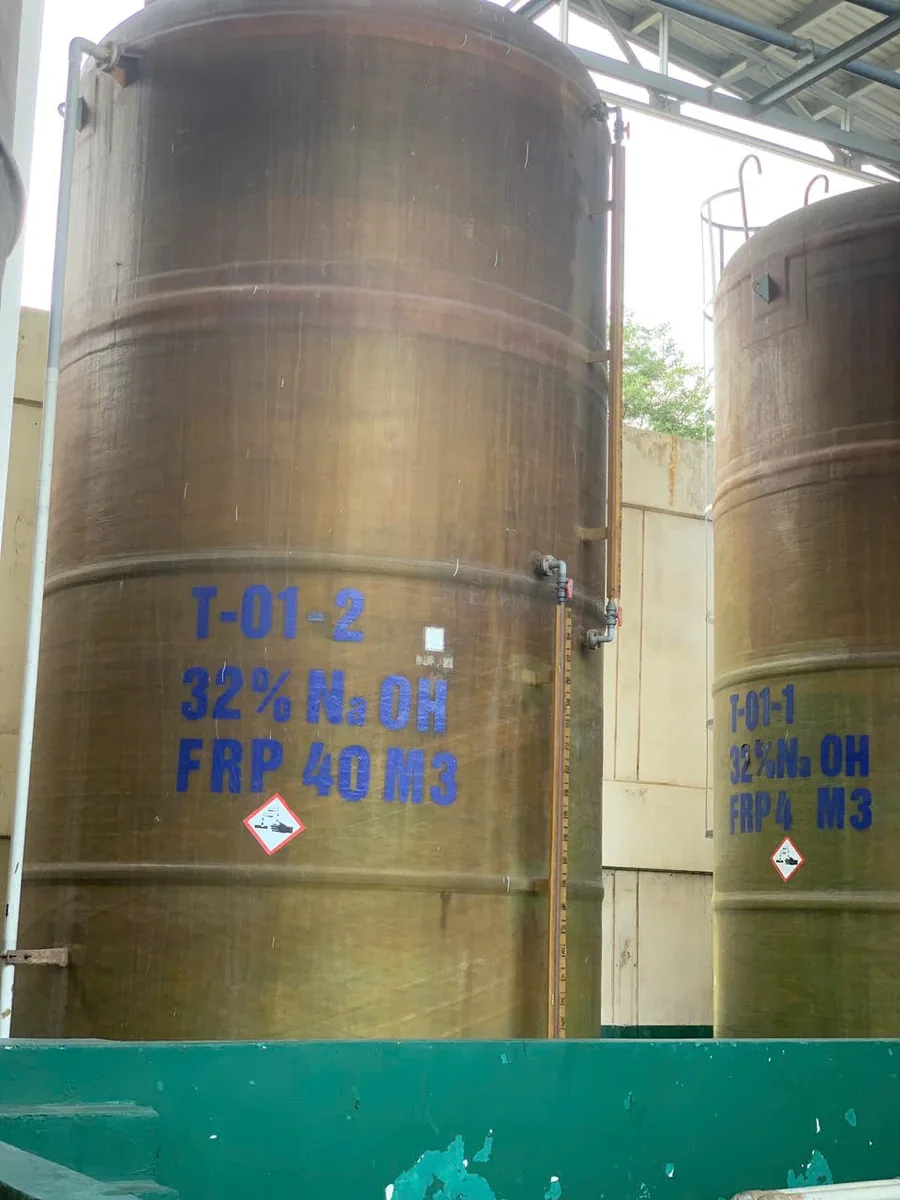
식품 CIP에 사용되는 NaOH는 일반적으로 32%, 45% 또는 50% 농축 용액 형태입니다. 아래 사양은 록티엔 화학의 실제 COA에서 가져왔습니다:
| 지표 | NaOH 32% | NaOH 45% | NaOH 50% |
|---|---|---|---|
| NaOH 함량(질량%) | ≥32.0 | ≥45.0 | ≥50.0 |
| 비중(20°C), g/cm³ | 1.348 | 1.478 | 1.52 |
| NaCl 함량(최대) | 0.01% | 0.01% | 0.01% |
| Na₂CO₃ 함량(최대) | 0.2% | 0.2% | 0.3% |
| Fe 함량(최대) | 5 ppm | 5 ppm | 5 ppm |
| 형태 | 액상 용액 | 액상 용액 | 액상 용액 |
| 포장 | 5–30톤 탱크로리, IBC 1000L, 30L 캔 | 5–30톤 탱크로리, IBC 1000L | 5–30톤 탱크로리, IBC 1000L |
품질 관리는 판깜투이 (QC 품질관리팀장)와 보티느호아 (수처리 기술연구원)가 수행합니다 — 각 로트에 COA 및 MSDS가 함께 제공됩니다.
문서 및 준수 — NSF/ANSI 169 및 동봉 서류
식품 CIP에 사용되는 NaOH는 식품 안전 및 환경 요구 사항을 충족해야 합니다:
- NSF/ANSI 169: 식품 가공에 사용되는 위생 화학제 기준. NSF/ANSI 169 인증 제품은 식품을 오염시킬 수 있는 유해 불순물이 포함되지 않았음을 보장합니다
- 로트별 COA 및 MSDS: 모든 NaOH 로트에 COA와 MSDS를 제공하며, 고객의 감사 요청 시 관련 서류를 제공할 수 있습니다. 록티엔의 NaOH는 TÜV SÜD가 발행한 공식 ZDHC MRSL Version 3.1 Conformance Level 1 인증서(#ZDHC1 127736 0001)를 보유하고 있습니다
- 3-A Sanitary Standards: 유제품 가공 장비의 위생 설계 기준, CIP 살균 효율 >99.999% 요구
- HACCP/ISO 22000: CIP 사이클은 세척 효율에 대해 검증(validate)되어야 하며, 관련 문서가 완비되어야 함
🛒 식품 CIP용 NaOH 견적이 필요하신가요? NaOH 32%, 45%, 50% 견적 문의 — 로트별 COA/MSDS, 5–30톤 탱크로리 전국 산업단지 배송. 핫라인 0979 891 929 (판깜투이 (QC 품질관리팀장), 보티느호아 (수처리 기술연구원) 검증).
CIP NaOH용 록티엔 화학을 선택해야 하는 이유
- 로트별 실제 COA: 각 NaOH 로트는 비중, 함량, 불순물에 대해 독립적으로 시험 — 고객 요청 시 대조 가능
- MSDS 동봉: 매 로트에 GHS 기준 MSDS를 제공하며, 고객의 감사 요청 시 관련 서류를 제공할 수 있습니다
- 실명 QC: 판깜투이 (QC 품질관리팀장)와 보티느호아 (수처리 기술연구원)가 품질 관리 책임
- 전국 6개 창고: 바리아붕따우, 동나이, 빈즈엉, 다낭, 껀터, 박닌 — HCM 내 4시간 급송, 남부 및 서부 지역 산업단지 24–48시간, 북부 및 중부 2–3일 배송
- 5–30톤 탱크로리: 모든 규모의 CIP에 안정적 공급 보장
- 직접 정식 수입: 중간 유통 채널 대비 경쟁력 있는 가격 보장
자주 묻는 질문(FAQ)
유제품 CIP 최적 NaOH 농도는?
71–82°C에서 0.8–2.0% NaOH로 30–60분. 우유 증발기 첫 알칼리 세정은 0.75% 이하.
CIP에서 NaOH를 산으로 대체할 수 있나요?
완전히 대체할 수 없습니다. NaOH는 유기물(단백질, 지방)을 세척하고, 산은 무기 잔류물을 처리합니다. 표준 CIP 사이클에는 둘 다 필요합니다.
수산물 공장에 적합한 CIP 온도는?
55–65°C에서 NaOH 1.0–1.5%로 20–30분. 유제품보다 낮은 온도로 장비 표면에서 단백질이 익는 것을 방지합니다.
CIP에는 NaOH 32%, 45%, 50% 중 어떤 것이 적합?
NaOH 50%는 고농도로 저장 공간과 운송 비용을 절약할 수 있어 가장 보편적입니다. NaOH 32%는 소형 CIP 시스템에서 희석이 더 쉽습니다.
식품 CIP용 NaOH에는 어떤 서류가 함께 제공됩니까?
모든 NaOH 로트에 COA와 MSDS를 제공하며, 고객의 감사 요청 시 관련 서류를 제공할 수 있습니다. 록티엔의 NaOH는 TÜV SÜD가 발행한 공식 ZDHC MRSL Version 3.1 Conformance Level 1 인증서(#ZDHC1 127736 0001)를 보유하고 있습니다.
CIP 탱크의 NaOH 농도를 확인하는 방법?
희석된 NaOH 용액을 비중계로 직접 측정하고, 산 적정으로 활성 농도를 정확히 확인합니다.
CIP NaOH에 첨가제가 필요한가요?
저포 계면활성제와 킬레이트제(착화제)를 추가하여 기포를 제어하고, 젖음성을 높이며 Ca/Mg 이온을 현탁 상태로 유지할 수 있습니다.
=====
🏭 록티엔 화학 — 베트남 현지 화학공학 기술 지원 및 탱크로리 공급 센터
베트남에 진출한 한국계 투자기업(염색 가공, 도금 표면처리, 반도체·전자, 제지 및 화학공단 입주기업)의 폐수처리 기준 안정적 충족과 약품 비용 절감을 위해, 록티엔 화학은 본사 직영 기술 지원과 전용 탱크로리 공급 솔루션을 제공합니다:
- 🔹 제조공장 직영 공급 역량: 록티엔은 베트남 염화제1철 (FeCl₂ 30%) 및 염화제2철 (FeCl₃ 40%) 원제조사(직영 공장)로서 월 3,000톤 이상의 생산 역량과 5–30톤 화학물질 전용 탱크로리 직배송 체계를 갖추고 있습니다.
- 🔹 1차 핵심 공급 화학물질 비축: 액상 가성소다 (NaOH 32%–50%), 공업용 염산 (HCl 31%), 고효율 폴리염화알루미늄 (PAC) 및 과산화수소 (H₂O₂ 50%)를 안정적으로 상시 공급합니다.
- 🔹 온라인 엔지니어링 계산 툴: 한국계 환경안전 엔지니어를 위한 폐수처리 약품 투입량 온라인 계산기를 무료로 제공하여 최적 투입 비용을 즉시 산출할 수 있습니다.
- 🔹 규정 준수 서류 및 시험 보고서: 전 제품에 대한 GHS 규격 화학물질안전보건자료 (SDS), 로트별 COA 시험성적서를 함께 발급하며, FeCl₂는 TUV Rheinland Vietnam의 ZDHC MRSL v3.1 시험 보고서(Smart testing, 5개 물질군)를 제공합니다.
산업 현장 운전 표준, 로트별 COA 품질 검증 및 안전 보관 지침
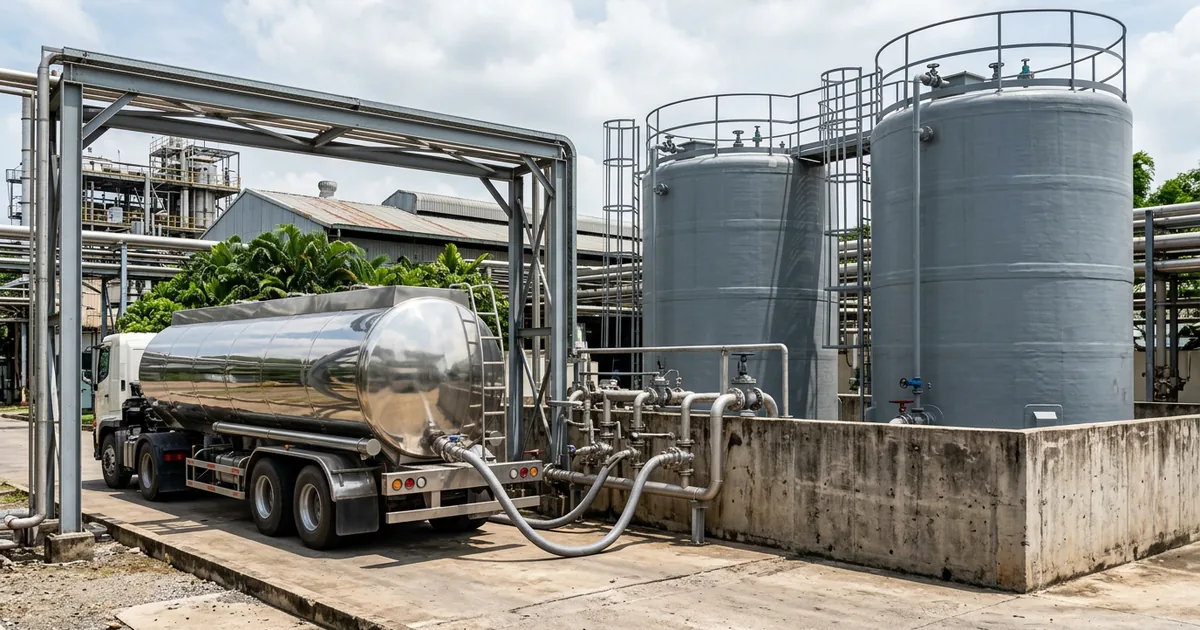
1. 입고 로트별 COA 검수 및 베트남 최신 화학물질 법규 준수(화학물질법 69/2025/QH15)
베트남 내 섬유 염색, 표면처리·도금, PCB 식각, 제지 및 산업 폐수처리장(WWTP)을 운영하는 한국계 FDI 기업은 매 입고 시 로트별 성적서(Batch COA)와 16개 항목 GHS 물질안전보건자료(SDS)를 필수 대조해야 합니다. 베트남 화학물질법 제69/2025/QH15호, 시행령 제24/2026/ND-CP호·제25/2026/ND-CP호·제26/2026/ND-CP호 및 QCVN 40:2025/BTNMT 산업폐수 방류수 수질 기준에 따른 핵심 관리 항목은 다음과 같습니다:
- 비중 및 유효 농도 현장 검수: 5–30톤 탱크로리 또는 IBC 탱크 입고 시, 현장 QA 담당자는 20 °C 기준 정밀 비중계로 비중을 실측하고 록티엔 화학(Loc Thien Chemical)이 발행한 로트별 COA 및 Quatest 3(ISO/IEC 17025 공인 시험기관) 분석 기준과 대조합니다.
- 미량 중금속 및 불용분 제어: 철(Fe), 납(Pb), 비소(As), 수은(Hg), 카드뮴(Cd), 6가 크롬(Cr⁶⁺) 등 미량 불순물과 불용분을 엄격히 통제하여 펜톤(Fenton) 산화 촉매 피독, RO/UF 멤브레인 파울링, 반응성 염색 공정 색차 발생을 예방합니다.
- ZDHC MRSL v3.1 Level 1 적합성 범위 명확화: 글로벌 의류·신발 바이어 감사 대응을 위해 록티엔 화학은 정확히 9대 핵심 제품에 대해 ZDHC MRSL v3.1 Conformance Level 1 공식 문서를 보유하고 있습니다. TUV SUD Level 1 인증서 보유 4종(
NaOH,H2O2,Na2SO4,Na2CO3) 및 TUV Rheinland Vietnam Level 1 CSR·분석 시험성적서 보유 5종(H2SO4,FeCl2,HCl,Javel/NaOCl,PAC 31%)으로 구성됩니다.
| 관리 단계 | 핵심 검수 및 모니터링 항목 | 시험 방법 / 적용 규격 | 현장 엔지니어링 목표치 |
|---|---|---|---|
| 하차 전 검수 | 봉인 상태, UN/GHS 위험물 표지, 로트별 COA 및 국·영문 SDS | 육안 및 서류 대조 검수 | 납품 명세서와 100% 일치 |
| 현장 샘플링 측정 | 20 °C 비중(Specific Gravity), 외관 투명도, 유효 농도 및 pH | KS · ASTM · TCVN | COA 보증치 대비 ±0.5% 이내 |
| 정량 주입기 교정 | 다이아프램 정량 펌프 스트로크·주파수, 배압밸브, 온라인 pH/ORP 센서 | 2점 표준 완충용액 교정 | 주입 오차 ±1.5% 이내, 방류수 수질 안정 |
| 저장 탱크 안전 점검 | HDPE/FRP 탱크 통기구(스크러버), 110% 방유제(Bund), 비상 세안기 | KOSHA 및 베트남 EHS | 증기 누출 제로(0), 비상 대응 상시 유지 |
2. 약품 주입 최적화, 내화학성 재질 선정 및 예방 보전
- 접액부 및 저장 탱크 재질 선정: 약품의 부식성과 희석 발열 특성에 맞춰 가교 고밀도 폴리에틸렌(XLPE / HDPE), 폴리프로필렌(PP-H), 비닐에스테르 수지 유리섬유 강화플라스틱(FRP) 또는 PTFE/PVDF 라이닝 배관·밸브를 적용하며, 무라이닝 탄소강이나 일반 고무 패킹 사용을 금합니다.
- 자동 피드백 주입 제어: 다이아프램 정량 펌프를 온라인 pH 미터, ORP(산화환원전위) 컨트롤러, 탁도계와 연동합니다. 유입 원수의 COD, SS 또는 알칼리도가 15% 이상 변동할 경우 즉시 5구 자테스트(Jar Test)를 실시하여 최적 주입률을 재설정합니다.
- 방유제(2차 차수벽) 및 개인보호구(PPE): 저장 탱크 구역에는 최대 단일 탱크 용량의 110% 이상을 수용하는 내산·내알칼리 방유제를 설치하고, 하차 및 희석 작업자는 방폭 보안경, 내화학성 니트릴/네오프렌 장갑, 안면 보호구 및 비상 샤워 설비를 갖추어야 합니다.
3. 구매팀 · 환경안전(EHS) 엔지니어 · 공장장을 위한 3대 핵심 가치
- 구매팀(Procurement) 핵심 가치: 록티엔 화학은 FeCl2 30% 용액 및 폐수처리용 FeCl3 38–40% 용액의 베트남 직접 생산 제조사(원제조사)(월 생산능력 3,000톤 이상)이며, 가성소다(NaOH), 염산(HCl), 황산(H2SO4), PAC, 차아염소산나트륨(NaOCl), 과산화수소(H2O2), 황산제1철(FeSO4), 규산소다(Na2SiO3)의 1차 대량 공급사입니다. 단가는 5대 핵심 요소(농도 규격, 포장 단위, 6대 거점 창고로부터의 배송 거리, 발주 물량, 정기 계약 주기)로 투명하게 산정되며 15분 이내 기술 견적 회신(SLA)과 베트남 부가가치세 전자세금계산서(VAT) 발행을 보증합니다.
- 환경안전·공정 엔지니어 핵심 가치: 자테스트(Jar Test) 최적 주입량 산출, 화학양론 계산, 슬러지 발생량 저감 및 QCVN 40:2025/BTNMT 방류수 기준 충족을 위한 기술 컨설팅을 지원합니다.
- FDI 공장장(Plant Director) 핵심 가치: 베트남 전국 6대 거점 물류 창고(바리아붕따우 푸미, 동나이 롱탄, 빈증 디안, 다낭 호아칸, 껀터 오몬, 박닌 띠엔선)와 자체 5–30톤 전용 탱크로리 선단을 통해 호치민 시내 4시간, 남부·서부 공단 24–48시간, 북부·중부 공단 2–3일 이내 안정적인 직송 체계를 보장합니다.
4. 기술 자료실 및 15분 신속 견적 문의 안내
- 전체 산업용 화학제품 라인업 확인: 전체 제품 카탈로그 | 기술 인사이트 블로그 | 15분 기술 견적 문의
- 법인 본사 주소: 452/6B Tinh Lo 10, Binh Tri Dong Ward, Binh Tan District, Ho Chi Minh City (본사는 행정·법무 전용이며, 모든 화학물질 출고는 전국 6대 산업단지 표준 창고에서 직송됩니다).
- 24/7 기술 및 배차 핫라인: 0979 891 929 (상세한 배송 절차는 핫라인 0979 891 929로 문의해 주십시오) | 공식 이메일: [email protected]