H2O2 35%食品級在乳製品、啤酒和飲料行業中的應用 — 應用與標準
TL;DR: H2O2 35% FCC(INTEROX FCC 35,Solvay Peroxythai Limited,CAS 7722-84-1,UN 2014,濃度35.5% w/w COA P69260203,密度1.12 g/cm³)是乳製品(HTST裝置、酸奶發酵罐)、啤酒(發酵罐、灌裝線)和飲料(PET瓶、糖漿管線)的標準CIP滅菌劑。標準:FDA 21 CFR 184.1366、FCC、HACCP。H2O2 35%食品級在As ≤0.5 ppm、Fe ≤0.5 ppm、Pb ≤4.0 ppm限值上與工業級不同。Lộc Thiên直接進口,供應30kg HDPE桶和5-30噸罐車,全國配送。熱線0979 891 929。
H2O2 FCC 35在乳製品行業中的應用 — CIP裝置滅菌和Tetra Pak包裝
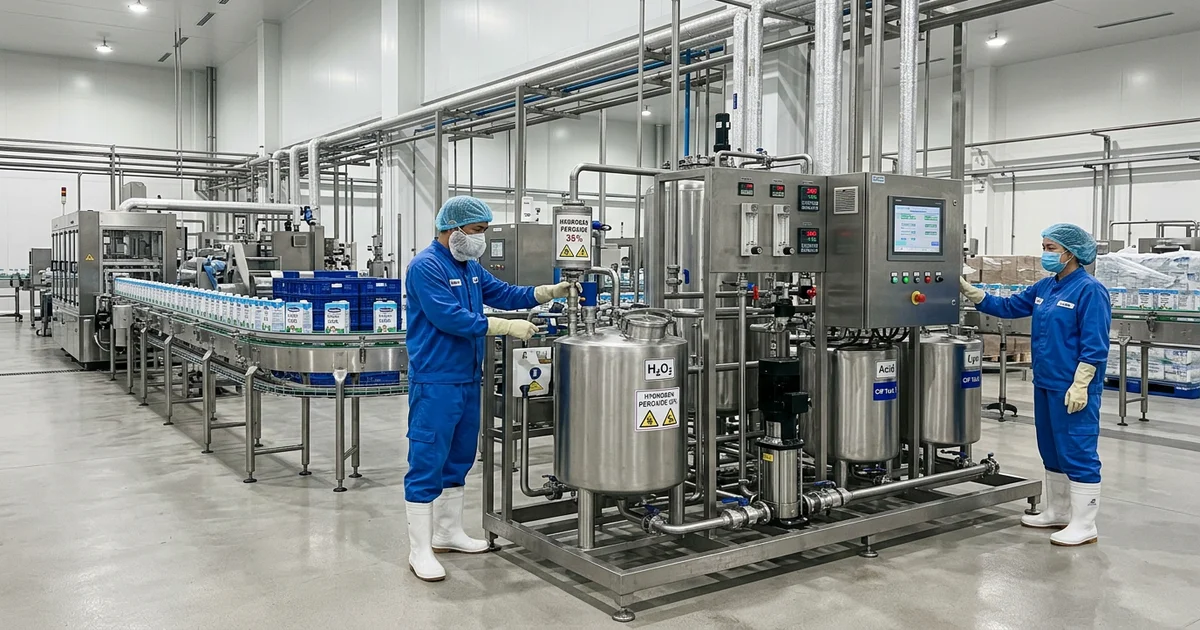
乳製品行業是對衛生要求最高的行業之一,因為牛奶是微生物生長的營養豐富環境。一滴牛奶在室溫下4-6小時後可含有數百萬細菌。H2O2 35% FCC在現代乳製品廠的CIP迴圈中扮演核心角色,從熱交換器滅菌到無菌Tetra Pak包裝。
UHT牛奶廠的CIP: HTST(高溫短時 — 72°C/15秒巴氏殺菌)系統的CIP迴圈包括最後的滅菌步驟,使用H2O2 35%稀釋至0.1-0.3%(1,000-3,000 ppm),溫度25-40°C,接觸時間15-20分鐘。每個CIP迴圈消耗約2-4 kg H2O2 35%,用於50米DN50管道(約100L容量)。酸洗後的板式熱交換器用0.2% H2O2在30°C下滅菌 — 在10分鐘接觸時間內對單核細胞增生李斯特菌和金黃色葡萄球菌達到log 5減少。
酸奶和發酵產品: 酸奶發酵罐是最敏感的裝置,因為一次外來細菌的交叉汙染就可以毀掉整批產品(數萬升)。每批後,不鏽鋼發酵罐用H2O2 0.3-0.5%在40°C下CIP處理,最短接觸時間20分鐘。平陽新東協A工業區一家日產5萬升的酸奶廠使用H2O2 35% FCC處理2個各2.5萬升的發酵罐 — 僅CIP每月消耗約1,200 kg H2O2 35%。滅菌後,發酵罐用RO水沖洗兩次,確保H2O2殘留量<0.5 ppm後再裝載下一批。
Tetra Pak包裝滅菌: Tetra Pak不僅僅是包裝 — 它是一個整合的無菌系統。在Tetra Pak TBA/22生產線(速度7,500包/小時)上,包裝材料透過30-35% H2O2浴槽,溫度70-80°C,時間6-15秒。H2O2消耗量:每1,000個200mL包裝約1.2 kg H2O2 35% — 相當於一條雙班生產線每年30-40噸。越南四家大型乳製品廠每家運營3-5條Tetra Pak生產線,包裝滅菌用FCC 35% H2O2總消耗量估計為每年600-800噸。
奶粉: 奶粉廠使用噴霧乾燥 — 汽化過氧化氫(VHP)用於滅菌乾燥室和粉末旋風分離器。VHP濃度10-30 ppm,熱空氣流溫度60-80°C,持續60-90分鐘。隆安一家年產1.5萬噸的奶粉廠為乾燥室實施了VHP,將CIP時間從之前的蒸汽滅菌8小時縮短至4小時。
H2O2 FCC 35在啤酒行業中的應用 — 發酵罐、管道和灌裝衛生
啤酒行業對無菌要求嚴格,因為外來微生物(乳酸菌、腸桿菌、野生酵母)會破壞啤酒的風味和澄清度。根據MBAA(美國釀酒大師協會)的研究,80%的啤酒質量問題源於CIP滅菌不徹底。
發酵罐和清酒罐: 304L不鏽鋼發酵罐是啤酒廠的核心裝置。中型啤酒廠的常見規模:100-500 m³。發酵罐CIP迴圈的6步流程:釋放CO₂ → 溫水沖洗 → 鹼洗NaOH 2%在75°C/30分鐘 → 沖洗 → H2O2滅菌0.3%(3,000 ppm)在25°C/20分鐘 → 無菌水沖洗。稀釋後的H2O2 35% FCC在10分鐘內對釀酒酵母和短乳桿菌達到>99.99%殺滅率(log 4減少) — 與PAA 0.2%效能相當,但不留下影響啤酒pH的乙酸殘留物。
啤酒管道: 從發酵罐→陳釀罐→過濾器→灌裝罐的啤酒輸送管網每段長50-200米。管道是最容易形成生物膜的地方,尤其是在死角處和換向閥處。管道滅菌迴圈使用H2O2 0.5%(5,000 ppm)在30°C下,流速1.5-2 m/s(產生湍流進行機械沖刷),接觸時間15-25分鐘。對比:85°C熱水滅菌需要30-40分鐘,消耗60-70%更多的熱能。
灌裝和封蓋生產線: 灌裝車間的無菌要求最高,因為灌裝後不再進行熱處理。H2O2 35%稀釋至0.8-1.5%,以霧狀噴入玻璃瓶或PET瓶中後再灌裝。濃度和時間取決於瓶型 — 可回收玻璃瓶由於表面粗糙和殘留啤酒沉積物需要更高濃度:1.2% H2O2在50°C/12秒。新PET瓶:0.8% H2O2在40°C/8秒。
精釀啤酒廠案例: 新平工業區一家年產5萬升的精釀啤酒廠在發酵罐中遭遇乳酸菌汙染 — 啤酒pH在3天後從4.3降至3.8,失去啤酒花香氣。將發酵罐CIP從PAA 0.15%改為H2O2 0.3%,結合CIP水線的紫外線處理,啤酒pH穩定在4.2-4.4。化學品滅菌成本從每月800萬越南盾增加到1,200萬越南盾,但批次損壞率從12%降至1.5%。
H2O2 FCC 35在飲料行業中的應用 — 水處理、PET瓶和糖漿管線衛生
飲料包括瓶裝產品(礦泉水、純淨水)、碳痠軟飲料(CSD)、果汁和運動飲料。每種產品都有各自的微生物和化學殘留挑戰。
源水處理 — 無THM消毒: 在飲料廠,源水經過多級過濾(砂濾、活性炭)、軟化、RO,最後消毒處理。H2O2 35% FCC在最終消毒步驟替代氯 — 劑量50-150 ppm,接觸時間30-45分鐘,在不鏽鋼罐中進行。優點:當源水含有氨或天然有機化合物時,不會形成THM和氯胺。霍門市一家年產3億升的軟飲料廠在最終步驟改用H2O2替代氯 — 將THM從85 ppb降至<3 ppb,達到歐盟出口標準。150 ppm H2O2成本約2,800越南盾/立方米水,而氯為450越南盾/立方米,但省去了用Na₂S₂O₃脫氯的步驟以及含AOX的CIP水回收成本。
PET瓶和瓶蓋滅菌: 飲料灌裝線執行速度為12,000-36,000瓶/小時。PET瓶在室溫下用0.8-1.2% H2O2霧狀噴灑6-10秒。H2O2 35%消耗量:每1,000個500mL瓶1.5-2.5 kg。瓶蓋也用1% H2O2在40°C下滅菌 — 浸漬後通常用無菌空氣吹乾瓶蓋。
糖漿管線: 軟飲料糖漿 — 高濃度糖溶液(60-67°Brix),含檸檬酸、香精和食用色素 — 是酵母和黴菌的理想培養基。糖漿管線每天進行CIP處理。H2O2 0.5%與NaOH 1%結合的雙步CIP迴圈比單獨使用PAA對糖殘留生物膜的去除效率高40%(根據國際飲料技術專家協會2025年研究)。額外優勢:H2O2不會產生降低糖漿pH的酸殘留 — 這是風味系統穩定性的關鍵因素。
餐飲用BIB(盒中袋)糖漿罐: 用於餐廳和咖啡館的BIB系統。糖漿罐(不鏽鋼304,500-1,000L)在批次之間用H2O2 0.3%在30°C/15分鐘下滅菌。H2O2蒸發無殘留,不影響糖漿風味 — 與留下輕微乙酸氣味的PAA不同。
對比表 — 食品CIP中的H2O2與PAA和蒸汽
選擇H2O2、PAA(過氧乙酸)和蒸汽取決於裝置型別、運營成本和殘留要求。PAA是乙酸+H2O2的混合物;蒸汽是使用溼熱蒸汽的傳統方法。下表從技術和經濟標準比較三種方案:
| 標準 | H2O2 35% FCC | PAA(5-15%) | 蒸汽 |
|---|---|---|---|
| 殺菌機制 | 透過•OH自由基氧化 | 氧化+酸化(雙重) | 熱蛋白質變性 |
| 使用濃度 | 0.1-0.5%(CIP)/ 30-35%(Tetra Pak) | 0.05-0.2% | 飽和蒸汽100-121°C |
| 最佳溫度 | 25-60°C(CIP)/ 70-80°C(包裝) | 15-40°C | 121°C(滅菌器)/ 100°C(CIP) |
| 接觸時間 | 10-20分鐘(CIP)/ 6-15秒(包裝) | 5-15分鐘 | 15-30分鐘(保溫) |
| CIP後殘留 | H₂O + O₂(需要衝洗) | 乙酸+H₂O + O₂ | 無(凝結水) |
| 產品pH影響 | 無 | pH下降0.2-0.5(需中和) | 無 |
| 裝置腐蝕 | 輕度(304L可) | 中度(酸性,推薦316L) | 低(純水) |
| 生物膜控制 | 良好(配合NaOH) | 一般 — 對厚生物膜較弱 | 更好(機械+熱) |
| 化學品成本(/m³ CIP) | 18,000-45,000越南盾 | 25,000-60,000越南盾 | 50,000-80,000越南盾(燃料+水) |
| 培訓要求 | 中等 | 中等 | 低(鍋爐操作需執照) |
| 最適合 | Tetra Pak、冷CIP、出口水 | 短管道、水果加工 | 耐熱裝置、封閉CIP |
評估: H2O2在成本和效果之間取得平衡 — 最適合冷CIP(25-40°C)和包裝滅菌。PAA在低溫下殺菌速度更快,但留下需要徹底沖洗的乙酸殘留。蒸汽在殘留方面最安全,但能耗高,不適用於塑膠/PET裝置(熱變形)。2025-2026年趨勢:新建食品廠選擇H2O2用於冷CIP(比蒸汽節能40-50%),蒸汽用於終端裝置(灌裝機、閥組)。
標準 — FDA 21 CFR 184.1366、FCC、HACCP
FDA 21 CFR 184.1366: 美國FDA認可過氧化氫為GRAS(通常被認為是安全的),作為食品加工中的抗菌劑和抗氧化劑,依據美國聯邦法規第21卷第184.1366條。允許限量:
- 用於乳酪和牛奶加工中的滅菌劑:最終產品中最大殘留量<0.05%(500 ppm)H2O2,按成品乳酪重量計算。
- 用作麵粉處理劑:<1,250 mg/kg麵粉。
- 用於食品酵母生產:無絕對數量限制,但必須遵守GMP(良好生產規範)。
- 用作CIP抗菌劑:無特定殘留限值,因H2O2在產品接觸前已分解;實際要求是包裝表面乾燥後H2O2殘留<0.5 ppm。
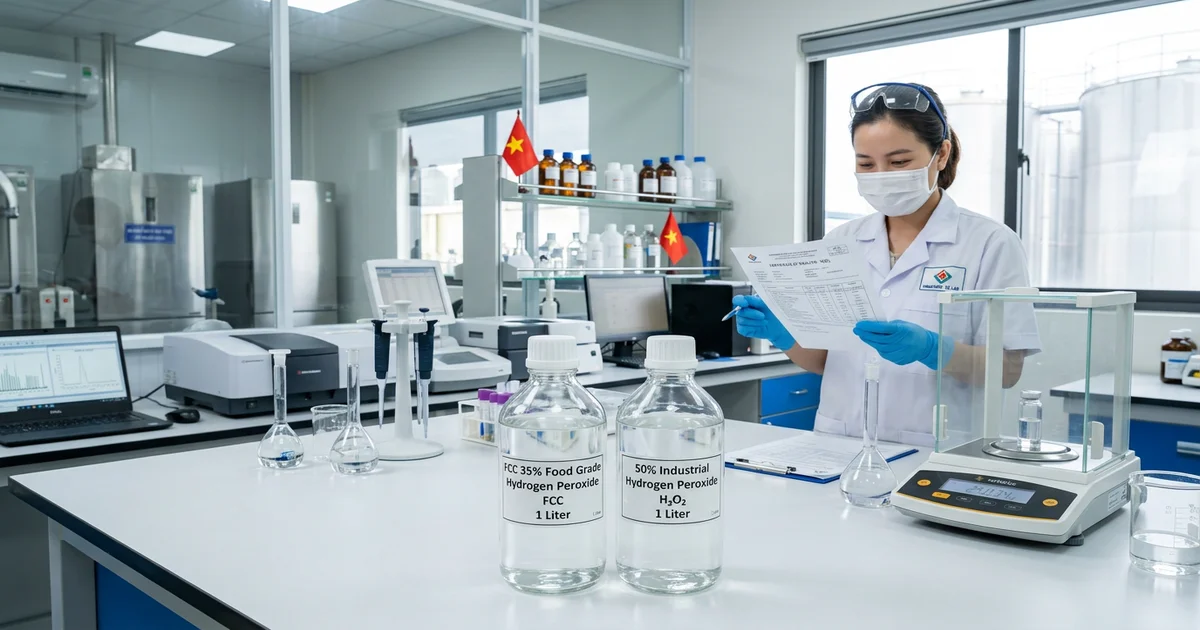
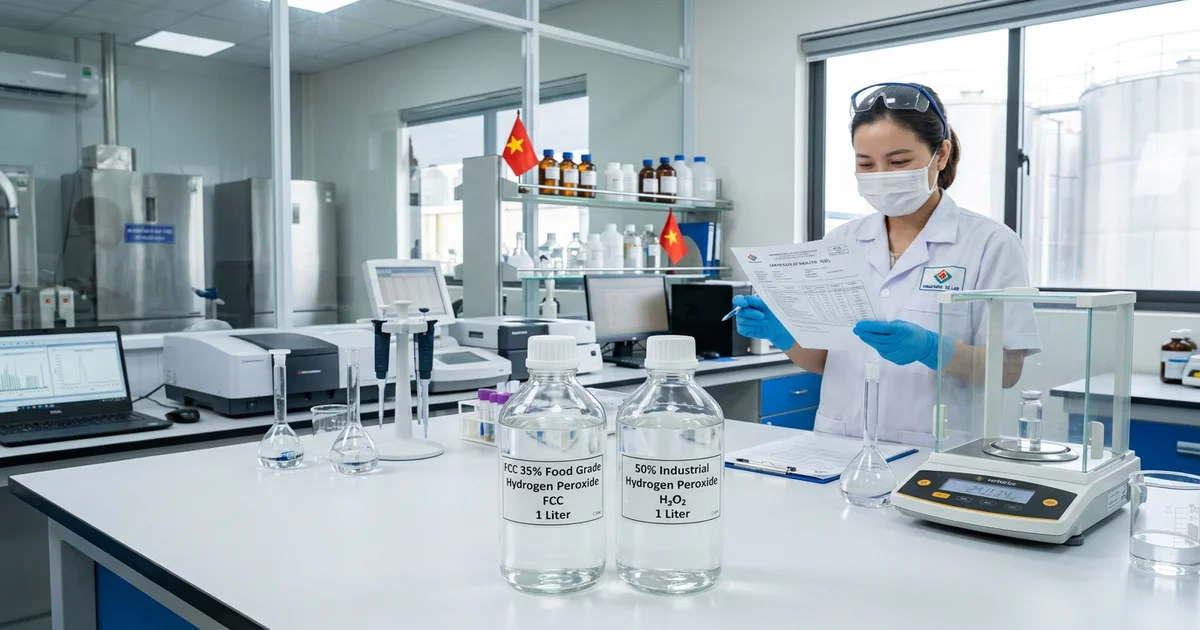
FCC(食品化學法典): 由USP(美國藥典)釋出的標準,規定了用作食品新增劑的化學品的雜質閾值。對於H2O2 FCC,主要要求:
- As ≤0.5 ppm(INTEROX FCC 35索爾維:<0.1 mg/kg — 超出標準5倍)
- Fe ≤0.5 ppm(索爾維:<0.0 mg/kg)
- Pb ≤4.0 ppm(索爾維:<0.0 mg/kg)
- H2O2含量:30.0-36.0% w/w(COA P69260203:35.5%)
- 酸度(以H₂SO₄計):≤0.03% w/w
食品CIP中的HACCP: 危害分析和關鍵控制點系統要求食品廠為每個衛生步驟確定CCP(關鍵控制點)。使用H2O2進行CIP時,典型CCP包括:
- 最遠噴霧裝置處的最低H2O2濃度: 用0-500 ppm過氧化物試紙或線上電化學感測器檢查。
- 最短接觸時間: 透過與PLC連線的數字計時器確認。
- 最低溫度: 由溫度梯度最低點的RTD感測器監控。
- 沖洗後殘留: 在下一生產批次前用0-2 ppm試紙檢查裝置表面。
標準實踐:獲得FSSC 22000或ISO 22000認證的工廠儲存每個迴圈的CIP記錄 — 濃度、溫度、時間、流速、試紙結果。這確保了發生微生物事故時的可追溯性。
案例研究 — 年產8,000萬升啤酒廠將CIP從PAA改為H2O2
2026年3月,隆安隆後工業區一家集團啤酒廠(暫稱BrewCo)在發酵罐CIP後遇到啤酒中PAA殘留問題。PAA 0.15%(過氧乙酸)用於8個350 m³發酵罐的CIP。CIP迴圈後,每次清洗週期後的第一批啤酒中檢測到2-5 ppm的乙酸殘留 — 導致啤酒pH從4.3降至4.0-4.1,改變了感官風味。
根本原因: 長管道(從CIP站到最遠發酵罐>150米)中的PAA滯留在死角處和閥門縫隙中 — 15分鐘沖洗不足。CIP低溫(20°C)也導致PAA分解比設計慢。
解決方案: 將最終CIP步驟改為H2O2 35% FCC,濃度0.4%(4,000 ppm),溫度30°C,保持時間25分鐘,然後RO水沖洗10分鐘。額外改進:在CIP出口安裝線上過氧化物感測器以確認實際濃度。
6個月後結果:
- 首批啤酒中H2O2殘留:<0.1 ppm(內部目標限值<0.5 ppm)
- 啤酒pH穩定在4.2-4.3(無需逐批調整)
- CIP化學品成本降低18%(按活性ppm計算,H2O2 0.4%比PAA 0.15%便宜)
- 每個迴圈CIP時間縮短5分鐘(省去PAA沖洗步驟)
- 總節省:8個發酵罐每年約3.8億越南盾
BrewCo目前使用來自Lộc Thiên的H2O2 35% FCC — 每月3輛20噸罐車,COA批次P69260203,直接從索爾維泰國進口。
“將發酵罐CIP從PAA改為H2O2是正確的技術決策,因為乙酸殘留影響了產品風味。H2O2不留下有機殘留,pH保持不變,大批次使用時成本更低。然而,必須嚴格控制濃度 — 低於0.3%將無法殺滅乳酸菌孢子,高於0.5%則需要更多衝洗以去除殘留的氧化自由基。” — 技術專員Võ Thị Như Hòa,食品化學品監督專員,Lộc Thiên化學
常見問題(FAQ)
乳製品CIP的H2O2濃度是多少?
0.1-0.3%(1,000-3,000 ppm),溫度25-40°C,接觸時間10-20分鐘。對於酸奶發酵罐:0.3-0.5%,20分鐘,溫度40°C。
H2O2會影響啤酒風味嗎?
不會 — H2O2分解為H₂O + O₂。與PAA(留下降低pH的乙酸)不同,H2O2不改變啤酒pH(穩定在4.2-4.5)。以微氣泡形式釋放的O₂可能有利於啤酒花香氣穩定性。
CIP中PAA與H2O2有何不同?
PAA = CH₃CO₃H(過氧乙酸)= 乙酸+H2O2的混合物。PAA在低溫下殺菌更快,但留下需要徹底沖洗的乙酸殘留,腐蝕性更高,在同等殺菌效能下比H2O2成本高20-40%。
蒸汽能否替代CIP中的H2O2?
可以 — 用於耐熱裝置(不鏽鋼發酵罐、管道)。但能耗高(鍋爐60-80千瓦/小時),不能用於PET/塑膠,CIP時間更長。H2O2是一種節能40-50%的冷CIP解決方案。
食品級H2O2在乳製品、啤酒、飲料中適用哪些標準?
FDA 21 CFR 184.1366(GRAS)、FCC(食品化學法典)、HACCP、食品法典委員會。越南:QCVN 4-4:2016/BYT(允許的食品新增劑)。
Lộc Thiên的H2O2 35% FCC與中國產H2O2有何不同?
INTEROX FCC 35索爾維泰國 — As <0.1 ppm,Fe <0.0 ppm,Pb <0.0 ppm(實際COA資料)。普通中國H2O2通常總重金屬>15 ppm。每批發貨附帶批次特定COA。
H2O2 CIP需要脫氯或中和嗎?
不需要 — H2O2自然分解為H₂O + O₂。CIP後只需RO水沖洗5-10分鐘。氯必須在排放前強制脫氯(Na₂S₂O₃或抗壞血酸)。
聯絡購買H2O2 35% FCC — INTEROX FCC 35索爾維泰國
需要乳製品、啤酒或飲料CIP用H2O2 35%食品級的報價?Lộc Thiên直接從Solvay Peroxythai Limited(泰國)進口INTEROX FCC 35 — 批次特定COA,30kg HDPE桶,5-30噸罐車,全國配送(胡志明市市區4小時內;南部和西部工業區24–48小時;北部和中部2–3天)。
- 熱線: 0979 891 929(15分鐘報價)
- 郵箱: [email protected]
- 辦公室: 胡志明市平新郡平治東坊省路10號452/6B
- 稅號: 0313650856
- 倉庫: 巴地頭頓、同奈、平陽、峴港、芹苴、北寧
🛒 需要食品用H2O2 35% FCC? H2O2 35% INTEROX FCC 35索爾維泰國報價 — COA/MSDS,全國配送5-30噸。熱線0979 891 929 — 15分鐘報價。
🛠️ 祿天化學技術支援與槽車採購專區 (Technical Support & Tanker Procurement)
- 化學品專用槽車直供: 雙氧水 H2O2 35%–50%(工業級 / 食品級 FCC)(5–30 公噸化學專用槽車直送廠區)
- 安全資料表下載: 下載 H2O2 雙氧水 SDS 安全資料表 (繁體版)(繁體中文 GHS 16 項標準規格)
- 工程試算工具: 在線廢水加藥量與成本計算器(支援 Fenton 反應、酸鹼中和與混凝沉澱試算)
- 採購諮詢與報價: 索取工業園區槽車合約報價單(技術諮詢熱線:
0979 891 929|官方郵箱:[email protected])
🏭 祿天化學 — 越南在地化學品技術支援中心
為協助進駐越南的台灣外商(染整、電鍍、電子與造紙廠)實現廢水處理達標放流與降本增效,祿天化學提供全方位原廠工程技術支援與專用槽車供應鏈方案:
- 🔹 原廠直銷產能: 祿天為越南 氯化亞鐵 (FeCl₂ 30%) 與 氯化鐵 (FeCl₃ 40%) 原廠製造商,月產逾 3,000 公噸,備有 5–30 公噸化學專用槽車 快速直配到廠。
- 🔹 一級化學品供應: 現貨儲備 液鹼 (NaOH 32%–50%)、 工業鹽酸 (HCl 31%)、 高效聚合氯化鋁 (PAC) 及 雙氧水 (H₂O₂ 50%)。
- 🔹 線上實用工具: 歡迎工程師免費使用 廢水加藥劑量在線計算器,快速核算加藥量與槽車儲運容積。
- 🔹 法規與安全資質: 提供全套 GHS 規範安全資料表 (SDS)、Quatest 3 檢驗報告與 ZDHC Level 1 環保合規證明。