H2O2 35%食品级在乳制品、啤酒和饮料行业中的应用 — 应用与标准
核心技术与采购摘要: H2O2 35% FCC(INTEROX FCC 35,CAS 7722-84-1)— 乳制品/啤酒/饮料中的CIP应用。H2O2与PAA和蒸汽对比。FDA 21 CFR 184.1366。COA批次P69260203。热线0979 891 929。
目录
TL;DR: H2O2 35% FCC(INTEROX FCC 35,Solvay Peroxythai Limited,CAS 7722-84-1,UN 2014,浓度35.5% w/w COA P69260203,密度1.12 g/cm³)是乳制品(HTST设备、酸奶发酵罐)、啤酒(发酵罐、灌装线)和饮料(PET瓶、糖浆管线)的标准CIP灭菌剂。标准:FDA 21 CFR 184.1366、FCC、HACCP。H2O2 35%食品级在As ≤0.5 ppm、Fe ≤0.5 ppm、Pb ≤4.0 ppm限值上与工业级不同。禄天化工直接进口,供应30kg HDPE桶和5-30吨槽车,全国配送。热线0979 891 929。
H2O2 FCC 35在乳制品行业中的应用 — CIP设备灭菌和Tetra Pak包装
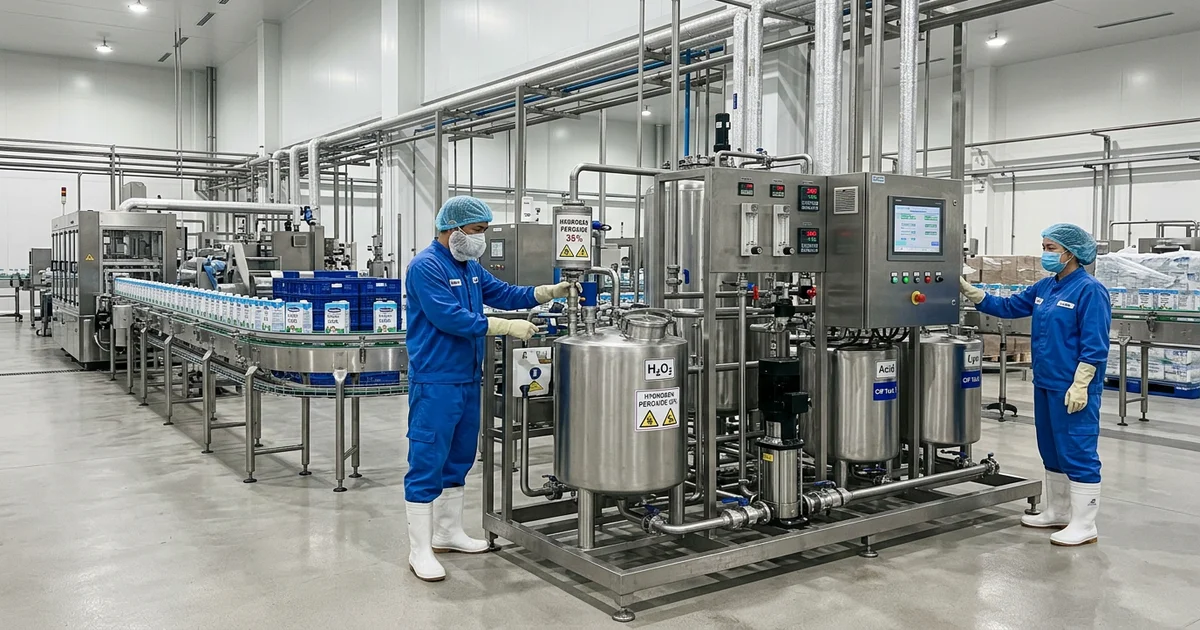
乳制品行业是对卫生要求最高的行业之一,因为牛奶是微生物生长的营养丰富环境。一滴牛奶在室温下4-6小时后可含有数百万细菌。H2O2 35% FCC在现代乳制品厂的CIP循环中扮演核心角色,从热交换器灭菌到无菌Tetra Pak包装。
UHT牛奶厂的CIP: HTST(高温短时 — 72°C/15秒巴氏杀菌)系统的CIP循环包括最后的灭菌步骤,使用H2O2 35%稀释至0.1-0.3%(1,000-3,000 ppm),温度25-40°C,接触时间15-20分钟。每个CIP循环消耗约2-4 kg H2O2 35%,用于50米DN50管道(约100L容量)。酸洗后的板式热交换器用0.2% H2O2在30°C下灭菌 — 在10分钟接触时间内对单核细胞增生李斯特菌和金黄色葡萄球菌达到log 5减少。
酸奶和发酵产品: 酸奶发酵罐是最敏感的设备,因为一次外来细菌的交叉污染就可以毁掉整批产品(数万升)。每批后,不锈钢发酵罐用H2O2 0.3-0.5%在40°C下CIP处理,最短接触时间20分钟。平阳新东协A工业区一家日产5万升的酸奶厂使用H2O2 35% FCC处理2个各2.5万升的发酵罐 — 仅CIP每月消耗约1,200 kg H2O2 35%。灭菌后,发酵罐用RO水冲洗两次,确保H2O2残留量<0.5 ppm后再装载下一批。
Tetra Pak包装灭菌: Tetra Pak不仅仅是包装 — 它是一个集成的无菌系统。在Tetra Pak TBA/22生产线(速度7,500包/小时)上,包装材料通过30-35% H2O2浴槽,温度70-80°C,时间6-15秒。H2O2消耗量:每1,000个200mL包装约1.2 kg H2O2 35% — 相当于一条双班生产线每年30-40吨。越南四家大型乳制品厂每家运营3-5条Tetra Pak生产线,包装灭菌用FCC 35% H2O2总消耗量估计为每年600-800吨。
奶粉: 奶粉厂使用喷雾干燥 — 汽化过氧化氢(VHP)用于灭菌干燥室和粉末旋风分离器。VHP浓度10-30 ppm,热空气流温度60-80°C,持续60-90分钟。隆安一家年产1.5万吨的奶粉厂为干燥室实施了VHP,将CIP时间从之前的蒸汽灭菌8小时缩短至4小时。
H2O2 FCC 35在啤酒行业中的应用 — 发酵罐、管道和灌装卫生
啤酒行业对无菌要求严格,因为外来微生物(乳酸菌、肠杆菌、野生酵母)会破坏啤酒的风味和澄清度。根据MBAA(美国酿酒大师协会)的研究,80%的啤酒质量问题源于CIP灭菌不彻底。
发酵罐和清酒罐: 304L不锈钢发酵罐是啤酒厂的核心设备。中型啤酒厂的常见规模:100-500 m³。发酵罐CIP循环的6步流程:释放CO₂ → 温水冲洗 → 碱洗NaOH 2%在75°C/30分钟 → 冲洗 → H2O2灭菌0.3%(3,000 ppm)在25°C/20分钟 → 无菌水冲洗。稀释后的H2O2 35% FCC在10分钟内对酿酒酵母和短乳杆菌达到>99.99%杀灭率(log 4减少) — 与PAA 0.2%性能相当,但不留下影响啤酒pH的乙酸残留物。
啤酒管道: 从发酵罐→陈酿罐→过滤器→灌装罐的啤酒输送管网每段长50-200米。管道是最容易形成生物膜的地方,尤其是在死角处和换向阀处。管道灭菌循环使用H2O2 0.5%(5,000 ppm)在30°C下,流速1.5-2 m/s(产生湍流进行机械冲刷),接触时间15-25分钟。对比:85°C热水灭菌需要30-40分钟,消耗60-70%更多的热能。
灌装和封盖生产线: 灌装车间的无菌要求最高,因为灌装后不再进行热处理。H2O2 35%稀释至0.8-1.5%,以雾状喷入玻璃瓶或PET瓶中后再灌装。浓度和时间取决于瓶型 — 可回收玻璃瓶由于表面粗糙和残留啤酒沉积物需要更高浓度:1.2% H2O2在50°C/12秒。新PET瓶:0.8% H2O2在40°C/8秒。
精酿啤酒厂案例: 新平工业区一家年产5万升的精酿啤酒厂在发酵罐中遭遇乳酸菌污染 — 啤酒pH在3天后从4.3降至3.8,失去啤酒花香气。将发酵罐CIP从PAA 0.15%改为H2O2 0.3%,结合CIP水线的紫外线处理,啤酒pH稳定在4.2-4.4。每月化学品灭菌成本增加约50%,但批次损坏率从12%降至1.5%。
H2O2 FCC 35在饮料行业中的应用 — 水处理、PET瓶和糖浆管线卫生
饮料包括瓶装产品(矿泉水、纯净水)、碳酸软饮料(CSD)、果汁和运动饮料。每种产品都有各自的微生物和化学残留挑战。
源水处理 — 无THM消毒: 在饮料厂,源水经过多级过滤(砂滤、活性炭)、软化、RO,最后消毒处理。H2O2 35% FCC在最终消毒步骤替代氯 — 剂量50-150 ppm,接触时间30-45分钟,在不锈钢罐中进行。优点:当源水含有氨或天然有机化合物时,不会形成THM和氯胺。霍门市一家年产3亿升的软饮料厂在最终步骤改用H2O2替代氯 — 将THM从85 ppb降至<3 ppb,达到欧盟出口标准。150 ppm H2O2每立方米水的成本约为氯的6倍,但省去了用Na₂S₂O₃脱氯的步骤以及含AOX的CIP水回收成本。
PET瓶和瓶盖灭菌: 饮料灌装线运行速度为12,000-36,000瓶/小时。PET瓶在室温下用0.8-1.2% H2O2雾状喷洒6-10秒。H2O2 35%消耗量:每1,000个500mL瓶1.5-2.5 kg。瓶盖也用1% H2O2在40°C下灭菌 — 浸渍后通常用无菌空气吹干瓶盖。
糖浆管线: 软饮料糖浆 — 高浓度糖溶液(60-67°Brix),含柠檬酸、香精和食用色素 — 是酵母和霉菌的理想培养基。糖浆管线每天进行CIP处理。H2O2 0.5%与NaOH 1%结合的双步CIP循环比单独使用PAA对糖残留生物膜的去除效率高40%(根据国际饮料技术专家协会2025年研究)。额外优势:H2O2不会产生降低糖浆pH的酸残留 — 这是风味系统稳定性的关键因素。
餐饮用BIB(盒中袋)糖浆罐: 用于餐厅和咖啡馆的BIB系统。糖浆罐(不锈钢304,500-1,000L)在批次之间用H2O2 0.3%在30°C/15分钟下灭菌。H2O2蒸发无残留,不影响糖浆风味 — 与留下轻微乙酸气味的PAA不同。
对比表 — 食品CIP中的H2O2与PAA和蒸汽
选择H2O2、PAA(过氧乙酸)和蒸汽取决于设备类型、运营成本和残留要求。PAA是乙酸+H2O2的混合物;蒸汽是使用湿热蒸汽的传统方法。下表从技术和经济标准比较三种方案:
| 标准 | H2O2 35% FCC | PAA(5-15%) | 蒸汽 |
|---|---|---|---|
| 杀菌机制 | 通过•OH自由基氧化 | 氧化+酸化(双重) | 热蛋白质变性 |
| 使用浓度 | 0.1-0.5%(CIP)/ 30-35%(Tetra Pak) | 0.05-0.2% | 饱和蒸汽100-121°C |
| 最佳温度 | 25-60°C(CIP)/ 70-80°C(包装) | 15-40°C | 121°C(灭菌器)/ 100°C(CIP) |
| 接触时间 | 10-20分钟(CIP)/ 6-15秒(包装) | 5-15分钟 | 15分钟(保温) |
| CIP后残留 | H₂O + O₂(需要冲洗) | 乙酸+H₂O + O₂ | 无(凝结水) |
| 产品pH影响 | 无 | pH下降0.2-0.5(需中和) | 无 |
| 设备腐蚀 | 轻度(304L可) | 中度(酸性,推荐316L) | 低(纯水) |
| 生物膜控制 | 良好(配合NaOH) | 一般 — 对厚生物膜较弱 | 更好(机械+热) |
| 相对化学品成本(/m³ CIP,H2O2 = 100) | 100(基准) | ~135 | ~205(燃料+水) |
| 培训要求 | 中等 | 中等 | 低(锅炉操作需执照) |
| 最适合 | Tetra Pak、冷CIP、出口水 | 短管道、水果加工 | 耐热设备、封闭CIP |
评估: H2O2在成本和效果之间取得平衡 — 最适合冷CIP(25-40°C)和包装灭菌。PAA在低温下杀菌速度更快,但留下需要彻底冲洗的乙酸残留。蒸汽在残留方面最安全,但能耗高,不适用于塑料/PET设备(热变形)。2025-2026年趋势:新建食品厂选择H2O2用于冷CIP(比蒸汽节能40-50%),蒸汽用于终端设备(灌装机、阀组)。
标准 — FDA 21 CFR 184.1366、FCC、HACCP
FDA 21 CFR 184.1366: 美国FDA认可过氧化氢为GRAS(通常被认为是安全的),作为食品加工中的抗菌剂和抗氧化剂,依据美国联邦法规第21卷第184.1366条。允许限量:
- 用于奶酪和牛奶加工中的灭菌剂:最终产品中最大残留量<0.05%(500 ppm)H2O2,按成品奶酪重量计算。
- 用作面粉处理剂:<1,250 mg/kg面粉。
- 用于食品酵母生产:无绝对数量限制,但必须遵守GMP(良好生产规范)。
- 用作CIP抗菌剂:无特定残留限值,因H2O2在产品接触前已分解;实际要求是包装表面干燥后H2O2残留<0.5 ppm。
FCC(食品化学法典): 由USP(美国药典)发布的标准,规定了用作食品添加剂的化学品的杂质阈值。对于H2O2 FCC,主要要求:
- As ≤0.5 ppm(INTEROX FCC 35索尔维:<0.1 mg/kg — 超出标准5倍)
- Fe ≤0.5 ppm(索尔维:<0.0 mg/kg)
- Pb ≤4.0 ppm(索尔维:<0.0 mg/kg)
- H2O2含量:30.0-36.0% w/w(COA P69260203:35.5%)
- 酸度(以H₂SO₄计):≤0.03% w/w
食品CIP中的HACCP: 危害分析和关键控制点系统要求食品厂为每个卫生步骤确定CCP(关键控制点)。使用H2O2进行CIP时,典型CCP包括:
- 最远喷雾装置处的最低H2O2浓度: 用0-500 ppm过氧化物试纸或在线电化学传感器检查。
- 最短接触时间: 通过与PLC连接的数字计时器确认。
- 最低温度: 由温度梯度最低点的RTD传感器监控。
- 冲洗后残留: 在下一生产批次前用0-2 ppm试纸检查设备表面。
标准实践:获得FSSC 22000或ISO 22000认证的工厂保存每个循环的CIP记录 — 浓度、温度、时间、流速、试纸结果。这确保了发生微生物事故时的可追溯性。
案例研究 — 年产8,000万升啤酒厂将CIP从PAA改为H2O2
技术测算示例:以一家配置8座350 m³发酵罐的大型啤酒厂为例,评估从PAA清洗切换为H2O2 35% FCC的工艺改进效果。PAA 0.15%(过氧乙酸)用于8个350 m³发酵罐的CIP。CIP循环后,每次清洗周期后的第一批啤酒中检测到2-5 ppm的乙酸残留 — 导致啤酒pH从4.3降至4.0-4.1,改变了感官风味。
根本原因: 长管道(从CIP站到最远发酵罐>150米)中的PAA滞留在死角处和阀门缝隙中 — 15分钟冲洗不足。CIP低温(20°C)也导致PAA分解比设计慢。
解决方案: 将最终CIP步骤改为H2O2 35% FCC,浓度0.4%(4,000 ppm),温度30°C,保持时间25分钟,然后RO水冲洗10分钟。额外改进:在CIP出口安装在线过氧化物传感器以确认实际浓度。
6个月后结果:
- 首批啤酒中H2O2残留:<0.1 ppm(内部目标限值<0.5 ppm)
- 啤酒pH稳定在4.2-4.3(无需逐批调整)
- CIP化学品成本降低18%(按活性ppm计算,H2O2 0.4%比PAA 0.15%便宜)
- 每个循环CIP时间缩短5分钟(省去PAA冲洗步骤)
- 总节省:8个发酵罐每年CIP化学品成本降低约18%,并缩短每批CIP时间
在实际采购中,饮料与啤酒企业可按月定购原厂密封30kg HDPE桶装H2O2 35% FCC(由禄天化工5–30吨专用车队按托盘配送),每批随附索尔维泰国原厂COA。
“将发酵罐CIP从PAA改为H2O2是正确的技术决策,因为乙酸残留影响了产品风味。H2O2不留下有机残留,pH保持不变,大批量使用时成本更低。然而,必须严格控制浓度 — 低于0.3%将无法杀灭乳酸菌孢子,高于0.5%则需要更多冲洗以去除残留的氧化自由基。” — 技术专员质检主管,食品化学品监督专员,禄天化工化学
常见问题(FAQ)
乳制品CIP的H2O2浓度是多少?
0.1-0.3%(1,000-3,000 ppm),温度25-40°C,接触时间10-20分钟。对于酸奶发酵罐:0.3-0.5%,20分钟,温度40°C。
H2O2会影响啤酒风味吗?
不会 — H2O2分解为H₂O + O₂。与PAA(留下降低pH的乙酸)不同,H2O2不改变啤酒pH(稳定在4.2-4.5)。以微气泡形式释放的O₂可能有利于啤酒花香气稳定性。
CIP中PAA与H2O2有何不同?
PAA = CH₃CO₃H(过氧乙酸)= 乙酸+H2O2的混合物。PAA在低温下杀菌更快,但留下需要彻底冲洗的乙酸残留,腐蚀性更高,在同等杀菌性能下比H2O2成本高20-40%。
蒸汽能否替代CIP中的H2O2?
可以 — 用于耐热设备(不锈钢发酵罐、管道)。但能耗高(锅炉60-80千瓦/小时),不能用于PET/塑料,CIP时间更长。H2O2是一种节能40-50%的冷CIP解决方案。
食品级H2O2在乳制品、啤酒、饮料中适用哪些标准?
FDA 21 CFR 184.1366(GRAS)、FCC(食品化学法典)、HACCP、食品法典委员会。越南:QCVN 4-4:2016/BYT(允许的食品添加剂)。
禄天化工的H2O2 35% FCC与中国产H2O2有何不同?
INTEROX FCC 35索尔维泰国 — As <0.1 ppm,Fe <0.0 ppm,Pb <0.0 ppm(实际COA数据)。普通中国H2O2通常总重金属>15 ppm。每批发货附带批次特定COA。
H2O2 CIP需要脱氯或中和吗?
不需要 — H2O2自然分解为H₂O + O₂。CIP后只需RO水冲洗5-10分钟。氯必须在排放前强制脱氯(Na₂S₂O₃或抗坏血酸)。
联系购买H2O2 35% FCC — INTEROX FCC 35索尔维泰国
需要乳制品、啤酒或饮料CIP用H2O2 35%食品级的报价?禄天化工直接从Solvay Peroxythai Limited(泰国)进口INTEROX FCC 35 — 批次特定COA,30kg HDPE桶,5-30吨槽车,全国配送(胡志明市市区4小时内;南部和西部工业区24–48小时;北部和中部2–3天)。
- 热线: 0979 891 929(15分钟报价)
- 邮箱: [email protected]
- 办公室: 胡志明市平新郡平治东坊省路10号452/6B
- 税号: 0313650856
- 仓库: 巴地头顿、同奈、平阳、岘港、芹苴、北宁
🛒 需要食品用H2O2 35% FCC? H2O2 35% INTEROX FCC 35索尔维泰国报价 — COA/MSDS,全国配送5-30吨。热线0979 891 929 — 15分钟报价。
🏭 禄天化工 — 越南在地化学品工程技术与供应链中心
为协助进驻越南的中资企业(印染、电镀、光伏电子、造纸及化工园区企业)实现废水稳定达标排放与大幅降本增效,禄天化工提供全方位原厂工程技术支持与专用槽车供应链方案:
- 🔹 源头工厂直销产能: 禄天为越南 氯化亚铁 (FeCl₂ 30%) 与 氯化铁 (FeCl₃ 40%) 原厂直营制造商,月产能超过 3,000 吨,配备 5–30 吨化学品专用槽车 极速直供到厂。
- 🔹 核心一级现货储备: 长期现货供应 液碱 (NaOH 32%–50%)、 工业盐酸 (HCl 31%)、 高效聚合氯化铝 (PAC) 及 双氧水 (H₂O₂ 50%)。
- 🔹 工程在线计算工具: 欢迎中资环保工程师免费使用 废水投药剂量在线计算器,快速核算加药成本与槽车储运容积。
- 🔹 合规文件与检测报告: 随货提供完整 GHS 规范安全技术说明书 (SDS)、各批次 COA 检验报告;FeCl₂ 另附 TUV Rheinland Vietnam 出具的 ZDHC MRSL v3.1 检测报告(Smart testing,5类物质)。
🛠️ 禄天化工技术支持与槽车直供专区 (Technical Support & Tanker Procurement)
- 化学品专用槽车直供: 氯化亚铁 FeCl2 30%(源头生产厂家)(5–30 吨专用防腐槽车直送厂区,月产逾 3,000 吨)
- 安全技术说明书下载: 下载 FeCl2 氯化亚铁 SDS 安全说明书 (中文版)(符合国际 GHS 16 项标准技术规范)
- 水处理工程计算工具: 在线废水加药量与处理成本计算器(支持 Fenton 高级氧化、酸碱中和与混凝沉淀计算)
- 大宗采购咨询与报价: 获取工业园区槽车长期供货报价单(技术咨询热线:
0979 891 929|企业邮箱:[email protected])
📦 禄天化工 6 大正贸进口双氧水(H₂O₂)产品线选型专区
请根据贵司生产工艺标准(FCC/FDA 食品无菌级、ZDHC 纺织印染级或 Fenton 废水氧化级),选择对应的双氧水专属规格获取批次 COA/MSDS 及 15 分钟快速报价:
- 食品与无菌包装级(35% FCC): 泰国索尔维 INTEROX FCC 35% 食品级双氧水(30kg 原厂密封 HDPE 桶)
- 工业大宗与槽车直供(50%): 50% 工业级过氧化氢多产地供应(30–35kg 桶 / 1000L IBC 吨桶 / 5–30 吨槽车)
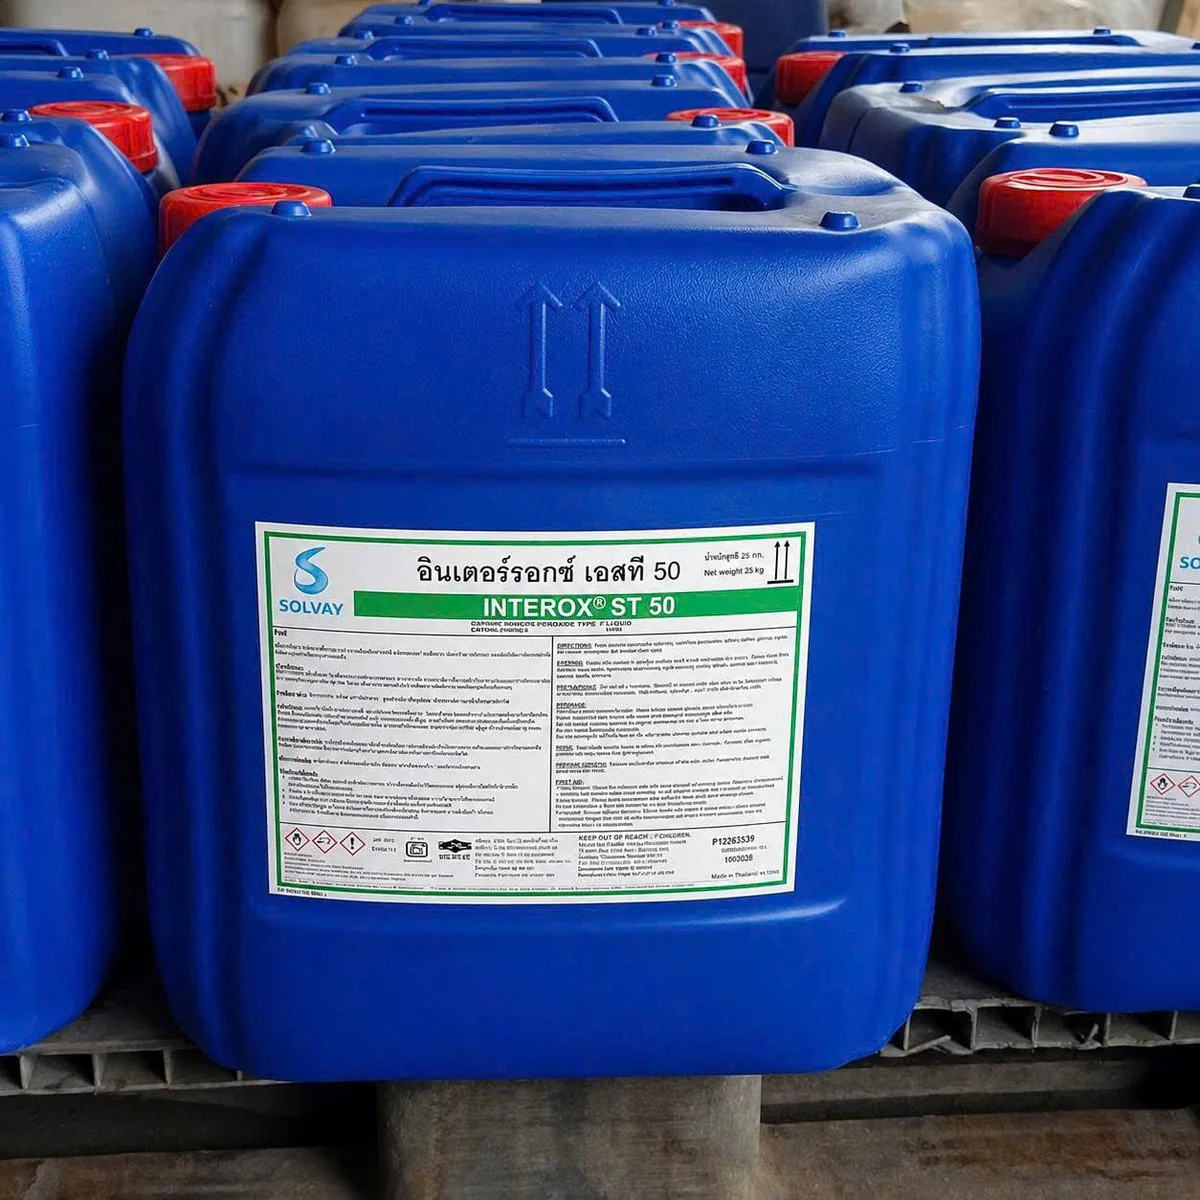
- 泰国索尔维 50%(Solvay): 泰国 H₂O₂ 50% INTEROX ST 50(出口印染 ZDHC Level 1 与 ECF 纸浆漂白专用)
- 韩国进口 50%(OCI/泰光): 韩国双氧水 H₂O₂ 50% 35kg 桶(高纯度电子清洗与高端纺织印染)
- 台湾进口 50%(长春化工 CCP): 台湾双氧水 H₂O₂ 50% 35kg 桶(造纸制浆、木材漂白与 PCB 工业)
- 孟加拉进口 50%(Samuda/Tasnim): 孟加拉双氧水 H₂O₂ 50% 35kg 桶(Fenton 废水降 COD 与牛仔水洗高性价比方案)
- 完整目录与 6 款 SKU 对比表: 双氧水(H₂O₂ 35%–50%)产品总目录
工业现场运行规范、批次 COA 质检与安全储运指南(GB/T 1616-2014《工业过氧化氢》优等品 对标版)
一、进厂批次 COA 检验、中国国标(GB/T 1616-2014《工业过氧化氢》优等品)与越南最新法规合规
在越南投资运营纺织印染、光伏太阳能电池、电子 PCB 线路板、钢铁酸洗电镀、造纸包装、鞋材橡胶及工业园区集中污水处理厂的中资企业,对每一批次进厂化学品均需执行严格的质检与合规核验:
- 核心技术规格卡:
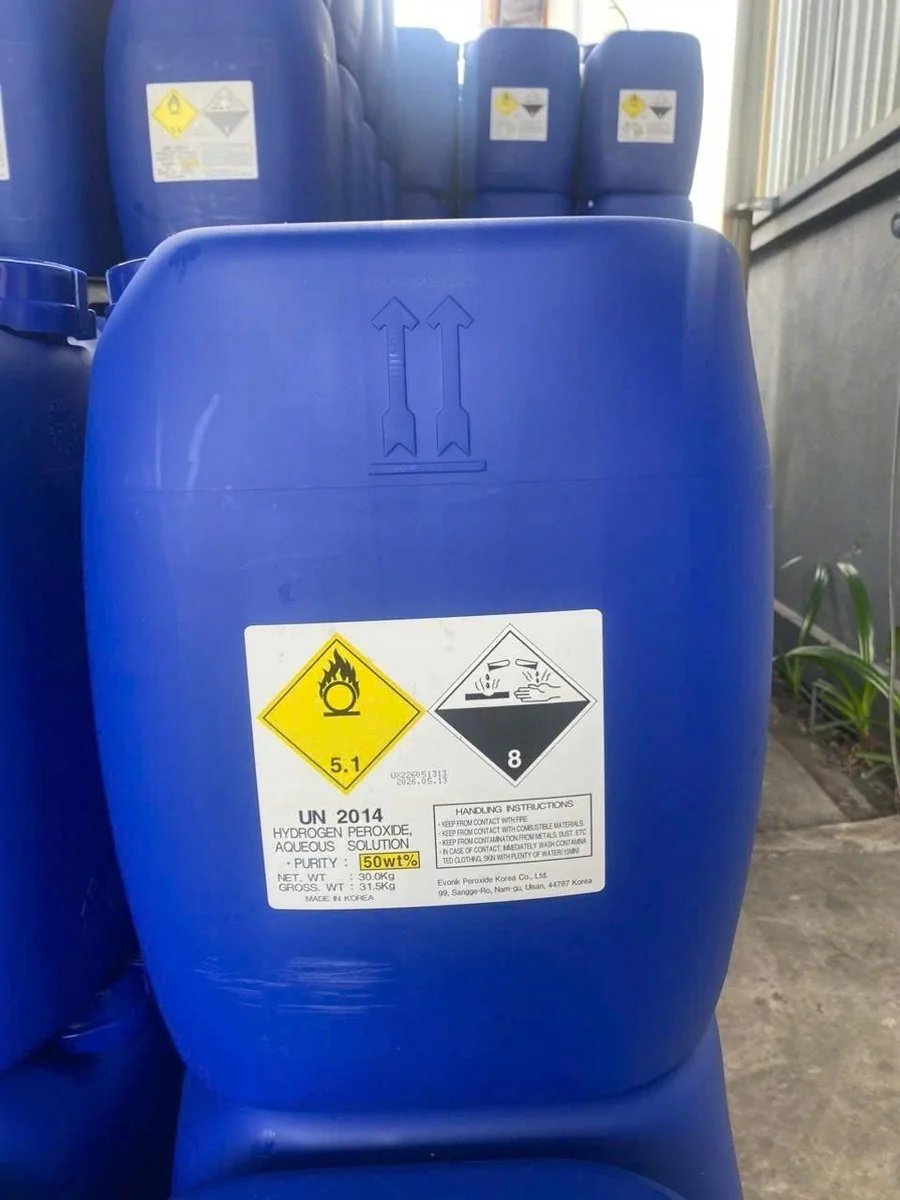
【产品名称】工业级与食品级过氧化氢 / 双氧水(Hydrogen Peroxide 35% / 50%)|【化学式】H₂O₂|【CAS号】7722-84-1|【UN编号】UN 2014|【执行标准】对标中国国标 GB/T 1616-2014《工业过氧化氢》优等品|【ZDHC合规】TÜV SÜD ZDHC MRSL v3.1 Level 1 证书(编号:ZDHC1 127736 0002 Rev. 00)|【供应定位】越南禄天化工一级核心进口商(索尔维 Solvay Interox / 韩国 / 孟加拉原装)|【包装规格】30kg / 35kg 原装透气防爆桶 & 1,000L IBC 吨桶|【中文技术与报价专线】0979 891 929(微信同号 / 微信号:Locthien86) - 20 °C 标准比重复核与留样制度: 当 5–30 吨化学品专用防腐槽车 或 1,000L IBC 吨桶抵达厂区卸货口时,QA 化验员应在 20 °C 标准温度下测定液体比重/波美度(°Be),核对防伪铅封号、出厂电子地磅单(支持客户厂区地磅复磅)及随车附带的批次 COA(对标 GB/T 1616-2014《工业过氧化氢》优等品 与 Quatest 3 越南第三质量技术测量中心 ISO/IEC 17025 检测基准),并共同封存 500 mL 仲裁留样。
- 核心应用工艺匹配: 在越中资纺织印染厂(棉、麻、涤棉混纺织物碱性高温氧漂工艺,配合硅酸钠 Na₂SiO₃ 稳定剂实现高白度且不损伤纤维强力,零 AOX 排放)、工业园区难降解高浓度废水处理(与禄天自产 30% 液体氯化亚铁 FeCl₂ 组成芬顿高级氧化试剂 Fenton’s Reagent,产生强氧化性 ·OH 自由基破环断链)、造纸厂(化学浆与废纸脱墨无氯漂白 ECF/TCF)、光伏与 PCB 电子厂(铜面微蚀与硅片清洗)及食品饮料无菌包装(Solvay Interox FCC 35% 杀菌)。
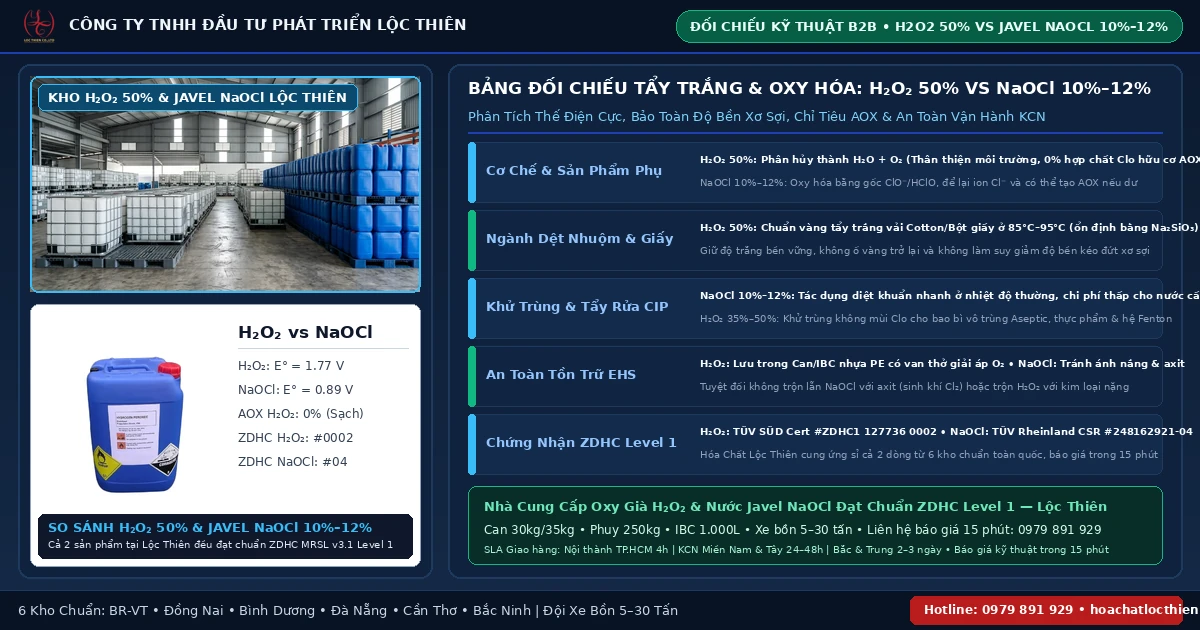
- ZDHC MRSL v3.1 Level 1 合规边界(SSOT): 禄天化工共有 9 款主力产品 持有权威 ZDHC MRSL v3.1 Conformance Level 1 认证档案:其中 NaOH、H₂O₂、Na₂SO₄、Na₂CO₃ 持有 TÜV SÜD 签发的 Level 1 证书(
ZDHC1 127736 0001–0004);H₂SO₄、FeCl₂、HCl、NaClO、PAC 31% 持有 TÜV Rheinland Vietnam 签发的 Level 1 CSR 与检测报告(248162921-01至05)。
二、专用防腐储罐材质与越南《化学品法》69/2025/QH15 安全规范
- 储罐材质与防化要求: 双氧水属强氧化剂(UN 2014),必须储存在高纯铝(Al ≥ 99.5%)、钝化处理的 304L/316L 不锈钢或专用高密度聚乙烯(HDPE)容器中,容器顶部必须配备带防尘网的泄压透气盖(严禁完全死封,以防微量分解氧气聚集引发超压胀桶)。严禁混入铁、铜、铬、锰等重金属离子、灰尘、碱液或可燃有机物。
- 围堰与黄金 15 分钟洗眼站: 储罐区须设置容积 ≥ 最大单罐 110% 的耐酸碱防渗围堰,作业半径 15 米内强制配备符合 ANSI Z358.1 标准的紧急冲淋洗眼器,张贴中越双语 16 项 GHS 标准安全技术说明书(SDS/MSDS)。
三、全越 6 大标准仓库、EPE 零税率报关与 15 分钟中文微信报价
- 源头制造与一级供应链定位: 越南禄天化工(Loc Thien Chemical,税号 MST:0313650856) 是 30% 液体氯化亚铁(FeCl₂)与水处理级液体三氯化铁(FeCl₃ 36%–40%)的自主源头生产制造商(月产能 3,000+ 吨),同时是液碱(NaOH)、合成盐酸(HCl)、浓硫酸(H₂SO₄)、聚合氯化铝(PAC)、次氯酸钠(NaClO)、双氧水(H₂O₂)等大宗工业化学品的一级核心供应商。
- 全越 6 大仓库与配送时效(SLA): 依托 巴地头顿(富美1工业区)、同奈(隆城工业区)、平阳(以安市新东协坊)、岘港(和庆工业区)、芹苴(茶诺工业区)、北宁(仙山工业区) 6 大现货仓库,承诺:胡志明市市内 4 小时 送达;平阳(神浪、美福、VSIP、宝邦)、同奈(仁泽、隆城)、巴地头顿、西宁、隆安及西南部工业区 24–48 小时 送达;北宁(安风、桂武、仙山)、北江(光州、云中)、海防(深越、亭武)、太原及中部工业区 2–3 天 准时送达。
- 财务税务与中文商务专线: 支持开具 越南合法增值税电子发票(VAT 8%/10%) 及办理 出口加工企业(EPE)就地进出口报关(0% 税率增值税发票),支持季度/年度框架合同与月结账期。请联系中文商务与技术专线:
0979 891 929(微信同号|微信号:Locthien86|官方邮箱:[email protected]),承诺 15 分钟内 快速出具技术方案与含税送到报价单。