工業級NaOH生產製程:電解、隔膜及應用
目錄導覽
- NaOH(CAS 1310-73-2)——全球年產量超過8000萬噸的工業鹼
- 離子交換膜技術占主導地位:生產32-50% NaOH,純度高,節能
- 隔膜法仍在亞洲部分工廠使用,產品需進一步濃縮
- 50% NaOH是商業運輸的主要形式,適合大批次運輸
- Loc Thien透過專用槽車交付32%/50% NaOH,15分鐘內報價
三種主要的NaOH生產方法
工業級NaOH的生產基於電解飽和NaCl溶液(鹽水)的原理。總反應式如下:
2NaCl + 2H₂O → 2NaOH + Cl₂↑ + H₂↑
電能將NaCl分解為陰極的NaOH、陽極的氯氣(Cl₂)和副產物氫氣(H₂)。三種技術的區別在於如何防止陽極和陰極產物混合。
NaCl溶液電解(隔膜法)
隔膜法(diaphragm cell)使用石棉或合成多孔材料作為陽極和陰極之間的隔膜。鹽水從陽極流過隔膜進入陰極,NaOH在此形成,同時含有未反應的NaCl。離開電解槽的溶液含有約10-12%的NaOH和15-16%的未反應NaCl。該混合物需經過濃縮和鹽分離步驟,以達到50%的商業NaOH——這一過程消耗大量蒸汽和能源。主要優點:投資成本低於離子膜法,技術經過數十年的驗證。缺點:產品中含有殘留NaCl(約1%),石棉因職業健康原因在許多國家受到限制。
NaCl溶液電解(離子交換膜法)
離子交換膜法(ion-exchange membrane cell)是現代氯鹼工廠的標準技術。全氟化膜僅允許Na⁺離子透過,完全阻擋Cl⁻和OH⁻離子。結果:陰極產生的NaOH濃度達到30-35%,殘留NaCl含量極低(<50 ppm),無需複雜的鹽分離步驟。離開電解槽後,NaOH被濃縮至50%以便商業運輸。
顯著優點:三種技術中能耗最低,NaOH產品純度最高,適用於粘膠纖維、製藥、食品等嚴格要求的生產。缺點:膜成本高(需每3-5年更換),要求進料鹽水超純(Ca²⁺ + Mg²⁺ < 20 ppb),初始投資最大。
石灰-蘇打法(歷史方法)
在20世紀初電解技術成為主流之前,NaOH透過Na₂CO₃(蘇打灰)和Ca(OH)₂(熟石灰)的反應生產:
Na₂CO₃ + Ca(OH)₂ → 2NaOH + CaCO₃↓
反應生成CaCO₃沉澱,所得NaOH溶液濃度低且含有大量碳酸鹽雜質。由於成本高且產品品質遠不及電解法,該方法自1960年代起已完全退出工業生產。然而,該原理仍出現在一些技術文獻和小型實驗室中。
三種NaOH生產方法的比較
| 標準 | 離子交換膜法 | 隔膜法 | 石灰-蘇打法 |
|---|---|---|---|
| 原理 | 選擇性Na⁺膜 | 物理隔膜 | 化學反應 |
| 出口NaOH濃度 | 30-35% | 10-12% | <10% |
| 50% NaOH純度 | 極高,NaCl <50 ppm | 中等,NaCl ~1% | 低,含大量碳酸鹽 |
| 能耗(kWh/噸NaOH) | ~2,100-2,500 | ~2,500-3000 | 不使用電能 |
| 投資成本 | 最高 | 中等 | 最低 |
| 進料鹽水要求 | 超純 | 需基本處理 | 不適用 |
| 現狀 | 工業標準 | 部分老舊工廠 | 僅存於歷史 |
50% NaOH的生產流程——逐步詳解
50% NaOH是商業運輸和工業大規模消耗的主要形式。從原料到最終產品的生產過程包括以下步驟:
步驟1:鹽水處理。工業鹽(NaCl ≥ 97%)溶解為約300 g/L的飽和溶液。溶液經過過濾和離子交換系統,去除Ca²⁺、Mg²⁺、Fe³⁺等重金屬雜質——離子交換膜技術對此要求尤為嚴格。
步驟2:電解。純化後的NaCl溶液進入電解槽。直流電(DC)將NaCl分解為陰極的NaOH、陽極的Cl₂和釋放的H₂。電解槽操作溫度通常維持在80-90°C。
步驟3:副產品處理。陽極產生的Cl₂經過乾燥、壓縮和液化後用於商業銷售或作為NaOCl、HCl、PVC生產的原料。H₂被回收用作燃料或過氧化氫、氨生產的原料。
步驟4:NaOH濃縮。陰極產生的30-35% NaOH溶液透過多效真空蒸發系統濃縮至50%。對於隔膜法,此步驟還包括透過離心或過濾分離結晶NaCl。
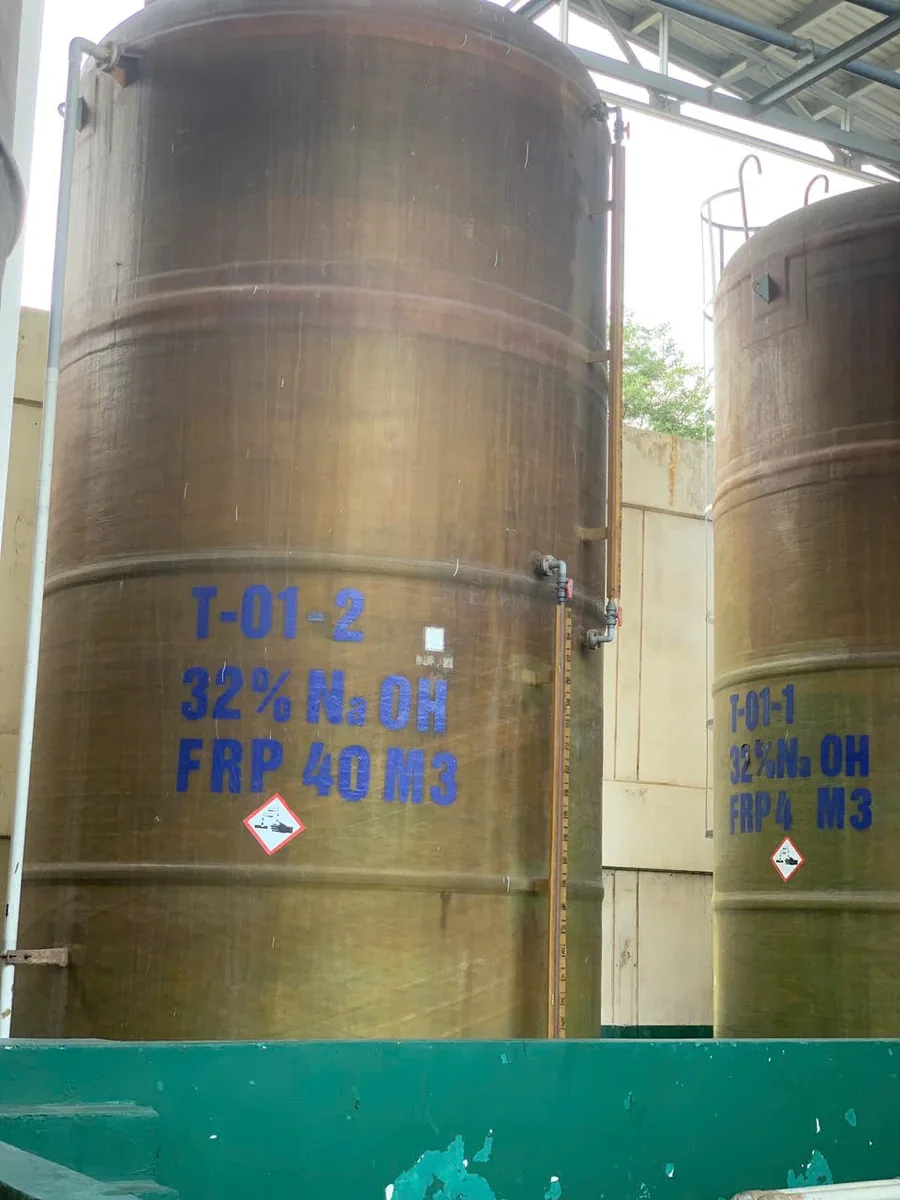
步驟5:冷卻和儲存。50% NaOH被冷卻至40-50°C後泵入FRP(玻璃鋼)或碳鋼儲槽——必須保持溫度高於NaOH結晶點(約12°C)並留有安全餘量(依燒鹼生產商或系統設計單位的指引),以防止NaOH結晶。
步驟6:品質檢驗和發貨。每批產品取樣分析NaOH、NaCl、Na₂CO₃、Fe含量,符合TCVN或ASTM標準。Loc Thien為工廠客戶提供每批貨物的COA。50% NaOH透過專用槽車運至各工業區。
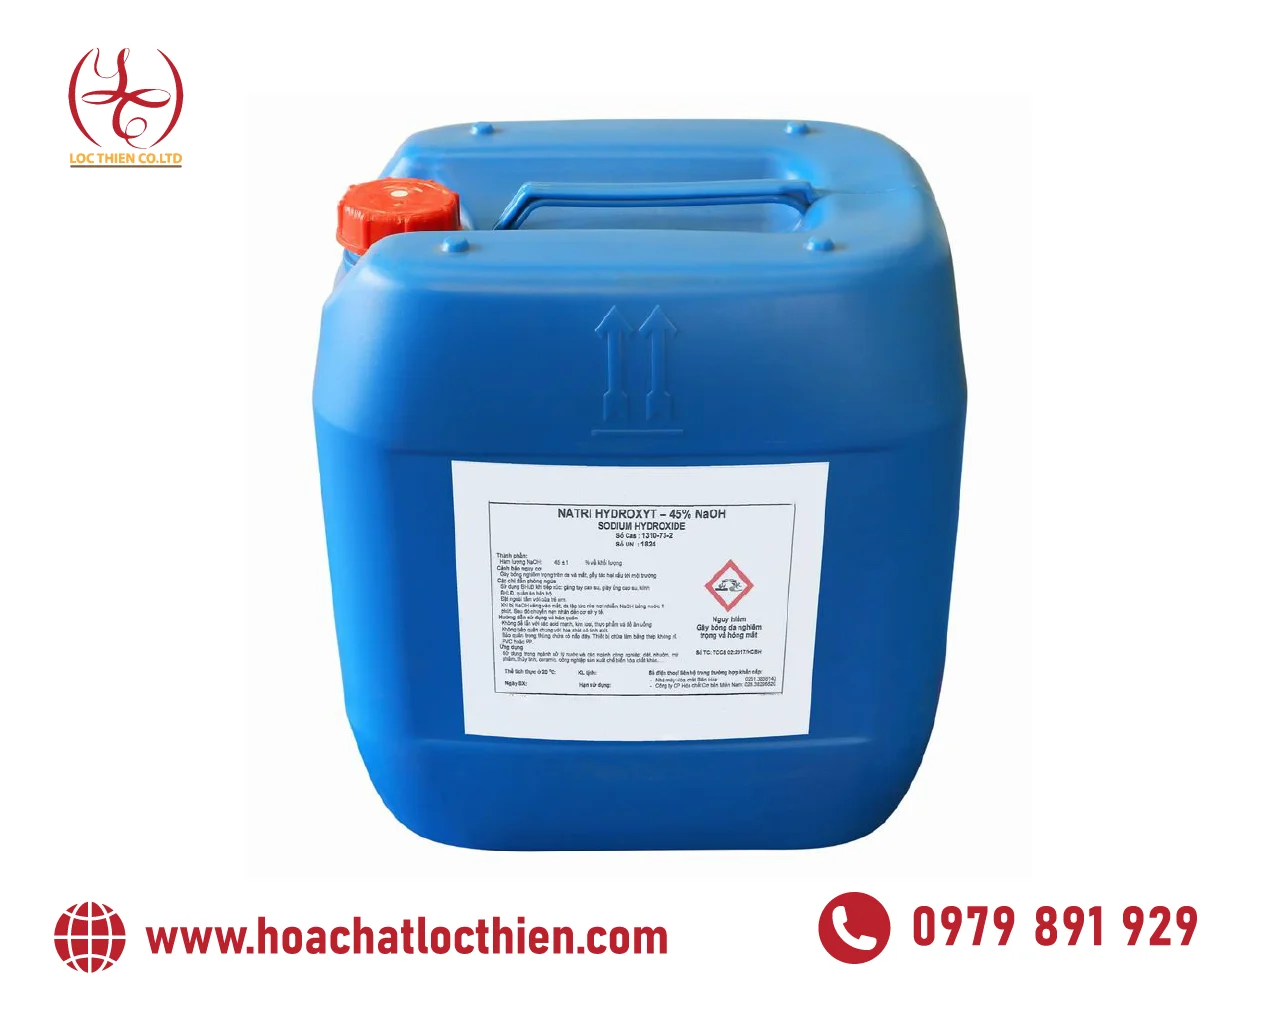
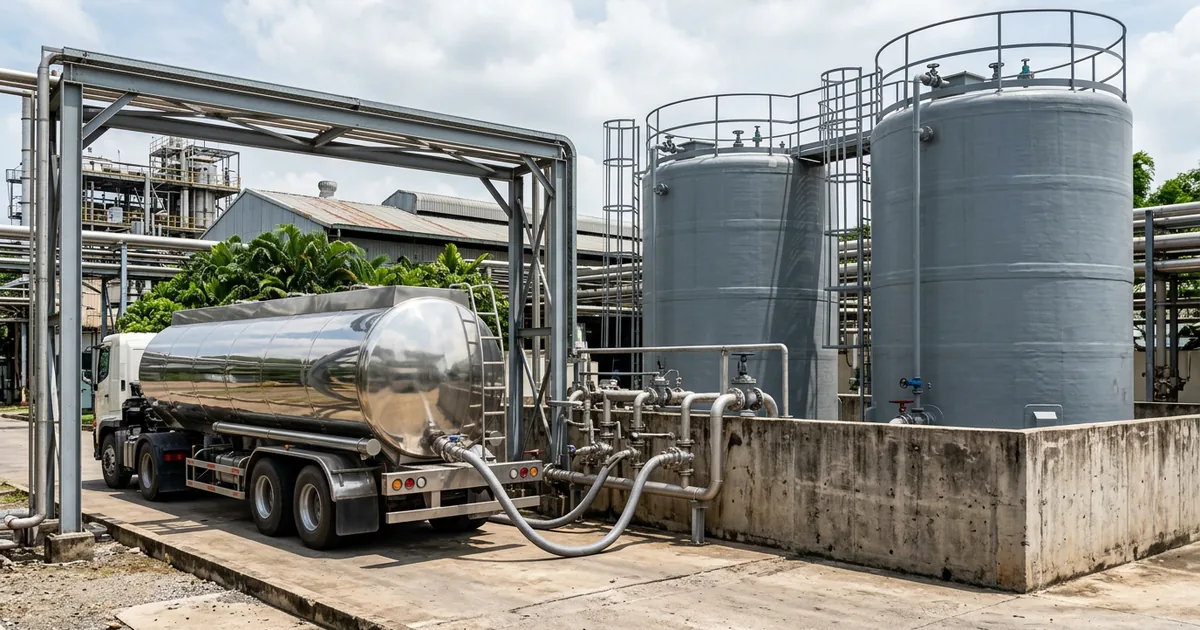
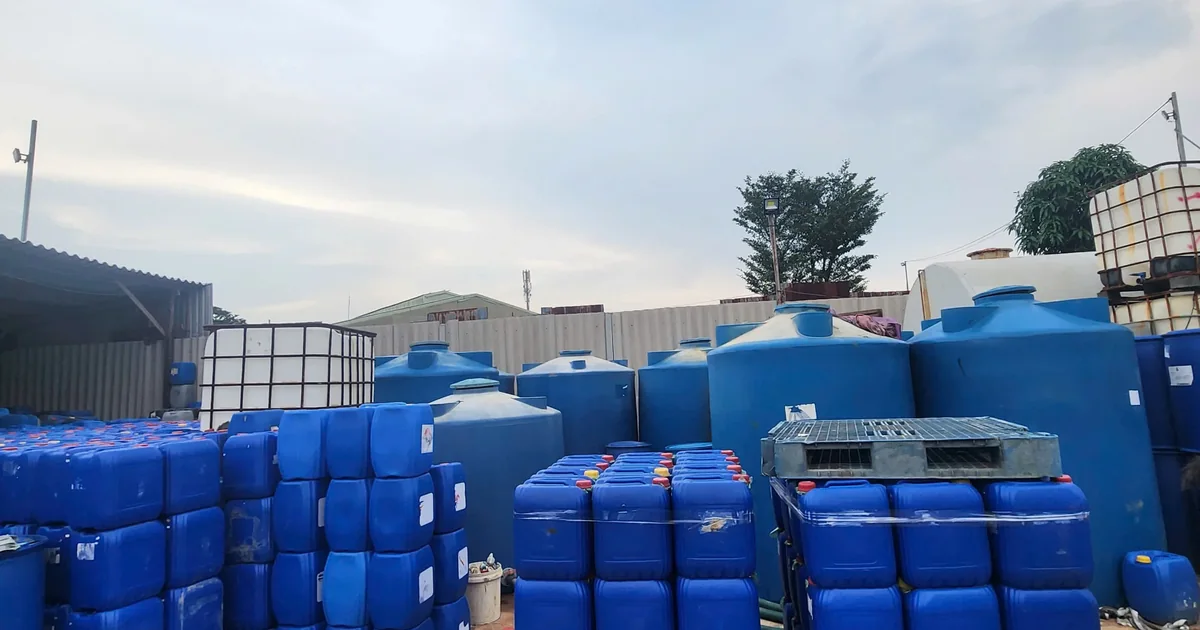 圖:工業化學品現場儲槽、定量加藥與隨批 COA 品質核驗 — 來源:祿天化工(Loc Thien Chemical)。
NaOH在生產過程中的應用
NaOH本身也是許多化工生產過程中的原料:
- NaOCl(次氯酸鈉)生產:將Cl₂(來自電解過程)通入NaOH溶液生成NaOCl——用於水處理和廢水消毒的化學品。
- Na₃PO₄(磷酸三鈉)生產:NaOH與H₃PO₄反應生成TSP——工業清洗劑和食品添加劑。
- PAC(聚合氯化鋁)生產:NaOH用於調節Al(OH)₃和HCl合成PAC過程中的鹼度。
- 酸性廢水中和:電鍍廠、鋼鐵廠使用32-50% NaOH中和酸性廢水,然後排入集中污水處理系統。
工業級NaOH的品質標準
工業級NaOH的質量根據TCVN和製造商標準的主要指標進行評估:
| 指標 | 32% NaOH | 50% NaOH | 測試方法 |
|---|---|---|---|
| NaOH含量(質量%) | 32(名義值,以每批COA為準) | 50(名義值,以每批COA為準) | 酸鹼滴定 |
| NaCl(最大%) | 依每批COA | 依每批COA | Mohr滴定 |
| Na₂CO₃(最大%) | 依每批COA | 依每批COA | 雙指示劑滴定 |
| Fe(最大ppm) | 依每批COA | 依每批COA | AAS / ICP-OES |
| 20°C密度 | 1.348 | 1.52 | 密度計 |
對於要求嚴格的客戶(製藥、食品、人造纖維),NaOH必須符合重金屬(Hg、As、Pb)含量的特定標準。Loc Thien提供的每批貨物均附有COA和MSDS——工廠工程師可在生產前直接與內部標準進行比對。
NaOH生產經濟性與副產品價值
NaOH生產成本主要取決於三個因素:電力成本佔總運轉成本的40-50%,NaCl鹽成本佔10-15%,裝置折舊成本佔15-20%。以一座年產20萬噸NaOH的氯鹼工廠為例,根據當地電價不同,總運轉成本估計在6000萬至8000萬美元之間。副產品Cl₂和H₂的銷售收入在工廠財務平衡中起著重要作用。
每生產1噸NaOH約產生0.886噸Cl₂,市場售價通常在200-專業工廠配套建設的原因。
NaOH生產與處理安全
32%和50%濃度的NaOH屬於強腐蝕性危險化學品,直接接觸可造成皮膚深度燒傷和不可逆的眼部損傷。在氯鹼生產廠區,必須執行以下強制性安全措施:為所有操作工人配備耐鹼防護裝備;在NaOH儲存區周圍10米範圍內安裝緊急洗眼器和淋浴裝置;採用超聲波測厚等方法定期檢測管線和儲槽系統的壁厚。稀釋濃NaOH時,絕對禁止將水倒入NaOH中,必須將NaOH緩慢加入水中並持續攪拌,因為該反應會釋放大量熱量。NaOH儲槽需配備防超壓通氣系統和自動洩漏報警感測器。使用槽車運輸NaOH必須嚴格遵守危險化學品運輸規範,並確保每次運輸均隨附MSDS檔案。
匿名案例研究:一家工廠從採購32% NaOH轉型為使用片鹼自行配製
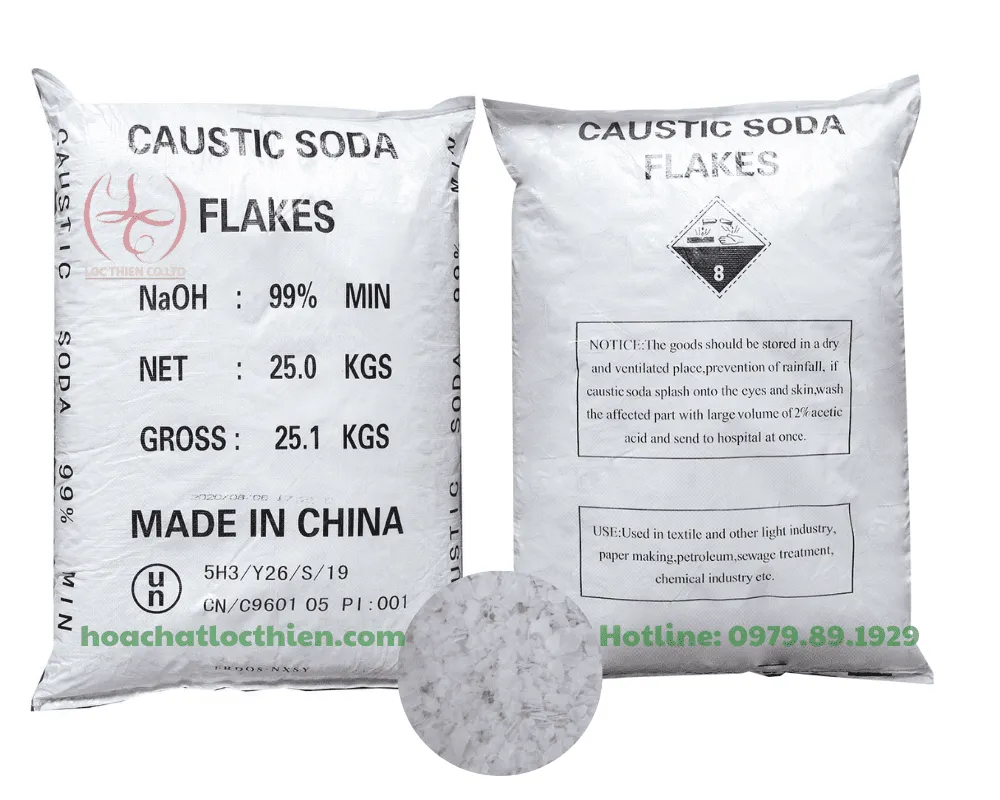
同奈省仁澤工業區一家造紙廠(代號NM-PG-2024)每月消耗約150噸32% NaOH。在該廠每月化學品總成本中,槽車運輸和液態NaOH儲存成本佔原料總成本的12%。由於油價上漲導致運輸成本增加,該廠決定改用固態99% NaOH片鹼(CAS 1310-73-2)並在廠內自行配製。
初期投資包括一個帶加熱功能的20立方米316L不鏽鋼配製罐、一臺5.5 kW攪拌電機、一臺12立方米/小時定量泵,以及兩個稱重感測器。總投資規模適中,安裝週期20天,且未中斷現有生產。標準配製公式為:所需水量 = 片鹼濃度 ÷ 目標濃度 − 1,再乘以片鹼質量。以99%片鹼配製32% NaOH為例,片鹼與水的質量比為1:2.1,即100 kg 99%片鹼加210 kg純淨水,可得310 kg 32% NaOH溶液。稀釋放熱約為每公斤NaOH釋放520 kJ,因此需要配備水冷夾套以避免局部沸騰現象。
執行六個月後的結果顯示:由於槽車不再需要運輸水分,運輸成本降低35%;由於25 kg裝片鹼所佔倉儲面積僅為液態NaOH儲槽的三分之一,倉儲成本節省18%;由於片鹼按純NaOH折算後的採購單價更低,採購成本降低5%。按初期總投資加上額外運轉成本計算,預計回收期為10個月。該廠在6月至10月的雨季曾遭遇片鹼吸溼結塊的風險,解決方案是改用帶防潮層的PE包裝袋,並將貨物存放在配有除溼系統的密閉房間內的高架托盤上。由於片鹼腐蝕性極強,配製人員需接受嚴格的安全培訓,此後該廠改用自動定量泵系統以減少人工操作。
該案例的普遍啟示是:對於每月消耗超過100噸32% NaOH的工廠,投資片鹼配製系統可帶來8-12個月的回收期,並在長期內節省15-25%的化學品成本。而對於每月消耗低於30噸的小型工廠,從專業供應商採購32%或50% NaOH仍是更優方案,因為投資成本和配製人工成本不足以被攤薄。
Loc Thien——全國工業級NaOH供應商
- 6個倉庫系統:32%和50% NaOH在巴地頭頓、同奈、平陽、峴港、芹苴、北寧的倉庫均有庫存——縮短倉庫到重點工業區的配送距離。
- 專用槽車車隊:不鏽鋼/FRP槽車,安全運輸液態NaOH,符合危險化學品運輸規範。
- 每批COA/MSDS:每批貨物均附有完整的檢驗檔案,支援QA/QC工程師比對內部標準。
- 專業技術諮詢:支援計算劑量、設計NaOH儲存和加藥系統,用於廢水處理站、鍋爐、生產線。
常見問題
32%和50%液態NaOH——工廠應選擇哪種?
50% NaOH每噸純NaOH的運輸成本更低,佔用儲槽體積更小。然而,50% NaOH在溫度低於12°C時易結晶,需要加熱或保溫儲槽。32%和45%的起始結晶溫度分別約為5°C和6–7°C,而50%約為12°C,北方工廠冬季對50%需要更嚴格的保溫(資料參考NaOH–H₂O相圖及各燒鹼生產商的技術資料,實際以批次COA/TDS為準)。諮詢Loc Thien技術人員,根據實際執行條件選擇合適的產品。
離子交換膜法和隔膜法生產的NaOH有何區別?
離子膜法生產的NaOH殘留NaCl <50 ppm,而隔膜法產品含有約1% NaCl。對於大多數工業應用(水處理、造紙、紡織染整),兩者均符合要求。特殊應用如粘膠纖維或高純度化學品生產需要離子膜法生產的NaOH。
為什麼50% NaOH在儲存過程中需要保溫?
50% NaOH的結晶點約為12°C。當溫度低於此值時,NaOH開始結晶形成固體水合物,導致管線、泵和閥門堵塞。儲槽需要保溫或蒸汽/電加熱系統;具體維持溫度(常見做法為20-30°C)請依生產商或系統設計單位的建議,特別是在北方工廠的11月至3月。
工廠可以將50% NaOH稀釋為32%嗎?
可以。將100 kg 50% NaOH與56.25 kg純淨水混合,得到156.25 kg 32% NaOH。稀釋過程會釋放大量熱量——始終將NaOH加入水中(切勿反向操作),持續攪拌並使用耐熱儲槽。如果工廠有現成的配製系統,購買50% NaOH可節省運輸成本。
Loc Thien向哪些地區交付NaOH?
Loc Thien向平陽、同奈、胡志明市、隆安、巴地-頭頓、海防、北寧、興安的所有工業區交付32%和50% NaOH。專用槽車車隊負責配送。預計送貨時間:胡志明市市區4小時內;南部及湄公河三角洲工業區24–48小時;北部及中部地區2–3天。如需瞭解送貨流程的更多詳情,請撥打熱線 0979 891 929。
獲取32% & 50% NaOH報價
熱線:0979 891 929——15分鐘內報價,附樣品COA和預計交貨時間。
液態NaOH根據工廠月產量按每公斤或每噸報價。透過熱線或電子郵件傳送請求——Loc Thien技術人員將根據生產條件推薦最合適的NaOH類型和交貨方式。
Loc Thien投資發展有限公司 地址:平陽省,迪安市,新東協B工業區,3號路,B1-4地塊 電話:0979 891 929 網站:hoachatlocthien.com
🛠️ 祿天化工技術支援與槽車採購專區 (Technical Support & Tanker Procurement)
- 化學品專用槽車直供: 液鹼 NaOH 32%–50% / 台塑粒鹼 99% / 片鹼(5–30 公噸化學專用槽車直送廠區)
- 安全資料表下載: 下載 NaOH 氫氧化鈉 SDS 安全資料表 (繁體版)(繁體中文 GHS 16 項標準規格)
- 工程試算工具: 線上廢水加藥量與成本計算器(支援 Fenton 反應、酸鹼中和與混凝沉澱試算)
- 採購諮詢與報價: 索取工業園區槽車合約報價單(技術諮詢熱線:
0979 891 929|官方郵箱:[email protected])
🏭 祿天化工 — 越南在地化學品技術支援中心
為協助進駐越南的台灣外商(染整、電鍍、電子與造紙廠)實現廢水處理達標放流與降本增效,祿天化工提供全方位工程技術支援與專用槽車供應鏈方案:
- 🔹 原廠製造: 祿天為越南 氯化亞鐵 (FeCl₂ 30%) 與 氯化鐵 (FeCl₃ 40%) 製造商,配備 5–30 公噸化學專用槽車快速直配到廠。
- 🔹 一級化學品供應: 現貨儲備 液鹼 (NaOH 32%–50%)、 工業鹽酸 (HCl 32–35%)、 高效聚合氯化鋁 (PAC) 及 雙氧水 (H₂O₂ 50%)。
- 🔹 線上實用工具: 歡迎工程師線上使用 廢水加藥劑量計算器,快速核算加藥量與槽車儲運容積。
- 🔹 法規與安全資質: 提供全套 GHS 規範安全資料表 (SDS)、每批次原廠檢驗報告 (COA)。
工業現場運行規範、批次 COA 質檢與安全儲運指南
一、進廠批次 COA 檢驗與越南最新法規合規(《化學品法》69/2025/QH15)
在越南投資設廠的台資染整、電鍍、PCB 電路板、造紙及工業廢水處理廠,必須對每一批次進廠化學品執行嚴格的 隨車批次檢驗報告(Batch COA) 與 16 項 GHS 安全資料表(SDS) 核驗。依據越南 《化學品法》69/2025/QH15、第 24/2026/ND-CP、25/2026/ND-CP、26/2026/ND-CP 號議定書 以及 QCVN 40:2025/BTNMT 工業廢水放流國家技術規範:
- 比重與主含量快速複核: 當 5–30 噸槽車或 IBC 噸桶抵達廠區卸料口時,品保(QA)人員應於 20 °C 標準溫度下以精密比重計測定液體比重,並與 祿天化工(Loc Thien Chemical) 隨車附帶之批次 COA 及 Quatest 3(越南第三品質技術測量中心,ISO/IEC 17025 認證) 檢測基準比對。
- 微量重金屬與不溶物管控: 嚴格管控鐵、鉛、砷、汞、鎘、六價鉻等微量雜質與水不溶物,避免芬頓(Fenton)高級氧化觸媒失活、RO/UF 薄膜阻塞或反應性染料染整色差。
- ZDHC MRSL v3.1 Level 1 合規邊界說明: 針對歐美成衣與鞋業品牌供應鏈稽核,祿天化工擁有 9 款核心產品 之 ZDHC MRSL v3.1 Conformance Level 1 權威合規檔案:其中 4 款獲 TUV SUD 頒發 Level 1 證書(
NaOH、H2O2、Na2SO4、Na2CO3),5 款獲 TUV Rheinland Vietnam 出具 Level 1 CSR 合規總結報告與分析檢測報告(H2SO4、FeCl2、HCl、Javel/NaOCl、PAC 31%)。
| 管控節點 | 檢驗與核查指標 | 標準檢測方法 | 現場工程控制目標 |
|---|---|---|---|
| 卸料前核驗 | 鉛封完整性、UN/GHS 危害標示、隨車批次 COA 與 SDS | 目視與單證稽核 | 100% 與出庫交貨單一致 |
| 現場取樣複測 | 20 °C 密度/比重、外觀透明度、主含量滴定或 pH | CNS · ASTM · TCVN | 偏差控制在 COA 標稱值 ±0.5% 以內 |
| 加藥系統校正 | 隔膜定量泵衝程與頻率、背壓閥、線上 pH/ORP 電極 | 兩點標準緩衝液校正 | 投加精度 ±1.5%,放流水質穩定達標 |
| 儲槽安全巡檢 | HDPE/FRP 儲槽呼吸閥、110% 容積防溢堤、緊急沖眼器 | 越南環安衛(EHS)規範 | 零酸霧/鹼霧逸散,應變設施完好 |
二、加藥製程優化、耐蝕材質選型與預防性保養
- 接液與儲槽材質選型: 依據藥劑腐蝕性與稀釋放熱特性,選用交聯高密度聚乙烯(XLPE / HDPE)、均聚聚丙烯(PP-H)、乙烯基酯樹脂玻璃纖維強化塑膠(FRP)或內襯 PTFE/PVDF 管路閥件,嚴禁使用無內襯碳鋼或一般橡膠墊片。
- 閉迴路自動加藥控制: 將定量加藥泵與線上 pH 計、ORP 氧化還原電位計、濁度計 連動控制。當原水 COD、SS 或鹼度波動超過 15% 時,應立即執行 五聯燒杯試驗(Jar Test) 重新設定最佳加藥劑量。
- 防溢堤與個人防護具(PPE): 儲槽區必須設置容積不小於最大單槽 110% 之耐酸鹼防滲防溢堤;現場卸料及配藥人員須穿戴防濺護目鏡、耐酸鹼丁腈/氯丁手套、防護面罩及緊急洗眼淋浴設備。
三、B2B 採購、環安工程師與廠長三維價值保障
- 採購主管關注點: 祿天化工為 FeCl2 30% 溶液 與 廢水處理級 FeCl3 38–40% 溶液 之 越南本土直接生產製造商(月產能 3,000+ 噸),同時為液鹼/片鹼 NaOH、鹽酸 HCl、硫酸 H2SO4、PAC、次氯酸鈉 NaOCl、雙氧水 H2O2、硫酸亞鐵 FeSO4、矽酸鈉 Na2SiO3 之 一級大宗商業供應商。報價由 5 大核心要素(濃度規格、包裝型態、距六大倉庫運距、採購批量、年度長約週期)透明構成,承諾 15 分鐘技術報價回覆(SLA),並開立合法越南增值稅電子發票(VAT 發票)。
- 環安與製程工程師關注點: 提供免費燒杯試驗參數建議、化學計量莫耳比核算、污泥減量優化及 QCVN 40:2025/BTNMT 放流合規診斷。
- 台資工廠廠長關注點: 依託越南南北 6 大標準化學品倉庫(巴地頭頓富美、同奈隆城、平陽宜安、峴港和慶、芹苴烏門、北寧仙山)與自有 5–30 噸危險品槽車隊,實現胡志明市市區 4 小時、南部及西南部工業區 24–48 小時、北部及中部工業區 2–3 天 準時直送。
四、技術資源導覽與 15 分鐘快速詢價通道
- 瀏覽完整工業化學品目錄:產品總覽 | 技術知識庫 | 15 分鐘線上詢價
- 法定總部地址: 452/6B Tinh Lo 10, Binh Tri Dong Ward, Binh Tan District, Ho Chi Minh City(總部僅供行政與法務辦公,所有化學品均由 6 大工業區標準倉庫調度出貨)。
- 24/7 技術與調度專線: 0979 891 929(請聯繫熱線 0979 891 929 了解詳細交貨流程)| 官方信箱: [email protected]