Quy Trình Sản Xuất NaOH Trong Công Nghiệp: Điện Phân, Màng Ngăn và Ứng Dụng
5 ý chính cần nhớ:
- NaOH (CAS 1310-73-2) là hóa chất kiềm công nghiệp với sản lượng toàn cầu trên 80 triệu tấn mỗi năm
- Công nghệ màng trao đổi ion chiếm ưu thế, cho NaOH 32-50% với độ tinh khiết cao, tiết kiệm năng lượng
- Phương pháp màng ngăn vẫn được dùng ở một số nhà máy tại châu Á, sản phẩm cần cô đặc thêm
- NaOH 50% là dạng thương mại chính cho vận chuyển bồn số lượng lớn
- Lộc Thiên giao NaOH 32% và 50% bằng 20 xe bồn chuyên dụng, báo giá trong 15 phút
3 Phương Pháp Sản Xuất NaOH Chính
Sản xuất NaOH công nghiệp dựa trên nguyên lý điện phân dung dịch NaCl bão hòa, còn gọi là quy trình chlor-alkali. Đây là một trong những quy trình điện hóa quan trọng nhất của ngành hóa chất thế giới — mỗi năm sản xuất hơn 80 triệu tấn NaOH, 70 triệu tấn Cl₂ và 2 triệu tấn H₂ từ công nghệ này. Phản ứng tổng quát của quá trình điện phân như sau: hai phân tử NaCl kết hợp với hai phân tử nước dưới tác dụng của dòng điện một chiều tạo ra hai phân tử NaOH tại cathode, một phân tử khí Cl₂ tại anode và một phân tử khí H₂ thoát ra.
Điện năng phân tách NaCl thành NaOH tại cathode, khí Cl₂ tại anode và khí H₂ như sản phẩm phụ. Cả ba công nghệ sản xuất NaOH hiện nay khác nhau chủ yếu ở cách ngăn sản phẩm anode và cathode trộn lẫn, dẫn đến khác biệt lớn về độ tinh khiết sản phẩm, tiêu hao năng lượng và chi phí đầu tư xây dựng nhà máy.
Sơ Đồ Quy Trình Điện Phân NaCl
Để dễ hình dung, dưới đây là sơ đồ dòng chảy toàn bộ quy trình chlor-alkali công nghiệp từ nguyên liệu đến sản phẩm cuối cùng. Quy trình bắt đầu bằng việc hòa tan muối công nghiệp thành nước muối bão hòa, sau đó xử lý loại bỏ tạp chất kim loại trước khi đưa vào cell điện phân. Tại cell điện phân, dòng điện một chiều phân tách dung dịch thành ba dòng sản phẩm riêng biệt: NaOH lỏng thu hồi tại cathode, khí Cl₂ thu hồi tại anode và khí H₂ thoát ra như sản phẩm phụ. Mỗi dòng sản phẩm tiếp tục được xử lý và tinh chế trước khi đưa ra thị trường hoặc sử dụng nội bộ.
Điện Phân Dung Dịch NaCl (Công Nghệ Màng Ngăn)
Công nghệ màng ngăn, còn gọi là diaphragm cell, sử dụng tấm amiăng hoặc vật liệu tổng hợp xốp làm bằng PTFE hoặc polymer tổng hợp để ngăn giữa anode và cathode. Nước muối bão hòa chảy từ ngăn anode xuyên qua màng ngăn xốp vào ngăn cathode, nơi NaOH hình thành cùng với NaCl chưa phản ứng. Dung dịch ra khỏi cell điện phân chỉ chứa khoảng 10 đến 12 phần trăm NaOH và 15 đến 16 phần trăm NaCl dư chưa được điện phân. Hỗn hợp này buộc phải qua bước cô đặc chân không và tách muối kết tinh bằng ly tâm để đạt nồng độ NaOH 50% thương phẩm. Quy trình cô đặc tiêu tốn rất nhiều hơi nước, thường cần từ 3 đến 4 tấn hơi cho mỗi tấn NaOH sản xuất ra.
Về ưu điểm, công nghệ màng ngăn có vốn đầu tư thấp hơn so với màng trao đổi ion, công nghệ đã được chứng minh qua nhiều thập kỷ vận hành liên tục, dễ thay thế linh kiện và có dung sai cao hơn với chất lượng nước muối đầu vào. Về nhược điểm, sản phẩm NaOH chứa khoảng một phần trăm NaCl dư, amiăng bị hạn chế sử dụng vì lý do sức khỏe nghề nghiệp tại nhiều quốc gia, tiêu hao năng lượng cho cô đặc cao hơn đáng kể và tuổi thọ màng ngăn thấp hơn so với màng trao đổi ion.
Điện Phân Dung Dịch NaCl (Công Nghệ Màng Trao Đổi Ion)
Công nghệ màng trao đổi ion, còn gọi là ion-exchange membrane cell, hiện là tiêu chuẩn hiện đại cho tất cả các nhà máy chlor-alkali mới trên thế giới. Màng perfluorinated thương hiệu Nafion do Mỹ sản xuất hoặc Flemion do Nhật Bản sản xuất chỉ cho phép ion Na+ đi qua, chặn hoàn toàn ion Cl- và OH- di chuyển giữa hai ngăn. Nhờ đó, NaOH sinh ra ở cathode đạt nồng độ từ 30 đến 35 phần trăm với hàm lượng NaCl dư cực thấp dưới 50 ppm, hoàn toàn không cần bước tách muối phức tạp như công nghệ màng ngăn. Sau khi ra khỏi cell, NaOH chỉ cần cô đặc đơn giản lên 50 phần trăm là đạt tiêu chuẩn thương mại.
Ưu điểm nổi bật của công nghệ này là tiêu thụ điện năng thấp nhất trong ba công nghệ, chỉ từ 2.100 đến 2.500 kWh cho mỗi tấn NaOH, sản phẩm có độ tinh khiết cao nhất thích hợp cho các ứng dụng yêu cầu khắt khe như sản xuất sợi viscose, dược phẩm, thực phẩm và chất bán dẫn. Nhược điểm là chi phí màng rất cao, từ 200 đến 500 USD mỗi mét vuông, phải thay định kỳ từ 3 đến 5 năm, mỗi lần thay chiếm từ 15 đến 25 phần trăm chi phí bảo trì hằng năm. Ngoài ra, yêu cầu nước muối đầu vào phải siêu tinh khiết với tổng Ca2+ và Mg2+ dưới 20 ppb, và vốn đầu tư ban đầu là lớn nhất trong ba công nghệ.
Điện Phân Dung Dịch NaCl (Công Nghệ Thủy Ngân)
Công nghệ thủy ngân, còn gọi là mercury cell, từng là phương pháp chủ đạo trong giai đoạn giữa thế kỷ hai mươi. Công nghệ này sử dụng cathode bằng thủy ngân lỏng để tạo hỗn hống Na-Hg, sau đó thủy phân hỗn hống với nước tinh khiết để thu NaOH. Sản phẩm NaOH đạt nồng độ 50 phần trăm trực tiếp từ cell với độ tinh khiết rất cao, hàm lượng NaCl dư dưới 10 ppm. Tuy nhiên, công nghệ này đang bị loại bỏ dần trên toàn cầu do rủi ro phát thải thủy ngân ra môi trường. Theo Công ước Minamata về thủy ngân được ký năm 2013 và có hiệu lực từ năm 2017, các nhà máy mercury cell buộc phải chuyển đổi sang công nghệ màng trao đổi ion hoặc đóng cửa. Liên minh châu Âu đã cấm hoàn toàn công nghệ này từ năm 2017, Nhật Bản đã chuyển đổi xong toàn bộ nhà máy, và Trung Quốc dự kiến loại bỏ hoàn toàn vào năm 2030. Hiện nay chỉ còn dưới 5 phần trăm sản lượng NaOH toàn cầu được sản xuất từ công nghệ này.
Phương Pháp Vôi-Soda Trong Lịch Sử
Trước khi điện phân trở thành công nghệ chủ đạo vào đầu thế kỷ hai mươi, NaOH được sản xuất thông qua phản ứng hóa học giữa Na₂CO₃ hay soda ash và Ca(OH)₂ hay vôi tôi. Phản ứng này tạo ra NaOH và kết tủa CaCO₃ không tan. Dung dịch NaOH thu được có nồng độ rất thấp dưới 10 phần trăm và chứa nhiều tạp chất carbonate. Phương pháp này đã bị loại bỏ hoàn toàn khỏi sản xuất công nghiệp từ những năm 1960 do chi phí sản xuất cao hơn nhiều so với điện phân và chất lượng sản phẩm kém xa. Tuy nhiên, nguyên lý phản ứng vôi-soda vẫn được nhắc đến trong các tài liệu kỹ thuật và có thể ứng dụng trong phòng thí nghiệm hoặc sản xuất quy mô rất nhỏ.
Bảng So Sánh Chi Tiết Ba Công Nghệ
| Tiêu chí | Màng trao đổi ion | Màng ngăn | Vôi-Soda | ||---|---|---|---| | Nguyên lý | Màng chọn lọc Na+ | Màng xốp ngăn vật lý | Phản ứng hóa học | | Nồng độ NaOH đầu ra | 30 đến 35 phần trăm | 10 đến 12 phần trăm | Dưới 10 phần trăm | | Độ tinh khiết NaOH 50% | Rất cao, NaCl dưới 50 ppm | Trung bình, NaCl khoảng 1 phần trăm | Thấp, nhiều carbonate | | Tiêu thụ điện năng | 2.100 đến 2.500 kWh mỗi tấn | 2.500 đến 3.000 kWh mỗi tấn | Không dùng điện | | CAPEX tương đối | Cao nhất chuẩn hóa 1.0 lần | Trung bình khoảng 0.6 đến 0.7 lần | Thấp nhất khoảng 0.3 lần | | Chi phí vận hành mỗi tấn | Thấp nhất | Trung bình | Cao nhất | | Tuổi thọ màng | 3 đến 5 năm | 5 đến 8 năm | Không áp dụng | | Yêu cầu nước muối | Siêu tinh khiết Ca+Mg dưới 20 ppb | Cần xử lý cơ bản | Không áp dụng | | Sản phẩm phụ | Cl2 và H2 tinh khiết cao | Cl2 và H2 cần xử lý thêm | CaCO3 chất thải rắn | | Thị phần toàn cầu năm 2025 | Khoảng 75 phần trăm | Khoảng 15 phần trăm | Lịch sử |
Công nghệ thủy ngân dù không có trong bảng có nồng độ NaOH ra cell đạt 50 phần trăm, độ tinh khiết rất cao với NaCl dư dưới 10 ppm, nhưng thị phần dưới 5 phần trăm và sắp biến mất hoàn toàn sau năm 2035 theo lộ trình của Công ước Minamata.
Quy Trình Sản Xuất NaOH 50% Từng Bước
NaOH 50 phần trăm là dạng thương mại chính cho vận chuyển bồn và tiêu thụ số lượng lớn trong công nghiệp, chiếm hơn 60 phần trăm sản lượng NaOH lỏng toàn cầu. Quy trình sản xuất từ nguyên liệu đầu vào đến sản phẩm cuối cùng trải qua sáu bước chính như sau.
Bước một là xử lý nước muối. Muối công nghiệp có hàm lượng NaCl từ 97 phần trăm trở lên, thường khai thác từ muối biển hoặc muối mỏ, được hòa tan thành dung dịch bão hòa khoảng 300 gram mỗi lít. Dung dịch này sau đó đi qua hệ thống lọc cát, lọc than hoạt tính và cột trao đổi ion để loại bỏ hoàn toàn Ca2+, Mg2+, Fe3+, Ba2+ và Sr2+. Yêu cầu đặc biệt nghiêm ngặt với công nghệ màng trao đổi ion, tổng Ca2+ cộng Mg2+ phải dưới 20 ppb, tương đương 0,02 miligam mỗi lít. Nước muối đạt chuẩn được chứa trong bồn trung gian bằng thép không gỉ trước khi cấp liên tục vào cell điện phân.
Bước hai là điện phân. Dung dịch NaCl tinh khiết được cấp liên tục vào ngăn anode của cell điện phân. Dòng điện một chiều có cường độ từ 3 đến 5 kiloampe mỗi mét vuông, điện áp cell từ 2,8 đến 3,5 volt, phân tách NaCl thành NaOH tại cathode, khí Cl2 tại anode và khí H2 thoát ra. Nhiệt độ vận hành cell được duy trì ổn định ở 80 đến 90 độ C. Nhiệt độ cao hơn giúp giảm điện trở màng và tiết kiệm điện năng nhưng đồng thời làm tăng tốc độ hư hỏng và lão hóa màng.
Bước ba là xử lý sản phẩm phụ. Khí Cl2 thoát ra từ ngăn anode được làm khô bằng axit H2SO4 đặc, sau đó nén và hóa lỏng để bán thương mại. Giá bán Cl2 thường bù đắp từ 20 đến 35 phần trăm chi phí điện năng của toàn bộ quy trình. Một phần Cl2 được sử dụng nội bộ để sản xuất NaOCl hay nước Javen, HCl hoặc PVC. Khí H2 được thu hồi qua hệ thống làm sạch và dùng làm nhiên liệu đốt lò hơi thay thế dầu hoặc khí gas, hoặc làm nguyên liệu cho sản xuất H2O2 và amoniac.
Bước bốn là cô đặc NaOH. Dung dịch NaOH nồng độ 30 đến 35 phần trăm từ cathode được đưa qua hệ thống cô đặc chân không nhiều tầng, thường từ 3 đến 4 hiệu ứng, để đạt nồng độ 50 phần trăm. Hệ thống evaporator nhiều tầng tận dụng hơi thải của hiệu ứng trước làm nguồn nhiệt cho hiệu ứng sau, giảm từ 60 đến 70 phần trăm tiêu hao năng lượng so với cô đặc một tầng đơn giản. Riêng với công nghệ màng ngăn, bước này còn bao gồm tách NaCl kết tinh bằng thiết bị ly tâm hoặc lọc áp lực, làm tăng đáng kể chi phí vận hành và bảo trì.
Bước năm là làm nguội và lưu trữ. NaOH 50 phần trăm nóng khoảng 90 độ C sau khi cô đặc được làm nguội xuống còn 40 đến 50 độ C qua thiết bị trao đổi nhiệt dạng tấm trước khi bơm vào bồn chứa. Bồn chứa được làm bằng FRP cho dung tích nhỏ hoặc thép carbon hàn liên tục cho dung tích lớn. Nhiệt độ bồn phải duy trì trên 12 độ C bằng hệ thống gia nhiệt coil hơi hoặc điện trở vì nếu nhiệt độ xuống thấp hơn, NaOH sẽ kết tinh thành hydrate rắn gây tắc nghẽn đường ống, bơm và van không thể khắc phục nhanh.
Bước sáu là kiểm tra chất lượng và xuất hàng. Mỗi lô sản xuất được lấy mẫu phân tích các chỉ tiêu gồm hàm lượng NaOH bằng chuẩn độ acid-base, hàm lượng NaCl bằng chuẩn độ Mohr, hàm lượng Na2CO3 bằng chuẩn độ hai chỉ thị, và hàm lượng Fe bằng phương pháp AAS hoặc ICP-OES. Các chỉ tiêu này được đối chiếu theo tiêu chuẩn TCVN hoặc ASTM. Lộc Thiên cấp COA đầy đủ theo từng lô cho khách hàng nhà máy, giúp kỹ sư QA/QC kiểm tra đối chiếu ngay khi nhận hàng. NaOH 50 phần trăm được xuất bằng xe bồn inox hoặc FRP chuyên dụng đến các khu công nghiệp, mỗi xe chứa từ 20 đến 30 tấn.
Ứng Dụng NaOH Trong Các Quy Trình Sản Xuất Khác
Bản thân NaOH cũng là hóa chất đầu vào không thể thiếu cho nhiều quy trình sản xuất khác trong cùng cụm công nghiệp. Trong sản xuất NaOCl hay nước Javen, khí Cl2 thu hồi từ chính quá trình điện phân được sục vào dung dịch NaOH lạnh để tạo NaOCl, một hóa chất khử trùng nước cấp và xử lý nước thải quan trọng. Trong sản xuất Na3PO4 hay Trisodium Phosphate, NaOH phản ứng với H3PO4 qua ba nấc trung hòa để tạo TSP, một chất tẩy rửa công nghiệp và phụ gia thực phẩm. NaOH cũng được dùng để điều chỉnh độ bazơ của PAC, kiểm soát mức độ polymer hóa của nhôm và ảnh hưởng trực tiếp đến hiệu suất keo tụ trong xử lý nước.
Các nhà máy xi mạ, sản xuất thép và chế biến thực phẩm sử dụng NaOH 32 đến 50 phần trăm để trung hòa axit thải như H2SO4, HCl và HNO3 trước khi xả ra hệ thống xử lý nước thải tập trung. Trong ngành sản xuất giấy và bột giấy theo quy trình Kraft, NaOH là hóa chất nấu bột giấy chính giúp hòa tan lignin và giải phóng sợi cellulose khỏi cấu trúc gỗ. Mỗi tấn bột giấy tiêu thụ từ 200 đến 400 kg NaOH. Trong quy trình Bayer sản xuất alumina từ quặng bauxite, NaOH nồng độ cao hòa tan Al2O3 từ quặng ở nhiệt độ 150 đến 250 độ C để tạo sodium aluminate, bước đầu tiên của quy trình sản xuất nhôm kim loại.
Tiêu Chuẩn Chất Lượng NaOH Công Nghiệp
Chất lượng NaOH công nghiệp được đánh giá qua các chỉ tiêu chính theo TCVN và tiêu chuẩn của từng nhà sản xuất. Bảng dưới đây tổng hợp các chỉ tiêu điển hình cho hai loại NaOH 32 phần trăm và 50 phần trăm phổ biến trên thị trường.
| Chỉ tiêu | NaOH 32% | NaOH 50% | Phương pháp thử |
|---|---|---|---|
| Hàm lượng NaOH theo khối lượng | 32,0 cộng trừ 0,5 | 50,0 cộng trừ 0,5 | Chuẩn độ acid-base |
| NaCl phần trăm tối đa | 0,01 đến 0,05 | 0,01 đến 0,05 | Chuẩn độ Mohr |
| Na2CO3 phần trăm tối đa | 0,1 đến 0,3 | 0,2 đến 0,5 | Chuẩn độ hai chỉ thị |
| Fe ppm tối đa | 5 đến 10 | 5 đến 10 | AAS hoặc ICP-OES |
| Tỷ trọng ở 20 độ C | 1,348 | 1,52 | Tỷ trọng kế |
Dữ liệu COA thực tế từ Lộc Thiên ghi nhận NaOH 32 phần trăm có tỷ trọng 1,35 tương đương 1,348 đến 1,360 gram trên centimét khối ở 20 độ C, hàm lượng NaOH thực tế từ 32,0 đến 32,5 phần trăm, NaCl dưới 0,03 phần trăm và Fe dưới 10 ppm. NaOH 50 phần trăm có tỷ trọng 1,52 trong khoảng 1,515 đến 1,525 gram trên centimét khối, hàm lượng NaOH từ 49,5 đến 50,5 phần trăm, Na2CO3 dưới 0,3 phần trăm và Fe dưới 10 ppm. Hai thông số tỷ trọng này cho phép kỹ sư QA/QC kiểm tra nhanh chất lượng ngay khi nhận hàng bằng tỷ trọng kế thủy tinh, chỉ mất chưa đầy hai phút mà không cần hóa chất phân tích phức tạp.
Với khách hàng có yêu cầu nghiêm ngặt như ngành dược phẩm, thực phẩm, sợi nhân tạo và sản xuất chất bán dẫn, NaOH phải đạt hàm lượng kim loại nặng gồm Hg, As, Pb, Cd và Cr dưới ngưỡng quy định riêng của từng ngành. Mỗi lô hàng do Lộc Thiên cung cấp đều kèm COA và MSDS đầy đủ, giúp kỹ sư nhà máy đối chiếu trực tiếp với tiêu chuẩn nội bộ trước khi đưa vào sản xuất.
Kinh Tế Sản Xuất NaOH Và Giá Trị Sản Phẩm Phụ
Chi phí sản xuất NaOH phụ thuộc vào ba yếu tố chính: giá điện năng chiếm 40 đến 50 phần trăm tổng chi phí vận hành, giá muối NaCl chiếm 10 đến 15 phần trăm, và chi phí khấu hao thiết bị chiếm 15 đến 20 phần trăm. Với một nhà máy chlor-alkali công suất 200.000 tấn NaOH mỗi năm, tổng chi phí vận hành ước tính từ 60 đến 80 triệu USD tùy theo giá điện tại địa phương. Doanh thu từ sản phẩm phụ Cl2 và H2 đóng vai trò quan trọng trong cân đối tài chính của nhà máy.
Khí Cl2 chiếm khoảng 0,886 tấn cho mỗi tấn NaOH sản xuất ra và có giá bán dao động từ 200 đến 400 USD mỗi tấn tùy thị trường. Khí H2 chiếm khoảng 0,025 tấn cho mỗi tấn NaOH và có giá trị từ 1.000 đến 3.000 USD mỗi tấn nếu bán làm nhiên liệu sạch. Như vậy, tổng doanh thu từ sản phẩm phụ có thể bù đắp từ 25 đến 40 phần trăm chi phí sản xuất NaOH, giúp nhà máy chlor-alkali có biên lợi nhuận hấp dẫn ngay cả khi giá NaOH thị trường biến động. Đây là lý do các nhà máy chlor-alkali thường được xây dựng trong cụm công nghiệp tích hợp với các nhà máy tiêu thụ Cl2 như sản xuất PVC, HCl hoặc các dung môi clo hóa.
An Toàn Trong Sản Xuất Và Xử Lý NaOH
NaOH ở nồng độ 32 phần trăm và 50 phần trăm là hóa chất ăn da mạnh thuộc nhóm nguy hiểm, có thể gây bỏng sâu trên da và tổn thương mắt không hồi phục nếu tiếp xúc trực tiếp. Trong môi trường nhà máy sản xuất chlor-alkali, các biện pháp an toàn bắt buộc bao gồm: trang bị đồ bảo hộ chịu kiềm cho toàn bộ công nhân vận hành, lắp đặt vòi rửa mắt và vòi tắm khẩn cấp trong bán kính 10 mét từ khu vực chứa NaOH, và kiểm tra định kỳ hệ thống đường ống và bồn chứa bằng phương pháp đo độ dày siêu âm. Khi pha loãng NaOH đặc, tuyệt đối không được đổ nước vào NaOH mà phải cho từ từ NaOH vào nước và khuấy liên tục vì phản ứng tỏa nhiệt rất mạnh. Bồn chứa NaOH cần có hệ thống thông hơi chống áp suất và cảm biến báo rò rỉ tự động. Việc vận chuyển NaOH bằng xe bồn phải tuân thủ nghiêm ngặt quy chuẩn vận chuyển hóa chất nguy hiểm và có MSDS đi kèm mỗi chuyến hàng.
Case Study Ẩn Danh: Nhà Máy Chuyển Từ Mua NaOH 32% Sang Tự Sản Xuất Từ Xút Vảy
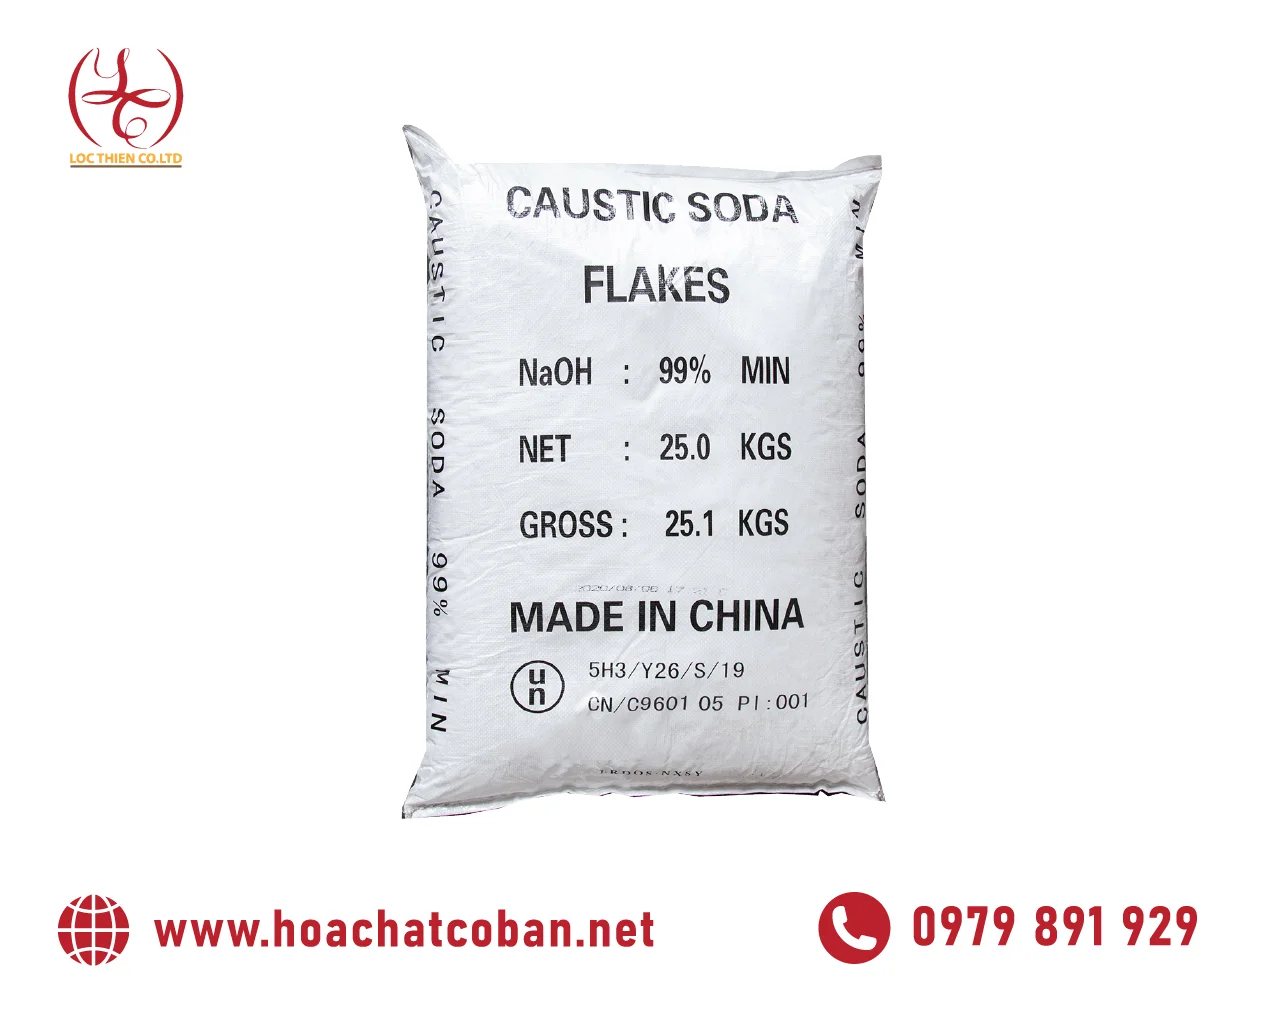
Một nhà máy sản xuất giấy tại Khu công nghiệp Nhơn Trạch, tỉnh Đồng Nai, ký hiệu NM-PG-2024, tiêu thụ khoảng 150 tấn NaOH 32 phần trăm mỗi tháng. Tổng chi phí hóa chất của nhà máy vào khoảng 1,2 tỷ đồng mỗi tháng, trong đó chi phí vận chuyển xe bồn và lưu trữ NaOH lỏng chiếm tới 12 phần trăm tổng chi phí nguyên liệu. Trước tình hình giá xăng dầu tăng cao làm đội chi phí vận chuyển, nhà máy quyết định chuyển sang mua xút vảy NaOH 99 phần trăm dạng rắn với CAS 1310-73-2 và tự pha chế tại chỗ.
Đầu tư ban đầu bao gồm một bồn pha chế 20 mét khối bằng inox 316L có gia nhiệt, một motor khuấy công suất 5,5 kW, một bơm định lượng 12 mét khối mỗi giờ và hai load cell cân khối lượng. Tổng vốn đầu tư khoảng 250 triệu đồng, thời gian lắp đặt 20 ngày và không làm gián đoạn sản xuất hiện tại. Công thức pha chuẩn được tính như sau: khối lượng nước cần bằng nồng độ xút vảy chia nồng độ đích trừ một, nhân với khối lượng xút vảy. Với xút vảy 99 phần trăm pha thành NaOH 32 phần trăm, tỷ lệ khối lượng xút vảy so với nước là 1 chia 2,1. Cụ thể, pha 100 kg xút vảy 99 phần trăm với 210 kg nước sạch sẽ thu được 310 kg dung dịch NaOH 32 phần trăm. Nhiệt pha loãng tỏa ra khoảng 520 kJ cho mỗi kg NaOH, vì vậy cần có jacket nước làm nguội để tránh hiện tượng sôi cục bộ.
Kết quả sau sáu tháng vận hành cho thấy nhà máy giảm được 35 phần trăm chi phí vận chuyển vì không còn chở nước trên xe bồn, tiết kiệm 18 phần trăm chi phí lưu kho vì xút vảy đóng bao 25 kg chỉ chiếm một phần ba diện tích so với bồn chứa NaOH lỏng, và giảm 5 phần trăm chi phí mua hàng vì giá xút vảy quy đổi theo NaOH nguyên chất thấp hơn. Thời gian hoàn vốn dự kiến là 10 tháng tính trên tổng đầu tư 250 triệu đồng cộng với chi phí vận hành bổ sung. Tuy nhiên, nhà máy gặp phải rủi ro xút vảy hút ẩm và đóng bánh trong bao vào mùa mưa từ tháng sáu đến tháng mười. Giải pháp là chuyển sang mua bao PE có lớp chống ẩm và lưu kho trên pallet kê cao trong phòng kín có hệ thống hút ẩm. Ngoài ra, nhân công pha chế cần được đào tạo an toàn kỹ lưỡng vì xút vảy ăn da rất mạnh, sau đó nhà máy chuyển sang hệ thống bơm định lượng tự động để giảm can thiệp thủ công.
Bài học tổng quát từ case study này là với nhà máy tiêu thụ trên 100 tấn NaOH 32 phần trăm mỗi tháng, đầu tư hệ thống pha xút vảy mang lại thời gian hoàn vốn từ 8 đến 12 tháng và tiết kiệm từ 15 đến 25 phần trăm chi phí hóa chất dài hạn. Với nhà máy nhỏ tiêu thụ dưới 30 tấn mỗi tháng, mua NaOH 32 phần trăm hoặc 50 phần trăm từ nhà cung cấp chuyên nghiệp vẫn là phương án tối ưu hơn do chi phí đầu tư và nhân công pha chế không đủ để bù đắp.
Lộc Thiên Nhà Cung Cấp NaOH Công Nghiệp Toàn Quốc
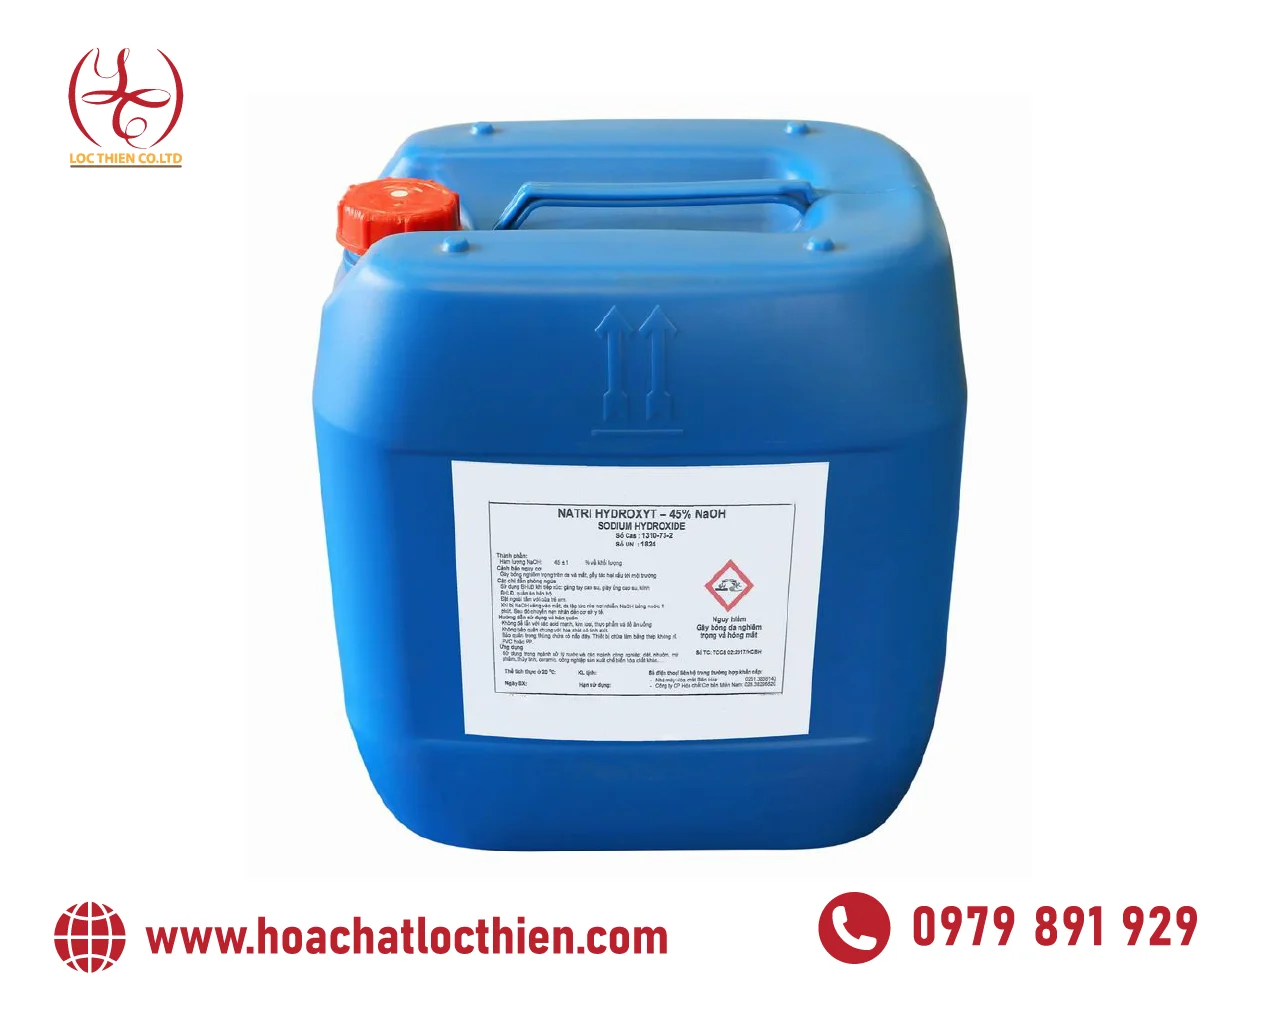
Lộc Thiên là nhà cung cấp NaOH công nghiệp uy tín tại Việt Nam với hệ thống sáu kho chứa trải dài từ Bắc vào Nam. NaOH 32 phần trăm và 50 phần trăm luôn có sẵn tại các kho Bình Dương, Đồng Nai, Long An, Hải Phòng và Bắc Ninh, giúp rút ngắn thời gian giao hàng xuống dưới 24 giờ cho hầu hết các khu công nghiệp trọng điểm. Đội xe gồm 20 xe bồn chuyên dụng với bồn inox và FRP đảm bảo vận chuyển NaOH lỏng an toàn, đúng quy chuẩn vận chuyển hóa chất nguy hiểm. Mỗi chuyến hàng đều kèm COA và MSDS đầy đủ, hỗ trợ kỹ sư QA/QC của nhà máy đối chiếu với tiêu chuẩn nội bộ trước khi đưa vào sản xuất. Ngoài ra, đội ngũ kỹ thuật của Lộc Thiên cung cấp dịch vụ tư vấn miễn phí về tính toán liều lượng, thiết kế hệ thống chứa và châm NaOH cho các trạm xử lý nước thải, lò hơi và dây chuyền sản xuất.
Câu Hỏi Thường Gặp
NaOH lỏng 32 phần trăm và 50 phần trăm nên chọn loại nào cho nhà máy?
NaOH 50 phần trăm tiết kiệm chi phí vận chuyển trên mỗi tấn NaOH nguyên chất và chiếm ít thể tích bồn chứa hơn. Một tấn NaOH 50 phần trăm chứa 500 kg NaOH nguyên chất so với chỉ 320 kg trong một tấn NaOH 32 phần trăm. Tuy nhiên, NaOH 50 phần trăm dễ kết tinh khi nhiệt độ xuống dưới 12 độ C, cần bồn chứa có gia nhiệt hoặc cách nhiệt. Nhà máy phía Bắc thường chọn NaOH 32 phần trăm để tránh rủi ro kết tinh vào mùa đông. Tham khảo ý kiến kỹ thuật của Lộc Thiên để chọn loại phù hợp với điều kiện vận hành thực tế của nhà máy.
Sự khác biệt giữa NaOH sản xuất từ màng trao đổi ion và màng ngăn là gì?
NaOH từ màng trao đổi ion có NaCl dư dưới 50 ppm, trong khi màng ngăn cho sản phẩm chứa khoảng một phần trăm NaCl. Với hầu hết các ứng dụng công nghiệp như xử lý nước, sản xuất giấy và dệt nhuộm, cả hai loại đều đạt yêu cầu kỹ thuật. Các ứng dụng đặc biệt như sản xuất sợi viscose hoặc tổng hợp hóa chất tinh khiết bắt buộc phải dùng NaOH từ màng trao đổi ion. Ngoài ra, NaOH màng ion thường có giá cao hơn từ 5 đến 10 phần trăm do chi phí đầu tư và vận hành lớn hơn.
Tại sao NaOH 50 phần trăm cần giữ ấm trong quá trình lưu trữ?
NaOH 50 phần trăm có điểm kết tinh khoảng 12,3 độ C theo dữ liệu nhiệt động học. Khi nhiệt độ xuống thấp hơn, NaOH bắt đầu kết tinh thành hydrate rắn gây tắc đường ống, bơm và van không thể khắc phục nhanh. Bồn chứa cần được cách nhiệt bằng bông khoáng dày từ 50 đến 100 mm hoặc lắp hệ thống gia nhiệt bằng coil hơi hoặc điện trở để duy trì nhiệt độ 20 đến 30 độ C. Đây là vấn đề đặc biệt quan trọng đối với các nhà máy miền Bắc từ tháng 11 đến tháng 3. Đây cũng là lý do chính khiến nhiều nhà máy chọn NaOH 32 phần trăm có điểm kết tinh âm 30 độ C thay vì NaOH 50 phần trăm.
Có thể pha loãng NaOH 50 phần trăm thành 32 phần trăm tại nhà máy không?
Có thể thực hiện được. Công thức pha chuẩn là pha 100 kg NaOH 50 phần trăm với 56,25 kg nước sạch sẽ thu được 156,25 kg NaOH 32 phần trăm. Quy trình pha loãng tỏa nhiệt rất mạnh, khoảng 390 kJ cho mỗi kg NaOH, vì vậy phải luôn thêm từ từ NaOH vào nước, tuyệt đối không làm ngược lại. Cần khuấy liên tục và dùng bồn inox 316 chịu nhiệt vì nhiệt độ dung dịch có thể tăng lên 80 đến 90 độ C trong quá trình pha. Nếu nhà máy có sẵn hệ thống pha chế với jacket làm nguội, mua NaOH 50 phần trăm giúp tiết kiệm từ 15 đến 20 phần trăm chi phí vận chuyển so với NaOH 32 phần trăm.
Công nghệ chlor-alkali nào đang chiếm ưu thế trên thế giới?
Tính đến năm 2025, công nghệ màng trao đổi ion chiếm hơn 75 phần trăm sản lượng NaOH toàn cầu. Công nghệ màng ngăn chiếm khoảng 15 phần trăm, chủ yếu tồn tại ở các nhà máy cũ tại Trung Quốc, Ấn Độ và Đông Nam Á. Công nghệ thủy ngân chỉ còn dưới 5 phần trăm và đang giảm nhanh theo lộ trình của Công ước Minamata, dự kiến gần như biến mất hoàn toàn sau năm 2035.
Làm thế nào để kiểm tra nhanh NaOH 32 phần trăm khi nhận hàng?
Có ba cách kiểm tra tại chỗ không cần phòng thí nghiệm. Cách thứ nhất là đo tỷ trọng bằng tỷ trọng kế thủy tinh. NaOH 32 phần trăm chuẩn phải đạt 1,350 gram trên centimét khối ở 20 độ C, nếu dưới 1,340 là đã bị pha loãng. Cách thứ hai là kiểm tra màu sắc. NaOH lỏng tinh khiết hoàn toàn không màu, nếu hơi vàng nhạt là dấu hiệu nhiễm Fe, nếu màu nâu sẫm là nhiễm tạp chất hữu cơ. Cách thứ ba là thử cảm giác qua găng tay, NaOH 32 phần trăm có cảm giác trơn nhờn đặc trưng, nếu loãng quá sẽ có cảm giác như nước thông thường.
Lộc Thiên giao NaOH cho những khu vực nào?
Lộc Thiên giao NaOH 32 phần trăm và 50 phần trăm đến toàn bộ các khu công nghiệp tại Bình Dương, Đồng Nai, Thành phố Hồ Chí Minh, Long An, Bà Rịa-Vũng Tàu, Hải Phòng, Bắc Ninh và Hưng Yên. Đội 20 xe bồn chuyên dụng đảm bảo giao hàng trong vòng 24 giờ cho các đơn hàng nội vùng và hẹn lịch giao cố định hàng tuần cho các nhà máy tại khu vực phía Bắc.
Nhận Báo Giá NaOH 32 Phần Trăm Và 50 Phần Trăm
Hotline 0979 891 929 nhận báo giá trong 15 phút, kèm COA mẫu và lịch giao hàng dự kiến. NaOH lỏng được báo giá theo VNĐ mỗi kg hoặc VNĐ mỗi tấn tùy theo sản lượng tiêu thụ hằng tháng của nhà máy. Gửi yêu cầu qua hotline hoặc email, kỹ thuật Lộc Thiên sẽ tư vấn loại NaOH và phương thức giao hàng phù hợp nhất với điều kiện sản xuất thực tế của từng nhà máy.
CÔNG TY TNHH ĐẦU TƯ PHÁT TRIỂN LỘC THIÊN — MST 0313650856 Địa chỉ: Lô B1-4, Đường số 3, KCN Tân Đông Hiệp B, TP. Hồ Chí Minh Điện thoại: 0979 891 929 Website: hoachatlocthien.com
Hóa Chất Lộc Thiên (MST 0313650856) — đội ngũ kỹ thuật do KTV Phan Cẩm Thùy & Võ Thị Như Hòa phụ trách, 6 kho toàn quốc, xe bồn 5–30 tấn. Gọi 0979 891 929 để được tư vấn và báo giá.