热镀锌生产工艺标准:盐酸酸洗除锈与氯化铵(NH₄Cl)助镀剂配方优化
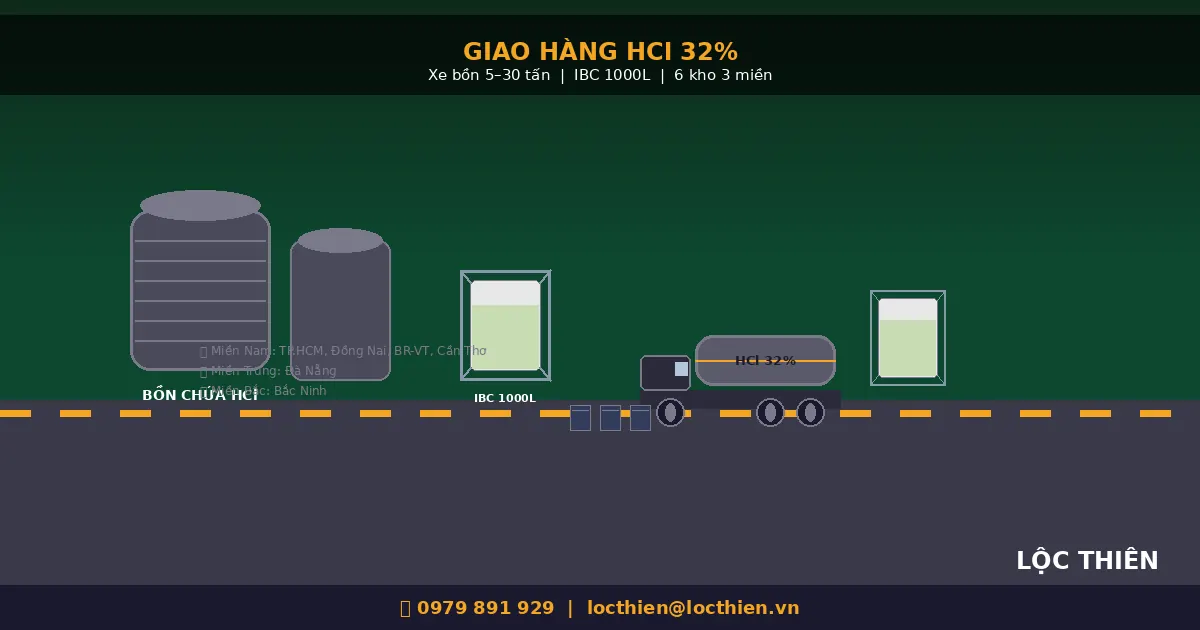
热浸镀锌(Hot-Dip Galvanizing - HDG)工业技术严格遵循 ASTM A123 及 ISO 1461 国际防腐标准,其涂层合金层致密性取决于前处理化学反应的精准配合:由 5–30吨 专用化工槽车运输的 32% 工业盐酸(HCl) 快速剥离工件表面氧化皮,并配合 乐天化学原装高纯 99.5% 氯化铵助镀剂(NH₄Cl, 25kg双层PE防潮袋,严禁槽车散装) 构建微观活性保护膜。精确控制酸洗游离酸浓度与亚铁离子溶出量(Fe²⁺ ≤ 120 g/L),维持助镀槽 ZnCl₂:NH₄Cl 共晶比例,能有效阻绝钢材二次返锈,将锌锅底渣(Dross)与表面锌灰(Skimmings)减少 55–65%,确保工件获得极其优异的附着力与耐候寿命。技术咨询 15分钟内提供外贸报价单。热线: 0979 891 929。
1. 热镀锌前处理化学工艺流程与控制要点
| 工序步骤 | 核心化学药剂 | 乐天供货规格(SSOT) | 关键控制工艺指标 |
|---|---|---|---|
| 1. 碱性脱脂 | 32% 液体烧碱 / 99% 片碱 | 5–30吨 槽车 / 25kg 复合袋 | 彻底皂化清除加工油污与防锈油脂 |
| 2. 盐酸酸洗 | 工业 32% 盐酸(HCl) | 5–30吨 专用化工槽车 | 游离酸 12–16%, Fe²⁺ ≤ 120 g/L, 防氢脆 |
| 3. 逆流漂洗 | 二级溢流工业清水 | 连续管道供应 | 漂洗水 pH ≥ 4.5,严禁铁离子带入助镀槽 |
| 4. 溶剂助镀 | 高纯 99.5% 氯化铵 + 氯化锌 | 25kg 防潮袋(严禁槽车) | 比重 1.15–1.20, 温度 60–70°C, pH 4.0–4.8 |
| 5. 预热烘干 | 热风循环 120–140°C | 余热循环利用 | 烘干游离水分,彻底防止入锅爆锌飞溅 |
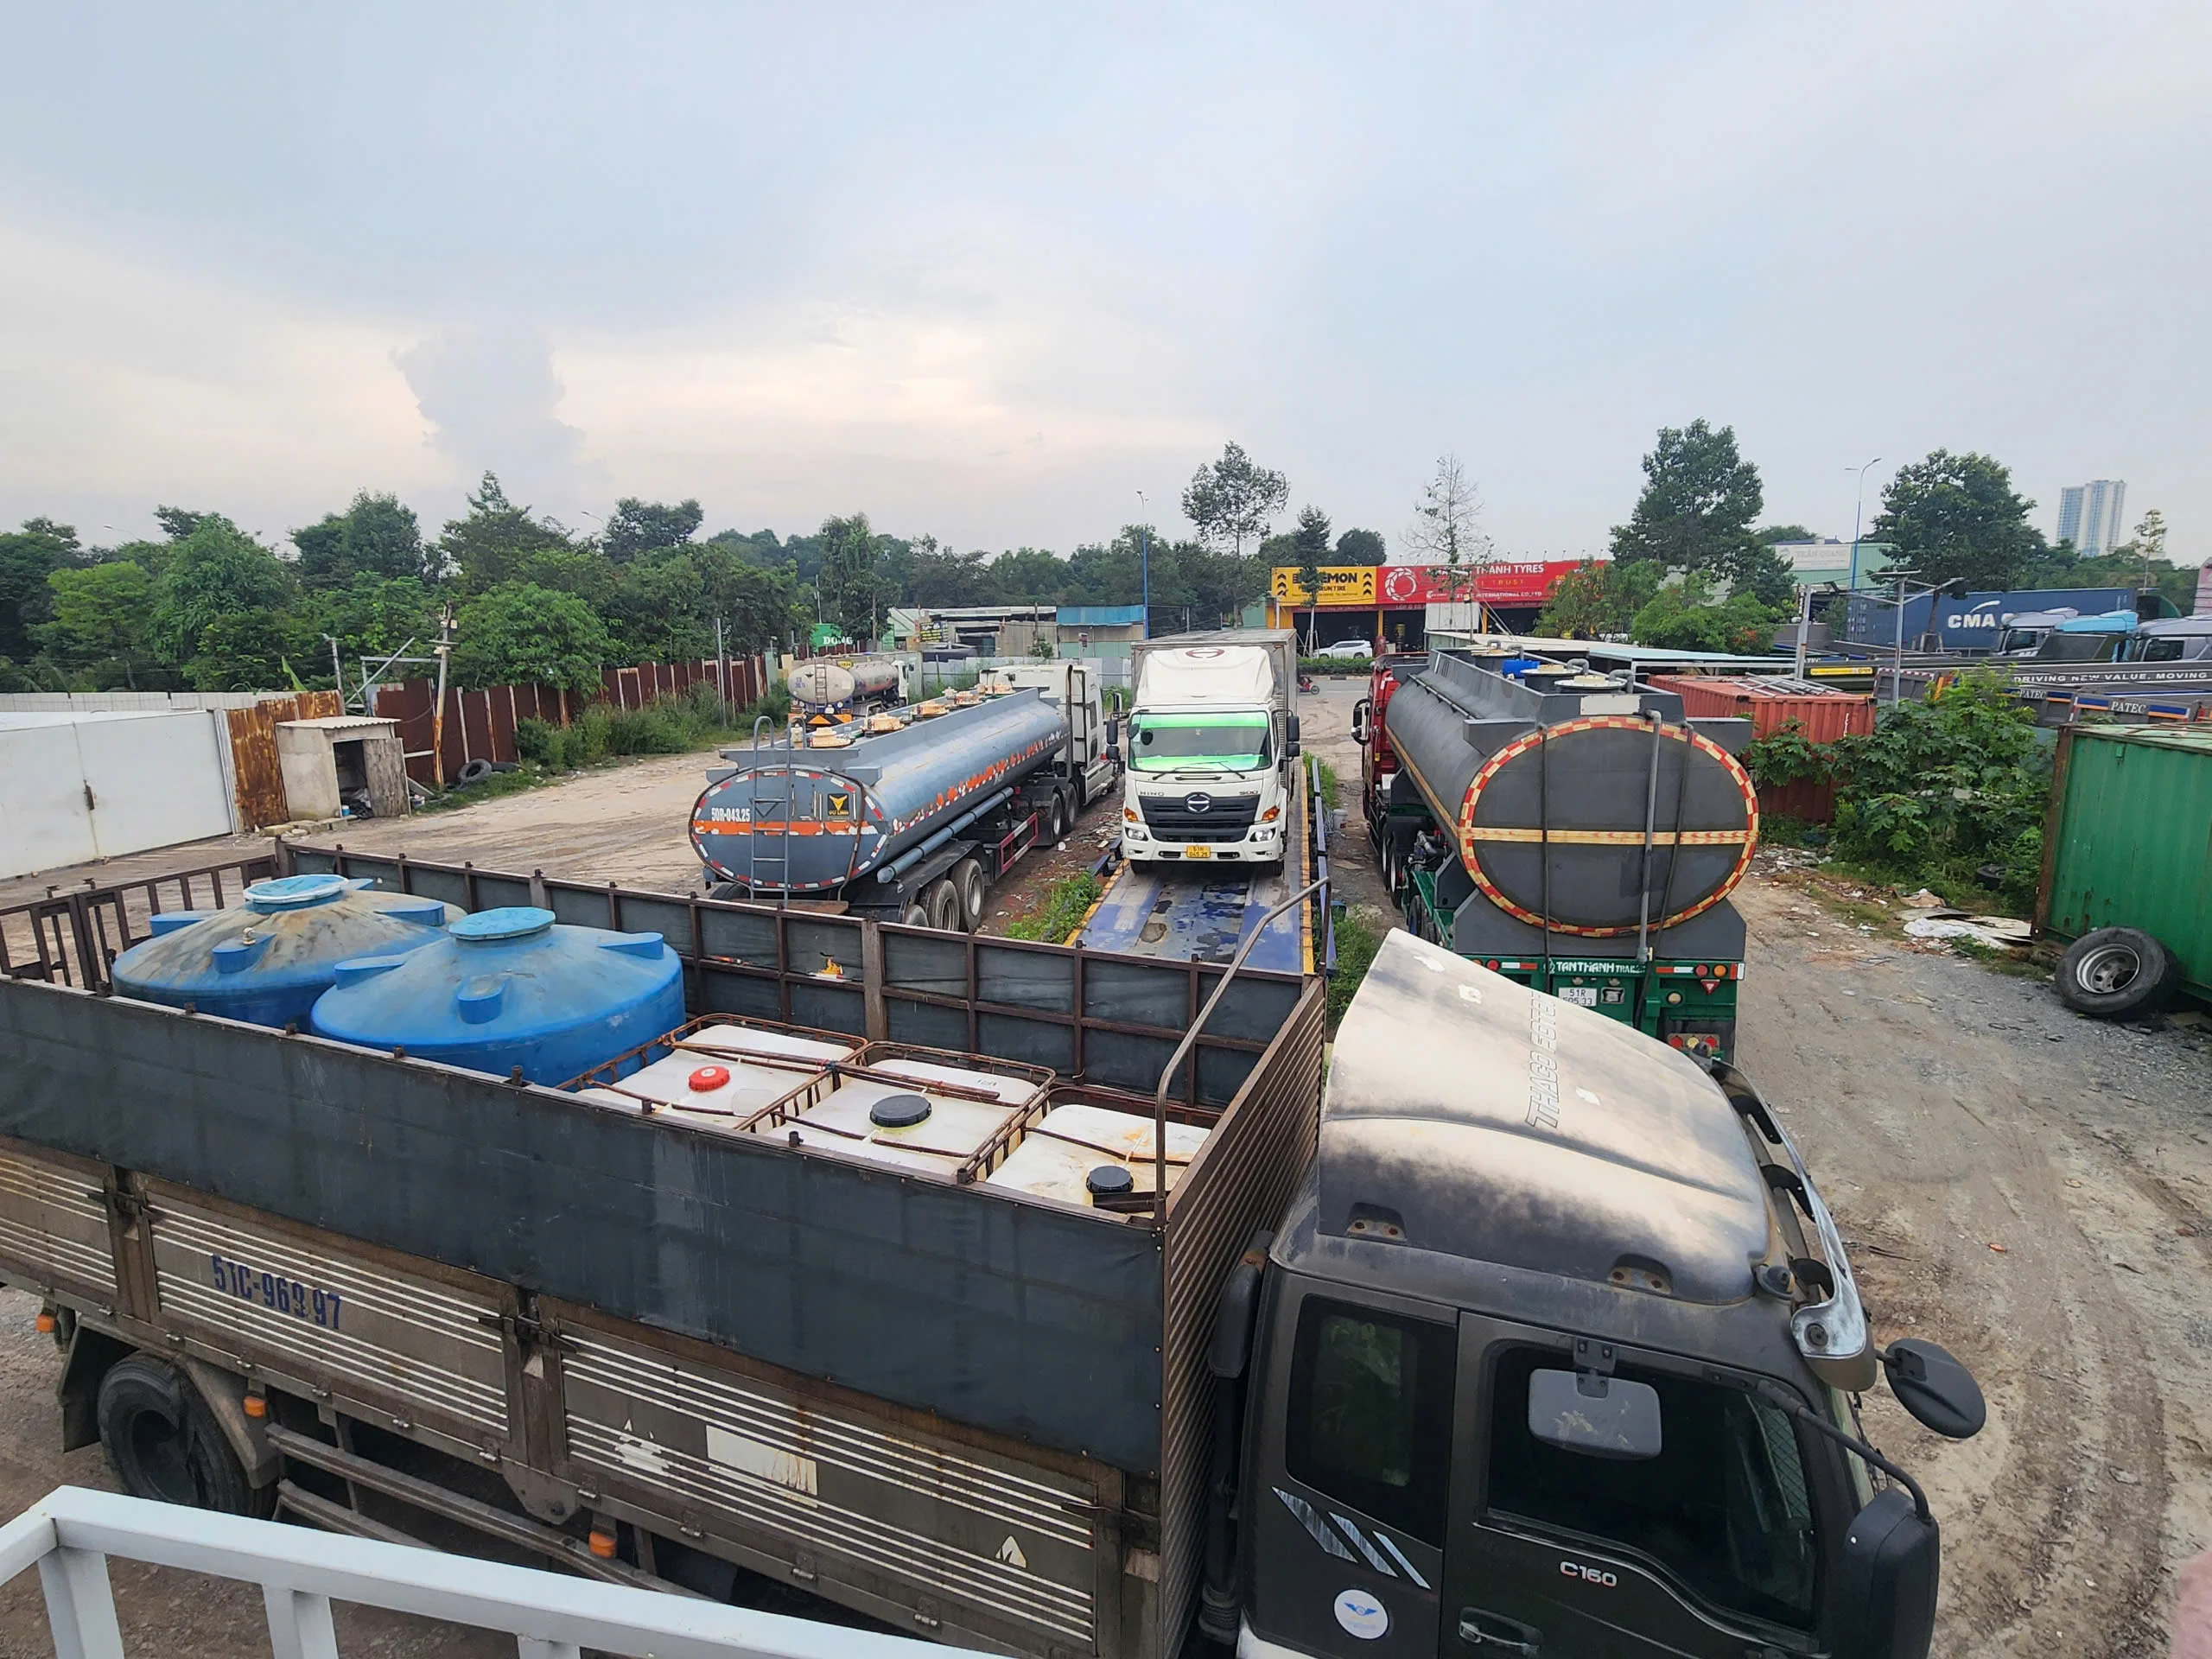
2. 盐酸酸洗机理与铁离子带入锌锅控制
盐酸快速溶解钢铁表面氧化铁皮反应式:
当酸洗液中亚铁离子浓度超过 120 g/L 时,漂洗难度激增。微量带入锌锅的铁与高温锌液剧烈反应生成脆性底渣(Fe + 13Zn → FeZn₁₃),每带入 1 公斤杂质铁将白白损耗 25–30 公斤特纯精锌。乐天化学 5–30吨槽车供应高纯 32% 盐酸,确保钢铁基体安全并大幅度遏制氢脆。
3. 氯化铵(NH₄Cl)助镀机理与锌渣控制
工件浸入450°C熔融锌液瞬间,氯化铵剧烈热解:
新生状态的气态 HCl 瞬间剥离微观氧化铁皮,氨气(NH₃)逸出形成保护气幕,促使熔融纯锌液在钢铁基体上迅速铺展润湿,依次生成致密的铁锌合金层(Gamma, Delta, Zeta)及纯锌表层(Eta)。乐天化学提供的 99.5% 镀锌级氯化铵,铁含量 ≤ 10 ppm,彻底消除额外带铁引发的底渣问题。
4. 乐天化学 99.5% 镀锌级氯化铵技术指标
| 检测项目 | 乐天化学 99.5% 氯化铵 | 普通市售工业级 | 镀锌质量影响 |
|---|---|---|---|
| 主含量 (NH₄Cl) | ≥ 99.5% | 97.0 - 98.5% | 活化分解彻底,极少表面锌灰 |
| 水分含量 | ≤ 0.4% | 1.2 - 2.5% | 结晶干爽,不结块,瞬时完全溶解 |
| 铁含量 (Fe) | ≤ 10 ppm | 50 - 150 ppm | 阻绝外源铁污染锌锅底渣 |
| 包装规格 | 25kg 双层PE内衬防潮袋(严禁槽车) | 普通单层袋 | 保质期超过12个月不吸潮结块 |
5. B2B 实战案例:海防亭武工业区月产 1,800 吨钢结构热镀锌厂
高压输电铁塔与高强度紧固件镀锌优化成效
- 原生产痛点: 漏镀、麻点率高达 8.5%,每月底渣产出超过 14 吨,锌锭消耗偏高。
- 乐天技术方案:
- 全面切换为乐天 32% 工业盐酸(5–30吨槽车),设立比重在线联锁报警,严格控制亚铁离子在 110 g/L 以下。
- 采用乐天 99.5% 高纯氯化铵(25kg袋装),助镀配比恒定为 ZnCl₂:NH₄Cl = 1:2.8。
- 60天运行数据:
- 表面不良率从 8.5% 骤降至 0.8% 以下,完全符合 ASTM A123。
- 锌锅底渣由每月 14 吨降至 4.8 吨 (削减 65.7%)。
- 月度综合节约成本: 超过 4.2 亿越南盾/月。
6. 常见技术问答 (FAQ)
盐酸酸洗槽何时必须彻底清槽更换?
工业标准建议当亚铁离子 Fe²⁺ 超过 120 g/L 且游离酸降至 5% 以下时清槽。过度老化酸槽将导致除锈效率下降3倍并大量增加锌渣。
氯化铵助镀剂可以使用槽车送货吗?
绝对禁止。氯化铵为白色晶体易吸潮,乐天化学坚持采用 25kg 优质防潮密封袋配合托盘打包,确保晶体百分之百干爽。
6. 助镀槽热动力学控制与锌液飞溅消除机理
将助镀槽温度精确维持在 65°C – 75°C 可大幅降低复盐粘度,增强对工件复杂焊缝的渗透润湿性。工件带热烘干(100–120°C)可杜绝微量水分进入 450°C 熔融锌锅引发的剧烈放炮飞溅事故。
入锌瞬间,氯化铵 NH₄Cl 瞬间热分解升华,释放出微区高活性 HCl 烟雾,毫秒级清除残留微观铁氧化物,实现无漏镀、无黑斑的高质量热浸镀锌层。工程师可使用乐天化学在线投加量计算工具精确计算助镀盐补充量。查阅乐天全线电镀与金属表面处理化学品名录了解更多配套助剂。
⚡ 索取热镀锌全套化工原料技术方案与外贸报价 (15分钟响应)
越南乐天化学常年直发 32% 盐酸槽车与 25kg 高纯氯化铵现货,附带权威出厂 COA 检验单。
- 技术服务专线: 0979 891 929
- 企业官方邮箱: [email protected]
- 微信直通服务: 点击直达乐天化学微信 1:1 采购通道