용융아연도금(HDG) 기술 공정: 염산 산세 제어 및 염화암모늄 (NH₄Cl) 플럭스 최적화 — 록티엔 화학
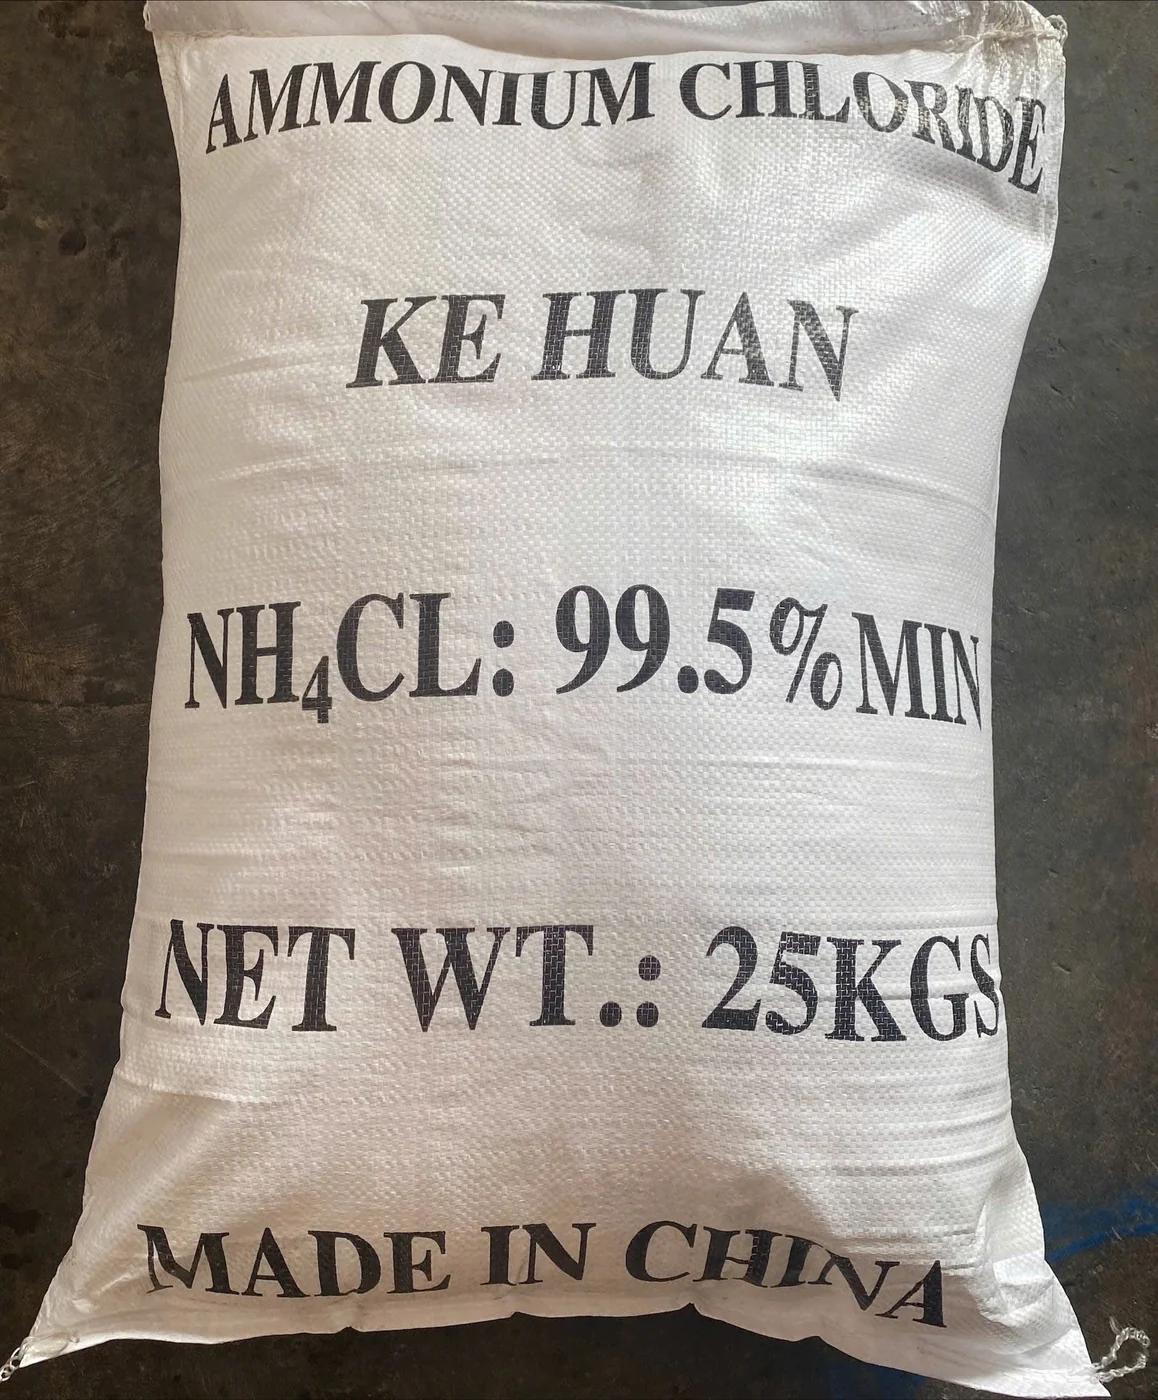
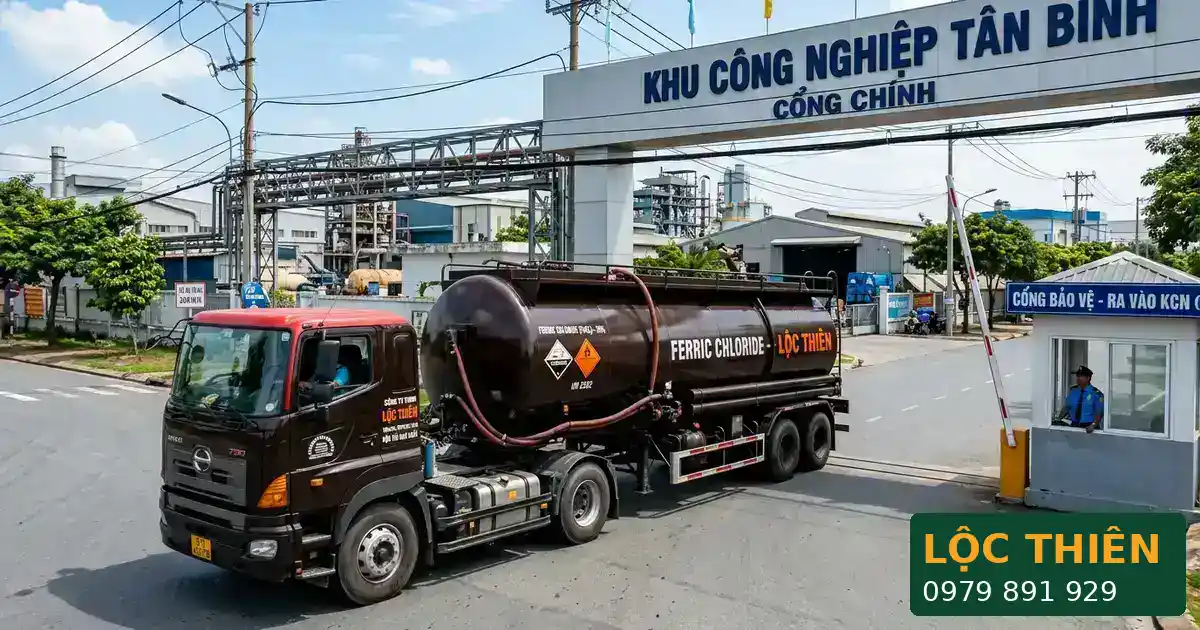
핵심 기술 및 구매 요약: ASTM A123/A123M 및 ISO 1461 국제 규격을 준수하는 용융아연도금(Hot-Dip Galvanizing — HDG) 공정은 공업용 32% 합성 염산(5–30톤 전용 탱크로리 운송)을 이용한 산세 탈스케일 공정과 고순도 99.5% 염화암모늄(NH4Cl, 25kg 이중 방습 포대) 기반의 ZnCl2–NH4Cl 복염 플럭스 활성화 공정의 정밀한 화학적 조화에 의해 결정됩니다. 플럭스조의 보메 비중을 12–18 °Bé(비중 1.09–1.14 g/cm3), pH 4.2–5.0, 온도 60–70 °C 및 용존 2가 철 이온(Fe2+) 농도를 1.0 g/L 미만으로 유지하면 445–455 °C 용융아연 침적 전 2차 재산화를 완벽히 차단하고, 아연 가마 바닥 드로스(Bottom Dross) 발생량을 55%–65% 감축하며 치밀한 Fe–Zn 합금층 형성을 보장합니다. 베트남에서 록티엔 화학(사업자번호: 0313650856)은 바리아붕따우, 동나이, 빈즈엉, 다낭, 껀터, 박닌 등 6개 산업단지 거점 창고와 5–30톤 전용 탱크로리 차량단을 통해 로트별 COA 및 16개 항목 GHS MSDS와 함께 산업용 화학물질을 대량 공급합니다 — 핫라인 0979 891 929 (15분 내 기술 견적 회신).
목차
국제 표준 규격인 ASTM A123/A123M 및 ISO 1461을 충족하는 용융아연도금(Hot-Dip Galvanizing — HDG) 엔지니어링의 핵심은 전처리 라인에서 공업용 32% 합성 염산 HCl(전용 5–30톤 방부식 탱크로리 공급)을 이용한 산세 탈스케일 공정과 고순도 플럭스 염인 99.5% 염화암모늄 NH₄Cl(25 kg 이중 방습 포대) 기반의 표면 활성화 공정을 정밀하게 동기화하는 것입니다. ZnCl₂–NH₄Cl 복염 플럭스조를 보메 비중 12 – 18 °Bé(1.09 – 1.14 g/cm³), pH = 4.2 – 5.0, 운전 온도 60 – 70 °C 및 용존 2가 철 이온 Fe²⁺ < 1.0 g/L로 엄격히 관리하면 침적 전 2차 재산화를 차단하고, 아연 가마 바닥 드로스(Bottom Dross) 발생량을 55% – 65% 절감하며 균일하고 치밀한 Fe–Zn 금속간 합금층 성장을 구현할 수 있습니다. 베트남의 산업용 대량 상업 공급사인 록티엔 화학(Loc Thien Chemical)은 모든 출하 로트에 Batch COA를 동봉하며 핫라인 0979 891 929를 통해 15분 이내에 기술 견적을 회신합니다.
1. ASTM A123 / ISO 1461 기준 표준 용융아연도금 7단계 연속 공정 아키텍처
송전 철탑, 통신탑, 고속도로 가드레일, 건축용 H형강 및 고장력 태양광 구조물 볼트를 도금하는 현대식 건식 용융아연도금(Dry Process HDG) 라인에서 용융아연과 철강 모재 간의 야금학적 결합 강도는 아연 가마 침적 전 7단계 연속 전처리 및 침적 공정에서 확보되는 계면 화학적 청정도에 의해 결정됩니다.
| 공정 단계 | 핵심 화학 약품 및 처리 매체 | SSOT 표준 공급 포장 규격 | 목표 엔지니어링 제어 파라미터 |
|---|---|---|---|
1. 알칼리 탈지 (Degreasing) | 32% 액상 가성소다 NaOH / 99% 가성소다 플레이크 NaOH + 유화 계면활성제 | 5–30톤 탱크로리 / 25 kg 포대 | 알칼리 농도 5% – 8% w/w, 액온 65 – 80 °C, 냉간 압연유 및 기계 가공 그리스 100% 비누화 유화 제거. |
2. 염산 산세 (Acid Pickling) | 공업용 32% 합성 염산 HCl + Hexamine(헥사민) 유기 부식억제제 | 5–30톤 전용 탱크로리 (FRP/고무라이닝) | 유리 HCl 농도 12% – 16% w/w, 용존 Fe²⁺ ≤ 110 – 120 g/L, 상온 20 – 35 °C, 침적 시간 15 – 35분. |
3. 2단 역류 수세 (Rinsing) | 공업용 청정수 2단 캐스케이드 오버플로우 역류 수세 | 연속 오버플로우 배관 급수 설비 | 최종 수세조 pH ≥ 4.5, 잔류 철 이온 Fe²⁺ < 0.5 g/L 유지로 산 및 철염의 플럭스조 유입 차단. |
4. 복염 플럭스 (Pre-Fluxing) | 99.5% 염화암모늄 NH₄Cl + 염화아연(ZnCl₂) 복염 배합 | 25 kg 이중 PP/PE 방습 포대 (탱크로리 금지) | 총 염 농도 250 – 350 g/L (12 – 18 °Bé / 비중 1.09 – 1.14 g/cm³), pH = 4.2 – 5.0, 온도 60 – 70 °C, Fe²⁺ < 1.0 g/L. |
5. 예열 건조 (Pre-Drying) | 아연 가마 연도 폐열을 회수한 열풍 순환 시스템 | 강제 대류식 열풍 건조 터널 오븐 | 열풍 온도 100 – 120 °C (피도금물 표면 온도 < 140 °C), 자유 수분 완전 증발로 용융아연 비산 폭발 방지. |
6. 용융아연 침적 (Dipping) | 초고순도 아연 잉곳 SHG (Zn ≥ 99.995%) + Ni/Al 마스터 합금 | 표준 파렛트 번들 아연 괴 | 아연 가마 온도 445 – 455 °C, 경사 침적을 통한 신속한 공기 배출, 인양 속도 1.2 – 1.5 m/min 정밀 제어. |
7. 수냉 및 부동태화 (Quenching) | 탈이온 냉각수조 또는 비크롬/3가 크롬 Cr³⁺ 폴리머 부동태화액 | 표준 드럼 / IBC 탱크 | 피도금물 온도를 < 60 °C로 급속 냉각, 습윤 보관 중 백청(White Rust — Zn(OH)₂) 발생 억제 보호막 형성. |

2. 32% 염산 산세 반응 동역학, 수소취성 제어 및 철 이온 혼입(Iron Drag-Out) 차단 메커니즘
열간 압연된 철골 구조물 표면에는 세 가지 산화 상태를 갖는 밀스케일(Mill Scale) 층이 형성되어 있습니다: 최외곽의 적철석 상 제2산화철(Fe₂O₃), 중간의 자철석 상 사산화삼철(Fe₃O₄), 그리고 철 모재에 인접한 내부의 우스타이트 상 산화제일철(FeO)입니다. 작업 농도 12% – 16% w/w로 조제된 공업용 합성 염산 HCl 수용액은 별도의 증기 가열 없이도 작업장 상온(20 – 35 °C)에서 이러한 산화철 스케일을 신속하게 용해합니다:
- 3층 산화철 밀스케일의 화학적 산 용해 반응식:
Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂OFe₃O₄ + 8HCl → 2FeCl₃ + FeCl₂ + 4H₂OFeO + 2HCl → FeCl₂ + H₂O - 계면 3가 철 환원 반응 및 강재 모재 과산세 수소 가스 발생 반응:
2FeCl₃ + Fe (철강 모재) → 3FeCl₂Fe (철강 모재) + 2HCl → FeCl₂ + H₂↑
산세 공정에서 HCl 산세조의 화학 평형을 엄격하게 관리하지 못할 경우 도금 공장은 3대 치명적 품질 및 원가 리스크에 직면하게 됩니다:
- 모재 과산세(
Over-pickling) 및 고장력강 수소취성(Hydrogen Embrittlement): 유리HCl농도가 과도한 상태에서 유기 산세 부식억제제(0.2% – 0.3% Hexamine헥사민 또는 이미다졸린 유도체)가 결핍되면 염산이 철강 모재를 직접 공격하여 표면을 깊게 거칠게 만듭니다(이는 아연 침적 시Fe–Zn합금상의 이상 과성장을 유발하여 도금층을 두껍고 칙칙한 회색 취성 피막으로 변질시킵니다). 동시에 발생한 원자상 수소(H•)가 강재 결정립계로 침투하여Grade 8.8,10.9고장력 볼트 및 인장 구조재에 치명적인 지연 취성 파괴를 일으킵니다. - 아연 가마 바닥 드로스의
1:25배증 법칙(1 kg Fe → 25–28 kg Dross): 산세조 내 용존 2가 철(Fe²⁺) 농도가120 g/L를 초과하면 용액 점도가 급증하여 고농도FeCl₂액막이 철골 표면에 달라붙은 채 수세조를 거쳐 플럭스조로 유입됩니다.450 °C용융아연 가마로 끌려 들어간 철 원소(Fe)1 kg은 용융 아연과 화학양론적으로 반응(Fe + 13Zn → FeZn₁₃↓)하여25 – 28 kg의 경질 바닥 드로스(Bottom Dross, 약94% Zn및6% Fe함유)를 생성하며 가마 바닥에 침전되어 고가의SHG순수 아연 잉곳을 막대하게 소모시킵니다. - 클라인가른(Kleingarn) 산세 곡선 관리: 현장 실험실은 매 교대조마다 산세액 비중을 측정하고 유리 산 및
Fe²⁺농도를 적정해야 합니다(신액 비중은1.08 g/cm³이며Fe²⁺가110 – 120 g/L에 도달하면 비중이1.24 – 1.26 g/cm³로 상승합니다).Fe²⁺가110 – 120 g/L에 도달하고 유리HCl이< 4% – 5%로 저하되면 즉시 산세액을 교체하거나 회수 재생해야 합니다.
3. ZnCl₂–NH₄Cl 복염 플럭스조 물리화학적 메커니즘 및 4대 Fe–Zn 합금상 성장 동역학
염산 산세와 수세를 마친 직후의 활성 철강 표면은 극도로 불안정하여 고온다습한 공장 공기 중에 수 분만 노출되어도 수화 산화철 피막인 황색 부유 녹(Flash Rust — FeOOH / Fe₂O₃·nH₂O)이 재형성됩니다. 염화아연(ZnCl₂)과 99.5% 염화암모늄 NH₄Cl (Sal Ammoniac)을 정밀 배합한 플럭스조(Flux Bath)는 용융아연의 완벽한 야금학적 젖음(Wetting)을 결정짓는 핵심 계면 촉매 역할을 수행합니다.
가온된 수용액 내에서 두 단순 염화물 염은 배위 착물 반응을 통해 낮은 공정 융점(180 – 230 °C)과 균일한 결정 피막 형성능을 지닌 이원 복염 디암민아연 디클로라이드(ZnCl₂·2NH₄Cl 또는 [Zn(NH₃)₂]Cl₂) 및 삼원 복염 트리암민아연 디클로라이드(ZnCl₂·3NH₄Cl)를 형성합니다. 건조된 복염 결정 피막으로 코팅된 예열 철골 구조물이 445 – 455 °C 용융아연 가마에 침적되는 순간 즉각적인 열화학적 승화 및 탈산 반응이 진행됩니다:
- 반응 1 —
337.8 °C이상에서 열분해 승화 및 고활성 발생기 기체HCl방출:NH₄Cl (고체 결정) ──[337.8 °C]──> NH₃↑ (암모니아 기체) + HCl↑ (고활성 발생기 염화수소 기체)ZnCl₂·2NH₄Cl ──[Δt: 450 °C]──> ZnCl₂ (용융 염막) + 2NH₃↑ + 2HCl↑ - 반응 2 — 밀리초(ms) 단위의 미세 철 산화물 및 아연 탕면 산화막 제거:
FeO (건조 중 생성된 미세 산화제일철) + 2HCl↑ → FeCl₂ + H₂O↑ZnO (아연 가마 탕면 산화아연 피막) + 2NH₄Cl → ZnCl₂·2NH₃ + H₂O↑
철강과 용융아연이 맞닿는 메니스커스 계면에서 방출된 발생기 기체 HCl은 수 밀리초 이내에 잔류 미세 산화철(FeO)과 산화아연(ZnO)을 완전히 제거하며, 동시에 방출되는 암모니아(NH₃) 가스는 국부적인 환원성 보호 가스층을 형성하여 용융아연의 표면장력을 낮춥니다. 그 결과 용융아연이 청정한 알파-철(α-Fe) 결정 격자 표면에 완벽하게 젖어들어 상호 확산하면서 4단계의 치밀한 Fe–Zn 금속간 합금층을 순차적으로 성장시킵니다:
- 감마상 (
Γ Phase — Fe₃Zn₁₀): 철강 모재 바로 위에 밀착 형성되며 철 함량21% – 28% Fe, 두께1 – 3 µm, 미소 비커스 경도~280 HV를 지닙니다. - 델타상 (
δ₁ Phase — FeZn₇): 철 함량7.0% – 11.5% Fe, 치밀한 주상정 결정 구조를 가지며 미소 경도240 – 270 HV로 도금층의 내마모성과 기계적 충격 저항성을 담당합니다. - 제타상 (
ζ Phase — FeZn₁₃): 철 함량5.8% – 6.7% Fe, 침상 결정이 얽힌 연성 완충 구조로 미소 경도는~180 HV입니다. - 에타상 (
η Phase — Pure Zinc): 최외곽 순수 아연 응고층(~100% Zn,Fe < 0.03%), 경도70 HV로 미려한 은백색 금속 광택을 부여하고 강재 모재를 위한 희생양극 음극방식 기능을 수행합니다.
4. 복염 플럭스조 운전 파라미터 매트릭스 (이원 복염 vs 삼원 복염) 및 과산화수소(H₂O₂) 철분 제거 프로토콜
피도금 철골 구조물의 형상 복잡도(대형 H형강, 송전탑 및 강관 vs 복잡한 용접 접합부, 주물 및 나사산 볼트류)와 건조로 온도 조건에 따라 도금 엔지니어는 공업용 99.5% 염화암모늄 NH₄Cl(TCVN / GB/T 2946-2018 / HG/T 2321 규격 준수)을 기반으로 이원 복염(Double Salt) 또는 삼원 복염(Triple Salt) 플럭스 배합 체계를 설계합니다:
| 기술 지표 및 플럭스조 제어 파라미터 | 이원 복염 시스템 (Double Salt: ZnCl₂·2NH₄Cl) | 삼원 복염 시스템 (Triple Salt: ZnCl₂·3NH₄Cl) | 록티엔 화학 NH₄Cl 99.5% 원료 품질 규격 | 용융아연도금 코팅 품질에 미치는 야금학적 영향 |
|---|---|---|---|---|
ZnCl₂ : NH₄Cl 중량 배합비 | 56% ZnCl₂ : 44% NH₄Cl (중량비 1 : 0.79) | 46% ZnCl₂ : 54% NH₄Cl (중량비 1 : 1.18) | 순도 함량 NH₄Cl ≥ 99.5% (건조 기준) | 낮은 공정 융점 확보, 신속한 표면 활성화 및 아연 가마 백연 발생 제어. |
총 염 농도 및 20 °C 보메도/비중 | 250 – 320 g/L (12 – 16 °Bé / SG 1.09 – 1.125) | 280 – 360 g/L (14 – 18 °Bé / SG 1.11 – 1.142) | 수분 ≤ 0.4%, 자유 유동 결정, 100% 용해 | 강재 표면에 15 – 25 g/m² 두께의 균일한 건조 복염 보호막 형성. |
표준 운전 pH 제어 범위 | 4.2 – 5.0 (최적 구간: 4.5 – 4.8) | 4.2 – 4.8 (최적 구간: 4.4 – 4.6) | 200 g/L 수용액(25 °C) pH: 4.5 – 5.5 | 과산에 의한 철 용출(pH < 4.0) 방지 및 불용성 Zn(OH)Cl 슬러지(pH > 5.2) 차단. |
용존 철(Fe²⁺) 한도 및 불순물 규격 | Fe²⁺ < 1.0 g/L (이상적 < 0.5 g/L) | Fe²⁺ < 1.0 g/L (이상적 < 0.5 g/L) | 철분 Fe ≤ 10 ppm · 황산염 SO₄²⁻ ≤ 0.02% | 외부 철 불순물이 아연 가마로 유입되어 FeZn₁₃ 바닥 드로스를 형성하는 경로 차단. |
| 플럭스 액온 및 주요 적용 피도금물 | 60 – 70 °C · 형강 구조재, 송전 철탑, 강관 | 65 – 75 °C · 복잡한 용접물, 오목 부위, 주물 및 볼트 | 25 kg 이중 PP/PE 방습 포대 (탱크로리 금지) | 좁은 용접 틈새 완벽 침투 및 인양 시 자체 열량에 의한 급속 건조 촉진. |
50% 공업용 과산화수소(H₂O₂)를 이용한 주기적 산화 침전 철분(Fe²⁺) 제거 SOP
2단 역류 수세조를 운영하더라도 미량의 Fe²⁺ 이온이 기계적 드래그인을 통해 플럭스조로 유입됩니다. 고가의 ZnCl₂–NH₄Cl 플럭스액을 전량 폐기하지 않고 Fe²⁺ < 1.0 g/L를 상시 유지하기 위해 도금 공장은 순환식 산화 침전 및 필터프레스 여과 정제 공정을 가동합니다:
- 산화 가수분해 침전 반응식:
2FeCl₂ + H₂O₂ + 4NH₄OH → 2Fe(OH)₃↓ (적갈색 수산화제이철 플록 침전) + 4NH₄Cl - 제거할
Fe²⁺1 g당 공업용 50% 과산화수소H₂O₂약1.5 – 2.0 mL를 서서히 투입함과 동시에 암모니아수(NH₄OH)를 주입하여 액의pH를4.6 – 5.0구간으로 정밀 완충합니다(가성소다NaOH는 나트륨 이온Na⁺이 복염 공정 체계를 파괴하므로 절대 사용 금지). 이후2–3 mg/L비이온 응집제를 혼합하여 챔버 필터프레스로Fe(OH)₃↓슬러지 케이크를 완벽히 걸러내고 맑은 정제 플럭스액을 본조로 회수합니다.
5. 플럭스조 열역학 제어(60–70 °C), 예열 건조로(100–120 °C) 및 용융아연 비산 폭발 방지 대책
철골 구조물이 플럭스조(60 – 70 °C)에서 예열 건조 터널(100 – 120 °C)을 거쳐 용융아연 가마(445 – 455 °C)로 이송되는 과정에서는 3대 열역학적 안전 및 품질 원칙을 철저히 준수해야 합니다:
- 가온 플럭스조의 자체 건조 효과(
Self-Drying Effect,60 – 70 °C): 티타늄(Titanium) 또는 테플론(PTFE) 증기 열교환기를 사용하여ZnCl₂–NH₄Cl플럭스조를60 – 70 °C로 가열하면 용액 점도가45%감소하여 미세 용접 틈새와 통기공 내부까지 모세관 침투가 원활해집니다. 호이스트 크레인으로 철골 다발을 인양할 때 강재 내부에 축적된 현열이 표면 수분을 상온 조 대비3배빠르게 증발시킵니다. - 예열 건조 터널 온도 상한선 관리(열풍
100 – 120 °C, 강재 표면< 140 °C): 가마 배기가스 폐열을 회수하는 강제 대류식 건조 터널 내부의 열풍 온도는100 – 120 °C(체류 시간10 – 20분)로 엄격히 제한해야 합니다. 건조 온도가150 – 180 °C를 초과하거나 건조된 철골이 대기 중에2시간이상 방치되면 염막 내NH₄Cl성분이 조기 승화하여 날아가 버리고, 산화된ZnCl₂잔류물이 검게 탄화되어 아연 침적 시 탈산 기능을 상실함으로써 심각한 흑점 미도금 결함(Black Spots / Bare Spots)을 초래합니다. - 용융아연 수증기 폭발 비산 사고 원천 차단(
Zinc Splatter Prevention):450 °C고온 아연 가마 내부로 용접 겹침부나 밀폐 파이프 내부에 잔류한 액상 수분1 mL가 유입되면 순간적으로 과열 수증기로 변하며 부피가1,650배급팽창하여 작업자에게 치명적인 용융아연 폭발 비산을 일으킵니다. 수분 함량≤ 0.4%의 고순도NH₄Cl사용,100 – 120 °C완전 건조, 그리고ASTM A385규격에 따른 통기공 및 배수공(Venting & Draining Holes) 천공은 필수 안전 수칙입니다. 엔지니어는 록티엔 화학 온라인 약품 투입량 계산기를 통해 교대조별 플럭스 염 보충량을 손쉽게 산출할 수 있습니다.
6. 기술 응용 사례: 월 1,800톤 규모 철골 구조물 용융아연도금 라인의 산세 및 플럭스 공정 최적화
기술 응용 사례 (대형 철골 구조물 용융아연도금 플랜트 엔지니어링 계산 모델): 초고압 송전 철탑, 건축용 H형강 및 고장력 볼트를 월간
1,800톤/월규모로 처리하는 용융아연도금 공장을 기준으로 분석합니다(길이12.5 m아연 가마,450 °C용융아연 보유량220톤).
- 최적화 이전 초기 운전 문제점: 기존에는 수분 함량이 높고(
1.8%) 철분(85 ppm) 및 황산염(0.22%) 불순물이 많은 저급 염화암모늄을 사용하였으며, 플럭스조의ZnCl₂:NH₄Cl비율 관리 및 철분 여과 설비가 부재하여 플럭스액 내Fe²⁺농도가4.5 g/L까지 치솟았습니다. 그 결과 표면 불량률(드로스 돌기Pimples, 흑점 미도금Bare Spots, 재 혼입)이8.5%에 달했고, 강재 중량 대비SHG아연 잉곳 소모율이7.8%로 과다했으며 매월14.0톤/월의 바닥 드로스(Bottom Dross)와9.2톤/월의 표면 아연재가 발생했습니다.- 록티엔 화학과 함께한 통합 기술 개선 솔루션:
- 산세조를
5–30톤전용 탱크로리로 직공급되는 록티엔 공업용 32% 합성 염산으로 전환하고0.25% Hexamine부식억제제를 정량 투입하며Fe²⁺ ≥ 110 g/L도달 시 자동 배액 경보 시스템을 구축했습니다.- 플럭스조를 99.5% 고순도 염화암모늄 (
25 kg이중 방습 포대) 기반의 이원 복염 비율ZnCl₂ : NH₄Cl = 56 : 44(보메도14 – 16 °Bé,pH = 4.5 – 4.8, 액온65 °C)로 표준화하고,50% H₂O₂+NH₄OH산화 필터프레스 설비를 가동하여Fe²⁺ < 0.6 g/L를 상시 유지했습니다.- 열풍 건조 터널 온도를 침적 전
15분간110 – 120 °C로 정밀 안정화했습니다.- 60일 연속 가동 후 정량적 엔지니어링 성과:
- 표면 외관 불량률이
8.5%에서< 0.8%로 급감하여ASTM A123및ISO 1461도금 두께 및 밀착성 검사를100%통과했습니다.- 아연 가마 바닥 드로스(
Bottom Dross) 발생량이 월14.0톤에서4.8톤/월로 대폭 감소(65.7%절감)했으며, 표면 아연재 발생량도52%줄어들었습니다.- 강재 중량 대비 순수
SHG아연 잉곳 원단위 소모율이7.8%에서4.2%로 낮아져 연간60톤이상의 순수 아연 괴 소모와 재산세 작업 공수를 절감했습니다.
7. 99.5% 염화암모늄 로트별 COA 품질 검증, 고결 방지 창고 SOP 및 6대 거점 창고 B2B 공급망
록티엔 화학 품질관리 실험실(QC Lab) 전문가 보 티 느 화(Vo Thi Nhu Hoa)의 기술 코멘트: *“용융아연도금 플럭스조에 투입되는
99.5% 염화암모늄(NH₄Cl)의 로트별 시험성적서(Batch COA) 검수 시, 순도(≥ 99.5%) 및 수분(≤ 0.4%)과 더불어 가장 엄격히 통제해야 할 두 가지 미량 불순물은 철분(Fe ≤ 10 ppm)과 **황산염(SO₄²⁻ ≤ 0.02%)*입니다. 황산염 함량이 높은 저급 염화암모늄을 사용하면450 °C아연 가마 침적 시 황산기가 열분해되며 미세 기포를 발생시켜 용융아연의 강재 표면 젖음을 방해하고 수많은 핀홀과 흑점 결함을 남깁니다. 록티엔 화학에서 출하되는 모든25 kg방습 포장NH₄Cl 99.5%파렛트와5–30톤32% 염산탱크로리는 출고 전 철저한 실험실 품질 검증을 거칩니다.”
| 공장 현장 품질 관리 단계 | 보증 기술 사양 및 관리 한계치 | 검사 방법 및 수행 주기 | 기준 이탈 시 시정 조치 사항 |
|---|---|---|---|
1. NH₄Cl 99.5% 입고 검수 | NH₄Cl ≥ 99.5%; 수분 ≤ 0.4%; Fe ≤ 10 ppm; SO₄²⁻ ≤ 0.02%; 25 kg 이중 PP/PE 포대 | 로트별 Batch COA 대조(TCVN / GB/T 2946-2018); 결정 유동성 및 수용액 투명도 확인 | 내부 PE 방습 비닐이 파손되었거나 습기로 인해 덩어리진 포대는 입고 거부. |
2. HCl 32% 탱크로리 입고 검수 | 함량 31.5% – 35.0% w/w; 20 °C 비중 SG = 1.15 – 1.17 g/cm³; Fe ≤ 50 ppm | 5–30톤 탱크로리에서 FRP 저장탱크로 하역 전 20 °C 액체 비중계 측정 및 외관 검사 | 보안 봉인 실(Seal), 계근표 확인 및 저장탱크 산성 가스 세정탑(Scrubber) 가동 점검. |
3. 플럭스조(Flux) 일상 점검 | 보메도 12 – 18 °Bé(1.09 – 1.14 g/cm³); pH = 4.2 – 5.0; Fe²⁺ < 1.0 g/L; 60 – 70 °C | 매 교대조(8시간/회) 보메 비중계 및 디지털 pH 측정; 매일 KMnO₄ 적정법으로 Fe²⁺ 분석 | pH < 4.2 시 암모니아수 NH₄OH 보충; Fe²⁺ ≥ 1.0 g/L 시 50% H₂O₂ 투입 후 Fe(OH)₃↓ 여과. |
4. NH₄Cl 25 kg 창고 보관 | 바닥 이격 ≥ 15 cm, 벽면 이격 ≥ 30 cm 플라스틱 파렛트 적재, 최대 8단/파렛트 이하 | 매일 창고 온습도계 점검(< 35 °C, < 70% RH); 현장 16개 항목 GHS SDS 비치 | 소분 사용 즉시 내부 PE 내피의 공기를 빼고 밀봉 결속; 강알칼리 및 산화제와 분리 보관. |
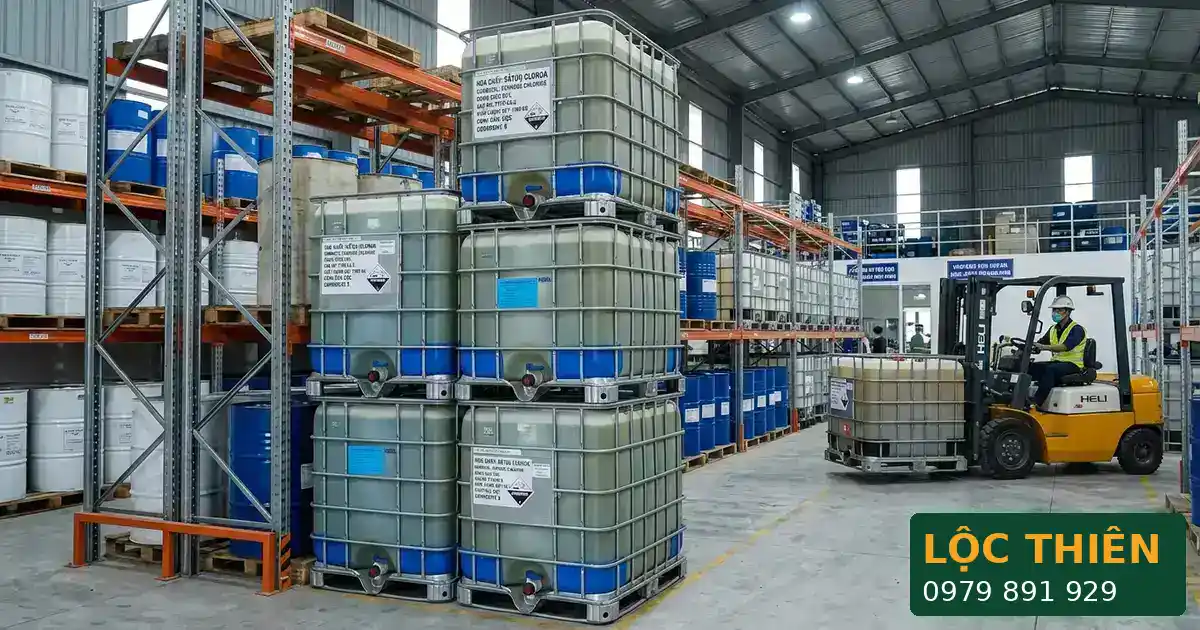
록티엔 투자개발 유한책임회사(록티엔 화학 / Loc Thien Investment Development Company Limited — 사업자등록번호 MST: 0313650856, 법적 본사 주소: 452/6B Tỉnh Lộ 10, Phường Bình Trị Đông, Quận Bình Tân, TP.HCM — 본 주소는 법적 등기 본사이며 화학물질 보관 창고가 아님)는 99.5% 염화암모늄 NH₄Cl(25 kg 방습 포대), 공업용 32% 합성 염산 HCl, 32% 액상 가성소다 NaOH, 50% 공업용 과산화수소 H₂O₂ 및 전 라인업의 도금 및 금속 표면처리 화학약품을 공급하는 대형 산업용 대량 상업 공급사이며, 동시에 30% 염화제일철(FeCl₂) 용액 및 폐수처리용 40% 염화제이철(FeCl₃) 용액의 직접 제조사로서 월간 3,000+ 톤/월 이상의 공급 능력과 베트남 전역 6대 표준 거점 물류창고를 운영하고 있습니다:
- 바리아붕따우 창고 (Kho Bà Rịa - Vũng Tàu): 바리아붕따우성 푸미시 푸미 1 산업단지 (KCN Phú Mỹ 1).
- 동나이 창고 (Kho Đồng Nai): 동나이성 롱탄현 롱탄 산업단지 (KCN Long Thành).
- 빈증 창고 (Kho Bình Dương): 빈증성 지안시 떤동히엡동 (Phường Tân Đông Hiệp, TP. Dĩ An).
- 다낭 창고 (Kho Đà Nẵng): 다낭시 리엔찌에우군 호아카인 산업단지 (KCN Hòa Khánh, Quận Liên Chiểu).
- 껀터 창고 (Kho Cần Thơ): 껀터시 오몬군 짜녹 산업단지 (KCN Trà Nóc, Quận Ô Môn).
- 박닌 창고 (Kho Bắc Ninh): 박닌성 띠엔주현 띠엔선 산업단지 (KCN Tiên Sơn, Huyện Tiên Du).
- SSOT 기술 견적 및 배송 SLA 보장: 베트남 화학물질법 제
69/2025/QH15호(및 시행령24/2026/NĐ-CP,25/2026/NĐ-CP,26/2026/NĐ-CP)를 준수하는 로트별Batch COA및16개 항목 GHS SDS와 함께15분이내에 기술 견적서를 회신합니다. 지역별 납품 SLA: 호치민시 시내4시간이내; 남부 및 메콩델타 주요 산업단지24–48시간이내; 북부 및 중부 산업단지2–3일이내 정시 납품. 상세한 배송 절차는 핫라인0979 891 929로 문의해 주십시오. - 5대 투명한 B2B 단가 산정 요소: 공급 단가는 다음 5가지 기술·물류 요소에 의해 투명하게 산정됩니다: (1) 순도 등급 및 미량 불순물 규격(
NH₄Cl ≥ 99.5%,Fe ≤ 10 ppm); (2) 포장 및 운송 방식(NH₄Cl25 kg파렛트 포대,HCl 32%전용5–30톤탱크로리 또는1,000 LIBC 탱크); (3) 월간 또는 분기별 정기 계약 물량; (4) 6대 표준 창고 중 최근접 거점으로부터의 운송 거리; (5) 공인기관Quatest 3시험성적서 또는 수출가공기업(EPE 0% VAT) 통관 서류 요구 사항. 24/7 기술 영업 핫라인0979 891 929, 공식 이메일[email protected]또는 온라인 견적 문의 페이지를 통해 상담하실 수 있습니다.
8. 자주 묻는 질문 (FAQ): 용융아연도금 염화암모늄 NH₄Cl 플럭스 및 염산 산세 제어
1. 용융아연도금 플럭스조에서 염화아연 ZnCl₂와 염화암모늄 NH₄Cl의 최적 중량 배합비와 보메 비중은 얼마입니까?
건식 용융아연도금(Dry Galvanizing) 라인의 표준 플럭스조는 이원 복염인 디암민아연 디클로라이드(ZnCl₂·2NH₄Cl) 시스템을 사용하며 최적 중량 배합비는 ZnCl₂ : NH₄Cl = 56% : 44%(중량비 1 : 0.79)입니다. 용접 틈새가 복잡한 구조물의 경우 열분해 탈산 활성을 높이기 위해 삼원 복염(ZnCl₂·3NH₄Cl) 배합인 ZnCl₂ : NH₄Cl = 46% : 54%(중량비 1 : 1.18)를 적용합니다. 총 용해 염 농도는 250 – 350 g/L로 유지하며 이는 20 °C 기준 보메도 12 – 18 °Bé(비중 1.09 – 1.14 g/cm³)에 해당합니다.
2. ZnCl₂–NH₄Cl 플럭스조의 pH를 4.2–5.0으로 유지하고 용존 철 이온 Fe²⁺를 1.0 g/L 미만으로 통제해야 하는 이유는 무엇입니까?
플럭스조 pH < 4.0이면 산성 용액이 철강 모재를 침식하여 FeCl₂를 추가로 생성하며, pH > 5.2이면 염화아연이 가수분해되어 백색 Zn(OH)Cl 슬러지를 침전시켜 플럭스 활성을 잃게 됩니다. 용존 Fe²⁺ > 1.0 g/L일 때 450 °C 아연 가마로 끌려 들어간 철(Fe) 1 kg은 Fe + 13Zn → FeZn₁₃↓ 반응을 통해 25 – 28 kg의 바닥 경질 드로스(Bottom Dross)를 발생시킵니다. 따라서 주기적으로 50% H₂O₂와 암모니아수(NH₄OH)를 투입하여 pH = 4.5 – 5.0에서 Fe²⁺를 적갈색 Fe(OH)₃↓로 산화 침전시킨 뒤 필터프레스로 여과 제거해야 합니다.
3. 용융아연 비산 폭발을 방지하기 위한 플럭스조 운전 온도와 침적 전 건조로 온도 기준은 어떻게 됩니까?
ZnCl₂–NH₄Cl 플럭스조는 점도를 낮추고 강재에 열에너지를 부여하기 위해 60 – 70 °C로 유지해야 합니다. 인양된 철골 구조물은 반드시 100 – 120 °C 열풍 순환 건조로를 통과시켜 자유 수분을 완벽히 증발시켜야만 450 °C 아연 가마 침적 시 수증기 급팽창으로 인한 용융아연 비산 폭발을 막을 수 있습니다. 단 건조 온도가 150 °C를 초과하면 NH₄Cl이 조기 승화 소실되어 플럭스 피막이 탄화되고 흑점 미도금 결함(Bare Spots)이 발생합니다.
4. 99.5% 염화암모늄 NH₄Cl을 탱크로리로 운송할 수 있습니까? 창고 내 흡습 및 고결 방지 보관 규정은 무엇입니까?
99.5% 염화암모늄(NH₄Cl)은 흡습성이 강한 백색 결정성 고체이므로 탱크로리 운송은 절대 금지되며, 오직 25 kg 이중 방습 포대(외부 PP 직조 포대 및 내부 열밀봉 PE 방습 내피) 규격으로만 공급됩니다. 창고 보관 시 바닥에서 ≥ 15 cm, 벽면에서 ≥ 30 cm 이격된 플라스틱 파렛트 위에 최대 8단 이하로 적재하고 실내 온도 < 35 °C, 상대습도 < 70% RH의 건조한 환경을 유지해야 합니다.
5. 록티엔 화학은 용융아연도금 공장에 NH₄Cl 99.5%와 32% 염산을 어떻게 공급하며 견적 및 배송 SLA는 어떠합니까?
대형 산업용 대량 상업 공급사(월간 3,000+ 톤 공급)인 록티엔 화학은 99.5% 염화암모늄(25 kg 포대)과 공업용 32% 합성 염산(전용 5–30톤 탱크로리, 1,000 L IBC, 250 kg 드럼)을 로트별 Batch COA 및 GHS SDS와 함께 공급합니다. 당사는 15분 이내 기술 견적 회신을 보장하며, 6대 표준 물류창고에서 호치민시 시내 4시간, 남부 및 메콩델타 산업단지 24–48시간, 북부 및 중부 산업단지 2–3일 이내에 납품합니다.