烧碱在肥皂生产中的应用 — 皂化公式、SAP值与NaOH vs KOH对比 | 化学品 禄天
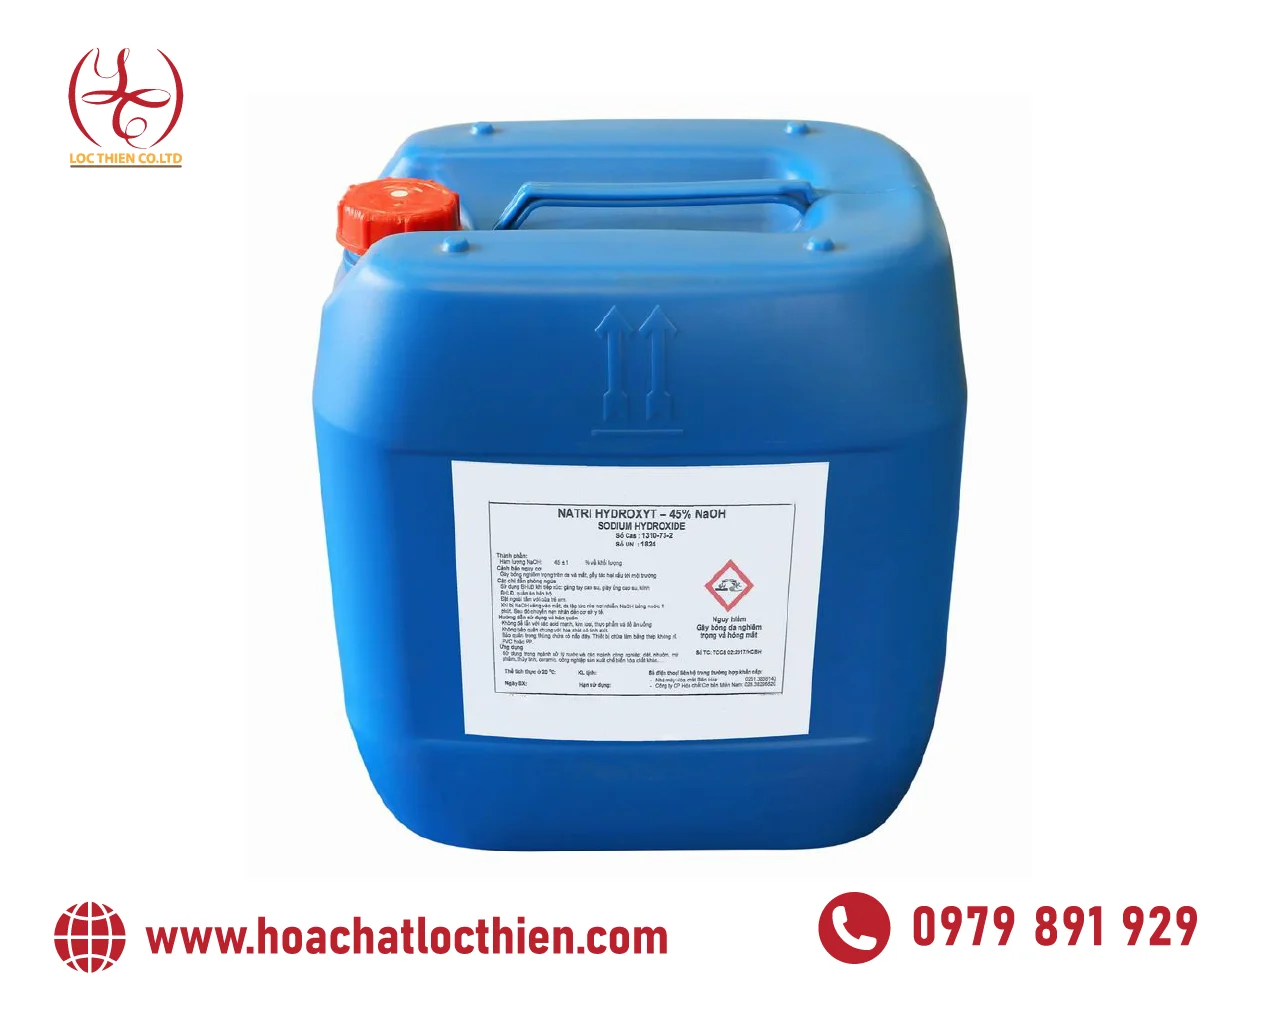
核心技术与采购摘要: 烧碱(NaOH)在工业与手工肥皂制造中的皂化反应指南:三大油脂皂化值(椰子油255、棕榈油199、橄榄油185)计算与KOH对比。 在越南,禄天化工(税号:0313650856)依托巴地头顿、同奈、平阳、岘港、芹苴、北宁 6 座工业区仓库及自有 5–30 吨防腐槽车车队大宗直供工业化学品,随车附批次 COA 与 16 项 GHS SDS — 致电/微信 0979 891 929(15 分钟内提供技术报价)。
目录
TL;DR: 烧碱是生产固体肥皂的主要皂化剂。反应:油脂+NaOH→肥皂+甘油。椰子油SAP值255,棕榈油199,橄榄油185决定所需NaOH量。本文对比NaOH与KOH用于固体和液体肥皂,附带工厂标准配比表。
皂化反应的基本原理与化学过程
肥皂通过脂肪(甘油三酯)与强碱之间的皂化反应制成。使用NaOH时,反应如下:
甘油三酯+3 NaOH→3脂肪酸钠盐(肥皂)+甘油
以三硬脂酸甘油酯(动物脂肪的主要成分)为例的分子式:
(C₁₇H₃₅COO)₃C₃H₅+3 NaOH→3 C₁₇H₃₅COONa(硬脂酸钠)+C₃H₅(OH)₃(甘油)
该反应放热,需要充分搅拌使NaOH与油脂分子完全接触。最佳温度:热制法60–80°C,冷制法40–50°C。
SAP皂化值表 — 各类油脂所需NaOH量
皂化值(SAP)是完全皂化1g油脂所需的KOH毫克数。从SAP可计算所需NaOH量,按比例:
NaOH(g)=KOH(g)×(40/56.1)≈KOH×0.713
或直接参考下表:
| 油脂类型 | SAP值(mg KOH/g) | SAP(g NaOH/g油脂) | 每公斤油脂所需45% NaOH量(g) | 超脂5%(g NaOH/kg油脂) |
|---|---|---|---|---|
| 椰子油 | 250–260(均值255) | 0.183 | 150–162 | 142–154 |
| 棕榈油 | 195–203(均值199) | 0.142 | 116–124 | 110–118 |
| 橄榄油 | 185–196(均值190) | 0.135 | 110–118 | 105–112 |
| 葵花籽油 | 186–194(均值190) | 0.135 | 110–118 | 105–112 |
| 大豆油 | 185–195(均值190) | 0.135 | 110–118 | 105–112 |
| 菜籽油 | 168–181(均值175) | 0.124 | 100–108 | 95–103 |
| 牛油 | 193–202(均值198) | 0.141 | 115–122 | 109–116 |
| 蓖麻油 | 178–184(均值181) | 0.129 | 104–110 | 99–105 |
如何计算45% NaOH量
商品烧碱常见浓度为45%(密度1.478 g/mL,20°C)。计算公式:
45% NaOH溶液量=(油脂质量×SAP_NaOH)÷0.45
以1,000g椰子油为例(SAP_NaOH=0.183):
- 纯NaOH量=1,000×0.183=183g
- 超脂5%:183×0.95=174g
- 所需45% NaOH溶液量=174÷0.45=387g(≈260ml)
含5%超脂的实际比例:130–150g 45% NaOH/kg椰子油。
技术说明: 超脂5–8%是行业标准,确保皂块中无游离NaOH — 碱过量的肥皂会刺激皮肤并导致干燥。工业规模肥皂厂通常运行超脂3–5%,严格控制成品皂块的pH。
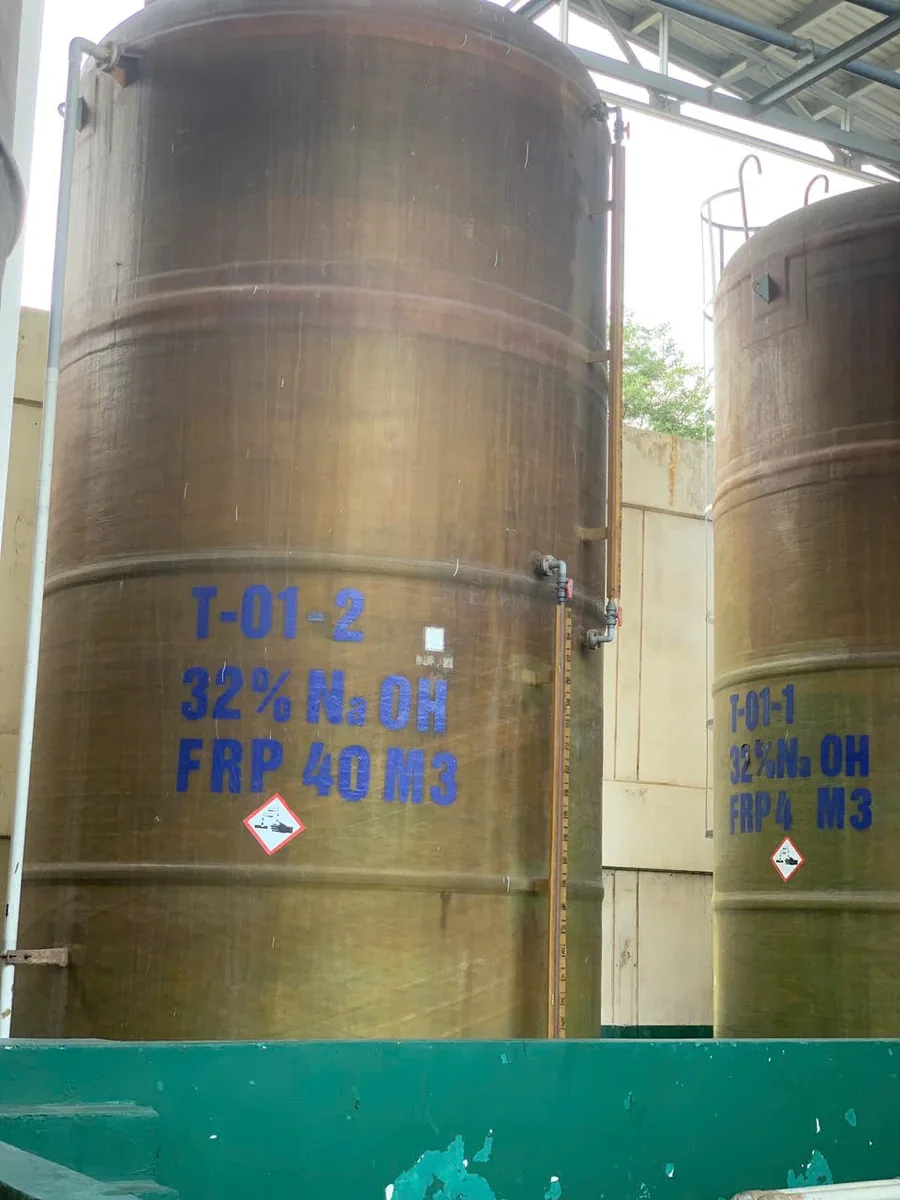
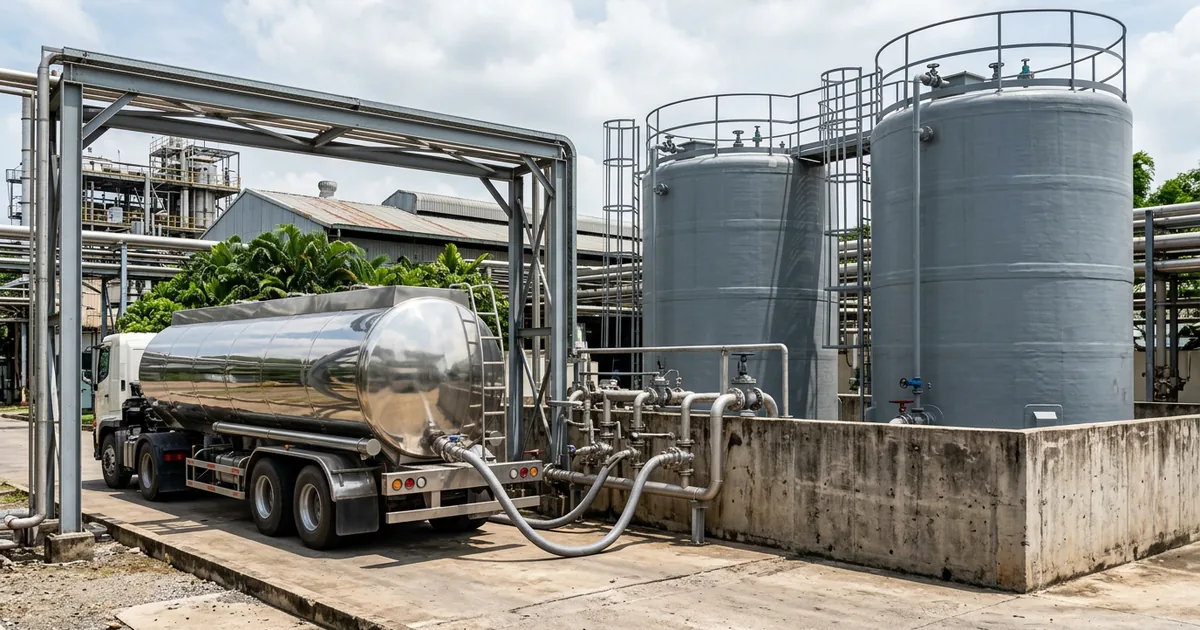 图:工业化学品现场储罐、计量投加与随批 COA 质量核验 — 来源:禄天化工(Loc Thien Chemical)。
NaOH与KOH用于固体和液体肥皂的对比
| 指标 | NaOH(氢氧化钠) | KOH(氢氧化钾) |
|---|---|---|
| 分子式 | NaOH | KOH |
| 摩尔质量 | 40.0 g/mol | 56.1 g/mol |
| 所需活性成分量 | 较高(与KOH比率为1:0.713) | 较低(比NaOH多需40%质量) |
| 肥皂产品 | 固体肥皂(硬、耐用) | 液体或膏状肥皂(软) |
| 水溶性 | 中等 | 更高(形成透明溶液) |
| 起泡性 | 泡沫细腻、持久、溶解慢 | 泡沫蓬松、溶解快、易冲洗 |
| 肤感 | 清洁,若超脂不足可能略干 | 更温和,适合敏感肌肤 |
| 储存 | 皂块,无需密封包装 | 需密封容器(吸湿) |
| 原料成本 | 较低(NaOH比KOH便宜30–40%) | 较高 |
| 主要应用 | 硬质皂块、工业皂 | 液体洗手皂、沐浴露、洗发水 |
常见问题解答 (FAQ)
何时使用NaOH?
NaOH适用于固体肥皂产品:
- 洗衣皂 — 成本低、硬度高
- 洁面皂 — 需泡沫细腻、溶解慢、保持形状
- 工业皂 — 大规模生产,节省成本
何时使用KOH?
KOH适用于液体肥皂产品:
- 液体洗手皂
- 沐浴露、洗发水
- 工业清洗机用膏状皂
NaOH与KOH转换公式
在NaOH和KOH之间转换配方时,使用系数:
- KOH(g)=NaOH(g)×(56.1/40)=NaOH×1.403
- NaOH(g)=KOH(g)×(40/56.1)=KOH×0.713
示例:一个配方使用100g NaOH — 若改用KOH,需要100×1.403=140.3g KOH。
固体皂的标准生产配方与各油脂配比比例
适用于中型生产工厂(每批1吨油脂)的平衡固体皂配方:
| 成分 | 比例 | 质量(kg) |
|---|---|---|
| 棕榈油 | 40% | 400 |
| 椰子油 | 30% | 300 |
| 橄榄油 | 20% | 200 |
| 葵花籽油 | 10% | 100 |
| 总油脂 | 100% | 1,000 |
| 纯NaOH | 计算值 | ~148 kg |
| 水(比例2.0–2.5:1相对于NaOH) | ~300–370 kg | |
| 香精、色素、添加剂 | 按需 | 按各自配方 |
计算NaOH量:
- 棕榈油 400kg×0.142=56.8 kg
- 椰子油 300kg×0.183=54.9 kg
- 橄榄油 200kg×0.135=27.0 kg
- 葵花籽油 100kg×0.135=13.5 kg
- 纯NaOH总量=152.2 kg
超脂5%:152.2×0.95=约144.6 kg纯NaOH 若使用45% NaOH:144.6÷0.45=321.3 kg 45% NaOH溶液。禄天化工供应45%、50%液碱和99%片碱。5–30吨槽车配送至全国工业园,每批附COA/MSDS。
深入技术:皂化反应动力学与工业质量控制延伸
皂化反应速率与凝胶相现象
冷制法皂化过程中会出现特有的”凝胶相”(gel phase)现象——混合物在24–48小时反应期内因放热反应自身升温至60–80°C,皂化中心呈半透明胶状。凝胶相是反应正常进行的标志,而非缺陷;若混合物未经历凝胶相直接固化,往往意味着搅拌不足或油碱比例失衡,成品皂中残留未反应油脂比例偏高。热制法因主动加热不依赖自身放热,因此不出现明显凝胶相,反应更均匀可控,是工业化大规模生产的主流选择。
游离碱与游离脂肪酸的滴定检测
工厂QC实验室区分”游离NaOH过量”和”游离脂肪酸过量”两种失败批次:游离NaOH过量用酚酞指示剂滴定,1%皂液呈粉红色且pH>10.5即判定超脂不足;游离脂肪酸过量则用溴酚蓝指示剂检测,皂液pH<8即判定超脂过高、油脂未完全皂化。两种情况均需返工——游离NaOH过量批次需补加少量油脂中和,游离脂肪酸过量批次则需补加少量浓NaOH溶液重新皂化,并延长反应时间。
皂化值与酸值的实验室测定方法
工厂原料检验部门通常按TCVN或ASTM D1980标准测定新到货油脂的实际SAP值,而非直接采用理论表格数值——同一品类油脂因产地、榨取工艺不同,SAP值可能有±3–5%的批次差异。检测方法:称取约2g油脂样品,与已知浓度的KOH-乙醇溶液回流皂化30分钟,用标准盐酸滴定剩余未反应的KOH,通过消耗量反算SAP值。每批新油脂到货应至少抽检1次SAP值,尤其是更换供应商时,避免因SAP值偏差导致整批次NaOH配比错误。
皂化产物中甘油回收的经济价值
工业规模皂化反应副产的甘油(每吨油脂理论产出约100 kg)具有商业回收价值——大型皂厂通常设置甘油分离和精制工序,将粗甘油(含量约80–85%)进一步蒸馏提纯至98%以上医药级或化工级甘油,可作为独立产品销售,部分抵消NaOH原料成本。中小型工厂若无分离设备,甘油则保留在成品皂中,天然提升皂块的保湿性能,此为手工皂和高端洁面皂常见做法。
常见工艺故障排查
皂化不完全导致的”油纹”现象: 皂块表面或切面出现油光斑纹,通常是搅拌时间不足或NaOH计量误差所致。解决方法:延长均质搅拌时间至混合物达到”trace”阶段(滴落痕迹不会立即消失),并复核每批NaOH溶液的实际浓度(应以密度计实测,不可仅凭标签浓度计算)。
皂化过程中出现分层: 温度过低(低于35°C)或油脂中蜡质含量高(如棕榈油未充分脱蜡)会导致混合物分层不均。解决方法:将反应温度提升至50–60°C重新搅拌混合。
皂化温度及其对质量的影响
反应温度直接影响皂化速度和产品质量:
- 冷制法(40–50°C): 将室温油脂与已冷却的NaOH溶液混合 — 混合物自行放热(凝胶阶段),24–48小时内完成反应。产品保留天然甘油,保湿性更好。
- 热制法(60–80°C): 主动加热,2–4小时内完成反应 — 均一性可控,适合大规模生产。
- 半煮法(80–100°C): 加热至微沸 — 用于工业肥皂生产,使用耐热搅拌设备,反应时间<1小时。
在工业规模生产中,60–80°C热制法因易于质量控制和产能高于冷制法而受到青睐。
质量控制系统 — pH、硬度、甘油含量
成品皂需达到以下指标(按TCVN 2224:1991标准):
| 指标 | 允许标准 | 测试方法 |
|---|---|---|
| pH(1%溶液,25°C) | 8.5–10.5 | pH计 |
| 总脂肪含量 | ≥70%(固体),≥35%(液体) | 乙醚提取 |
| 水分 | ≤20%(固体),≥50%(液体) | 105°C烘干至恒重 |
| 游离NaOH | ≤0.1%(不刺激) | 酸滴定 |
| 不皂化物 | ≤2.5% | 丙酮提取 |
| 皂块硬度 | 适合(35°C下硬、不变形) | 物理力学测试 |
肥皂厂QC部门通常在包装前每批检测pH和游离NaOH,确保最终用户安全。
最终结论
NaOH是固体肥皂生产中不可替代的皂化剂。正确理解各类油脂的SAP值、精确计算NaOH比例、选择适合的浓度(45%或50%)帮助工厂优化成本和产品质量。相比KOH,NaOH具有价格优势和皂块硬度优势 — 适用于普通固体皂产品(洁面皂、洗衣皂)和工业规模生产。
索取报价 — 联系方式
需要为肥皂生产购买烧碱?NaOH 45%、50%、99%片碱报价 — 每批COA/MSDS,配送全国工业园。热线 0979 891 929。
质量控制: QC 技术主管检测和质检主管审批每批NaOH。每批附COA和MSDS。热线 0979 891 929。
🏭 禄天化工 — 越南在地化学品工程技术与供应链中心
为协助进驻越南的中资企业(印染、电镀、光伏电子、造纸及化工园区企业)实现废水稳定达标排放与大幅降本增效,禄天化工提供全方位原厂工程技术支持与专用槽车供应链方案:
- 🔹 源头工厂直销产能: 禄天为越南 氯化亚铁 (FeCl₂ 30%) 与 氯化铁 (FeCl₃ 40%) 原厂直营制造商,月产能超过 3,000 吨,配备 5–30 吨化学品专用槽车 极速直供到厂。
- 🔹 核心一级现货储备: 长期现货供应 液碱 (NaOH 32%–50%)、 工业盐酸 (HCl 31%)、 高效聚合氯化铝 (PAC) 及 双氧水 (H₂O₂ 50%)。
- 🔹 工程在线计算工具: 欢迎中资环保工程师免费使用 废水投药剂量在线计算器,快速核算加药成本与槽车储运容积。
- 🔹 合规文件与检测报告: 随货提供完整 GHS 规范安全技术说明书 (SDS)、各批次 COA 检验报告;FeCl₂ 另附 TUV Rheinland Vietnam 出具的 ZDHC MRSL v3.1 检测报告(Smart testing,5类物质)。
🛠️ 禄天化工技术支持与槽车直供专区 (Technical Support & Tanker Procurement)
- 化学品专用槽车直供: 氯化亚铁 FeCl2 30%(源头生产厂家)(5–30 吨专用防腐槽车直送厂区,月产逾 3,000 吨)
- 安全技术说明书下载: 下载 FeCl2 氯化亚铁 SDS 安全说明书 (中文版)(符合国际 GHS 16 项标准技术规范)
- 水处理工程计算工具: 在线废水加药量与处理成本计算器(支持 Fenton 高级氧化、酸碱中和与混凝沉淀计算)
- 大宗采购咨询与报价: 获取工业园区槽车长期供货报价单(技术咨询热线:
0979 891 929|企业邮箱:[email protected])
工业现场运行规范、批次 COA 质检与安全储运指南(GB/T 209-2018《工业用氢氧化钠》IL-I 型离子膜液碱 对标版)
一、进厂批次 COA 检验、中国国标(GB/T 209-2018《工业用氢氧化钠》IL-I 型离子膜液碱)与越南最新法规合规
在越南投资运营纺织印染、光伏太阳能电池、电子 PCB 线路板、钢铁酸洗电镀、造纸包装、鞋材橡胶及工业园区集中污水处理厂的中资企业,对每一批次进厂化学品均需执行严格的质检与合规核验:
- 核心技术规格卡:
【产品名称】工业级离子膜液体烧碱(Caustic Soda Liquid 20% / 32% / 45% / 48% / 50%)& 99% 片碱/粒碱|【化学式】NaOH|【CAS号】1310-73-2|【UN编号】UN 1824(液碱)/ UN 1823(固碱)|【执行标准】对标中国国标 GB/T 209-2018《工业用氢氧化钠(离子交换膜法)》|【ZDHC合规】TÜV SÜD ZDHC MRSL v3.1 Level 1 证书(编号:ZDHC1 127736 0001 Rev. 00)|【供应定位】越南禄天化工一级核心大宗供应商|【槽车运力】5–30 吨专用不锈钢/防腐槽车直供|【中文技术与报价专线】0979 891 929(微信同号 / 微信号:Locthien86) - 20 °C 标准比重复核与留样制度: 当 5–30 吨化学品专用防腐槽车 或 1,000L IBC 吨桶抵达厂区卸货口时,QA 化验员应在 20 °C 标准温度下测定液体比重/波美度(°Be),核对防伪铅封号、出厂电子地磅单(支持客户厂区地磅复磅)及随车附带的批次 COA(对标 GB/T 209-2018《工业用氢氧化钠》IL-I 型离子膜液碱 与 Quatest 3 越南第三质量技术测量中心 ISO/IEC 17025 检测基准),并共同封存 500 mL 仲裁留样。
- 核心应用工艺匹配: 在越中资纺织印染厂(棉针织/梭织物退浆煮练脱脂与高浓碱丝光 Mercerizing 工艺,提升活性染料得色量与尺寸稳定性)、光伏太阳能电池片厂(北宁/北江/海防单晶硅片各向异性碱制绒 Texturing 工艺与抛光洗净,严控 NaCl 与铁离子杂质)、造纸与瓦楞包装厂(硫酸盐法/烧碱法蒸煮脱木素与废纸脱墨)、鞋材皮革与橡胶乳胶手套厂(模具脱脂碱洗与酸性废水中和)、食品饮料厂(1.5%–2.5% NaOH 原位自动清洗 CIP 除油垢)及工业园区污水处理厂(酸性重金属废水中和沉淀与尾气喷淋脱硫脱酸塔)。
- ZDHC MRSL v3.1 Level 1 合规边界(SSOT): 禄天化工共有 9 款主力产品 持有权威 ZDHC MRSL v3.1 Conformance Level 1 认证档案:其中 NaOH、H₂O₂、Na₂SO₄、Na₂CO₃ 持有 TÜV SÜD 签发的 Level 1 证书(
ZDHC1 127736 0001–0004);H₂SO₄、FeCl₂、HCl、NaClO、PAC 31% 持有 TÜV Rheinland Vietnam 签发的 Level 1 CSR 与检测报告(248162921-01至05)。
二、专用防腐储罐材质与越南《化学品法》69/2025/QH15 安全规范
- 储罐材质与防化要求: 可采用优质碳钢(常温下浓度 ≤ 45% 且无应力腐蚀工况)、304/316L 不锈钢、高密度聚乙烯(HDPE)或玻璃钢(FRP)储罐储存;严禁使用铝、锌、锡、铅及其合金材质(会发生置换反应释放易燃氢气 H₂)。稀释浓碱时必须严格执行“将碱缓慢注入水中并持续搅拌冷却”规程,防止局部沸腾飞溅。
- 围堰与黄金 15 分钟洗眼站: 储罐区须设置容积 ≥ 最大单罐 110% 的耐酸碱防渗围堰,作业半径 15 米内强制配备符合 ANSI Z358.1 标准的紧急冲淋洗眼器,张贴中越双语 16 项 GHS 标准安全技术说明书(SDS/MSDS)。
三、全越 6 大标准仓库、EPE 零税率报关与 15 分钟中文微信报价
- 源头制造与一级供应链定位: 越南禄天化工(Loc Thien Chemical,税号 MST:0313650856) 是 30% 液体氯化亚铁(FeCl₂)与水处理级液体三氯化铁(FeCl₃ 36%–40%)的自主源头生产制造商(月产能 3,000+ 吨),同时是液碱(NaOH)、合成盐酸(HCl)、浓硫酸(H₂SO₄)、聚合氯化铝(PAC)、次氯酸钠(NaClO)、双氧水(H₂O₂)等大宗工业化学品的一级核心供应商。
- 全越 6 大仓库与配送时效(SLA): 依托 巴地头顿(富美1工业区)、同奈(隆城工业区)、平阳(以安市新东协坊)、岘港(和庆工业区)、芹苴(茶诺工业区)、北宁(仙山工业区) 6 大现货仓库,承诺:胡志明市市内 4 小时 送达;平阳(神浪、美福、VSIP、宝邦)、同奈(仁泽、隆城)、巴地头顿、西宁、隆安及西南部工业区 24–48 小时 送达;北宁(安风、桂武、仙山)、北江(光州、云中)、海防(深越、亭武)、太原及中部工业区 2–3 天 准时送达。
- 财务税务与中文商务专线: 支持开具 越南合法增值税电子发票(VAT 8%/10%) 及办理 出口加工企业(EPE)就地进出口报关(0% 税率增值税发票),支持季度/年度框架合同与月结账期。请联系中文商务与技术专线:
0979 891 929(微信同号|微信号:Locthien86|官方邮箱:[email protected]),承诺 15 分钟内 快速出具技术方案与含税送到报价单。
预防性设备维护、储罐防腐蚀与计量系统点检周期表(PM Schedule)
作为在越外资企业 EHS 与设备工程部门的标准化管理工具,定期执行化学品储罐、隔膜计量泵与在线监测仪表的预防性维护(PM),能有效防止非计划停机与腐蚀泄漏事故:
| 关键设备与安环子系统 | 建议点检周期 | 核心检查项目与工程技术标准 | 异常偏差现场处置规程 |
|---|---|---|---|
| 主储罐(HDPE / XLPE / FRP / 衬塑罐) | 每月一次 | 检查法兰垫片(PTFE/EPDM)、液位计、呼吸阀水封及 110% 容积防腐围堰完好性 | 发现法兰微渗立即泄压紧固并更换耐腐蚀四氟垫片 |
| 隔膜计量泵与背压阀管路 | 每两周一次 | 采用标定桶复核实际投加流量(误差控制在 ± 2% 以内),清洗 Y 型过滤器与单向球阀 | 流量衰减时拆洗单向阀结晶物并排气校准冲程 |
| 在线 pH / ORP / 电导率传感器 | 每周一次 | 使用标准缓冲液(pH 4.00 / 7.00 / 10.01)进行两点校准,清除电极玻璃球泡表面结垢 | 电极响应斜率 < 90% 时用稀盐酸浸泡再生或更换 |
| ANSI Z358.1 洗眼器与紧急冲淋站 | 每周一次 | 开启阀门放水测试 30 秒,确认水压稳定、水质清洁且通道无杂物阻挡 | 水压不足或喷头堵塞时立即疏通管路并记录台账 |
槽车与吨桶(IBC)进厂验收、比重滴定复核与批次 COA 对标规程表
为确保每一批次入厂化学品符合越南《化学品法》(69/2025/QH15)及工厂内部 ISO 9001 / ISO 14001 质量体系要求,品控实验室(QC)与仓库管理员须执行四步联合验收规程:
| 验收控制阶段 | 必检项目与单据核查 | 检测仪器 / 执行标准 | 合格判定准则与放行条件 |
|---|---|---|---|
| 第一阶段:单据与铅封核验 | 核对禄天化工原厂批次 COA(由质检主管 潘锦垂(Phan Cam Thuy) 检验、武氏如和(Vo Thi Nhu Hoa) 审核)、16 项 GHS SDS 及槽车铅封号 | 目视核查与单据比对 | 铅封完好无损、批号与随车 COA 100% 一致 |
| 第二阶段:感官与比重快检 | 穿戴全套防化 PPE 采集代表性样品,在 20 °C 下测定液体比重(SG)或波美度(°Be)与外观色度 | 精密玻璃浮计 / 波美计(TCVN / GB/T) | 实测比重与批次 COA 标称值偏差在 ± 0.5% 以内 |
| 第三阶段:主含量与杂质滴定 | 化验室抽检有效主含量(Assay)及关键限制性杂质(如 Fe、重金属、水不溶物) | 酸碱滴定 / 氧化还原滴定 / Quatest 3 对标法 | 100% 满足合同技术协议及优等品国标限值 |
| 第四阶段:安全卸货与留样归档 | 确认储罐余量充足、快速接头锁紧后开启卸料泵;密封留存 500 mL 仲裁样品至少 3 个月 | 现场双人确认签字制度 | 全程零滴漏卸入指定储罐,留样标签完整可追溯 |