NaOH (Xút) trong cung cấp xà phòng — Công thức xà phòng hóa, chỉ số SAP và so sánh NaOH vs KOH
TL;DR: NaOH là tác nhân xà phòng hóa chính để sản xuất xà phòng rắn. Phản ứng: dầu + NaOH → xà phòng + glycerin. Chỉ số SAP của dầu dừa 255, dầu cọ 199, dầu olive 185 quyết định lượng NaOH cần dùng. Bài viết so sánh NaOH vs KOH cho xà phòng rắn và lỏng, kèm bảng tỷ lệ pha chuẩn cho nhà máy sản xuất.
Phản ứng xà phòng hóa — Nguyên lý cơ bản
Xà phòng được tạo ra từ phản ứng xà phòng hóa (saponification) giữa chất béo (triglyceride) và kiềm mạnh. Khi dùng NaOH, phản ứng diễn ra như sau:
Triglyceride + 3 NaOH → 3 muối natri của acid béo (xà phòng) + Glycerin
Công thức phân tử minh họa với tristearin (thành phần chính trong mỡ động vật):
(C₁₇H₃₅COO)₃C₃H₅ + 3 NaOH → 3 C₁₇H₃₅COONa (natri stearate) + C₃H₅(OH)₃ (glycerin)
Phản ứng này tỏa nhiệt và cần khuấy trộn đều để NaOH tiếp xúc hoàn toàn với các phân tử dầu. Nhiệt độ tối ưu: 60–80°C đối với phương pháp nóng (hot-process), 40–50°C đối với phương pháp lạnh (cold-process).
Bảng chỉ số SAP — Lượng NaOH cho từng loại dầu
Chỉ số xà phòng hóa (Saponification Value — SAP) là số mg KOH cần để xà phòng hóa hoàn toàn 1g chất béo. Từ SAP, tính được lượng NaOH cần dùng theo tỷ lệ:
NaOH (g) = KOH (g) × (40 / 56,1) ≈ KOH × 0,713
Hoặc tra trực tiếp bảng dưới đây:
| Loại dầu | Chỉ số SAP (mg KOH/g) | SAP (g NaOH/g dầu) | Lượng NaOH 45% cho 1kg dầu (g) | Superfat 5% (g NaOH/kg dầu) |
|---|---|---|---|---|
| Dầu dừa (Coconut oil) | 250–260 (TB 255) | 0,183 | 150–162 | 142–154 |
| Dầu cọ (Palm oil) | 195–203 (TB 199) | 0,142 | 116–124 | 110–118 |
| Dầu olive (Olive oil) | 185–196 (TB 190) | 0,135 | 110–118 | 105–112 |
| Dầu hướng dương | 186–194 (TB 190) | 0,135 | 110–118 | 105–112 |
| Dầu đậu nành | 185–195 (TB 190) | 0,135 | 110–118 | 105–112 |
| Dầu hạt cải | 168–181 (TB 175) | 0,124 | 100–108 | 95–103 |
| Mỡ bò (Tallow) | 193–202 (TB 198) | 0,141 | 115–122 | 109–116 |
| Dầu thầu dầu | 178–184 (TB 181) | 0,129 | 104–110 | 99–105 |
Cách tính lượng NaOH 45%
NaOH thương mại được cung ứng phổ biến ở nồng độ 45% (tỷ trọng 1.478 g/ml ở 20°C). Công thức tính:
Lượng dung dịch NaOH 45% = (khối lượng dầu × SAP_NaOH) ÷ 0,45
Ví dụ với 1.000g dầu dừa (SAP_NaOH = 0,183):
- Lượng NaOH nguyên chất = 1.000 × 0,183 = 183g
- Với superfat 5%: 183 × 0,95 = 174g
- Lượng dung dịch NaOH 45% cần = 174 ÷ 0,45 = 387g (≈ 260ml)
Tỷ lệ thực tế đã bao gồm superfat 5%: 130–150g NaOH 45%/kg dầu dừa.
Lưu ý kỹ thuật: Superfat (dư dầu) 5–8% là tiêu chuẩn ngành để đảm bảo không còn NaOH tự do trong bánh xà phòng — xà phòng dư kiềm gây kích ứng da và khô ráp. Nhà máy sản xuất xà phòng quy mô công nghiệp thường chạy superfat 3–5%, kiểm soát chặt pH của bánh xà phòng thành phẩm.
So sánh NaOH vs KOH cho xà phòng rắn và lỏng
| Chỉ tiêu | NaOH (Natri Hydroxit) | KOH (Kali Hydroxit) |
|---|---|---|
| Công thức | NaOH | KOH |
| Khối lượng mol | 40,0 g/mol | 56,1 g/mol |
| Hàm lượng hoạt tính cần | Cao hơn (tỷ lệ 1:0,713 so với KOH) | Thấp hơn (cần nhiều hơn 40% khối lượng so với NaOH) |
| Sản phẩm xà phòng | Xà phòng rắn (cứng, bền) | Xà phòng lỏng hoặc paste (mềm) |
| Độ hòa tan trong nước | Trung bình | Cao hơn (tạo dung dịch trong suốt) |
| Tạo bọt | Bọt mịn, cứng, tan chậm | Bọt xốp, tan nhanh, dễ rửa |
| Cảm giác trên da | Sạch, có thể hơi khô nếu dư superfat thấp | Dịu nhẹ hơn, phù hợp da nhạy cảm |
| Bảo quản | Bánh rắn, không cần bao bì kín | Cần chai lọ kín (hút ẩm) |
| Chi phí nguyên liệu | Thấp hơn (NaOH rẻ hơn KOH 30–40%) | Cao hơn |
| Ứng dụng chính | Bánh xà phòng cứng, bánh công nghiệp | Xà phòng lỏng rửa tay, sữa tắm, dầu gội |
Khi nào dùng NaOH?
NaOH được chọn cho các sản phẩm xà phòng rắn:
- Bánh xà phòng giặt (laundry bar) — chi phí thấp, độ cứng cao
- Bánh xà phòng tắm (toilet soap) — cần độ bọt mịn, tan chậm, giữ form
- Xà phòng công nghiệp — nhà máy sản xuất với quy mô lớn, tiết kiệm chi phí
Khi nào dùng KOH?
KOH được chọn cho các sản phẩm xà phòng lỏng:
- Xà phòng rửa tay dạng lỏng (liquid hand soap)
- Sữa tắm, dầu gội (shower gel, shampoo)
- Xà phòng paste cho máy rửa công nghiệp
Công thức chuyển đổi giữa NaOH và KOH
Để chuyển công thức từ NaOH sang KOH (hoặc ngược lại), dùng hệ số:
- KOH (g) = NaOH (g) × (56,1 / 40) = NaOH × 1,403
- NaOH (g) = KOH (g) × (40 / 56,1) = KOH × 0,713
Ví dụ: một công thức dùng 100g NaOH — nếu thay bằng KOH cần 100 × 1,403 = 140,3g KOH.
Công thức xà phòng bánh rắn chuẩn — Tỷ lệ phối trộn dầu
Công thức xà phòng bánh rắn cân bằng cho nhà máy sản xuất quy mô vừa (1 tấn dầu/mẻ):
| Thành phần | Tỷ lệ | Khối lượng (kg) |
|---|---|---|
| Dầu cọ (Palm oil) | 40% | 400 |
| Dầu dừa (Coconut oil) | 30% | 300 |
| Dầu olive (Olive oil) | 20% | 200 |
| Dầu hướng dương | 10% | 100 |
| Tổng dầu | 100% | 1.000 |
| NaOH nguyên chất | tính toán | ~148 kg |
| Nước (tỷ lệ 2,0–2,5:1 so NaOH) | ~300–370 kg | |
| Hương liệu, màu, phụ gia | tùy chỉnh | theo công thức riêng |
Tính lượng NaOH:
- Dầu cọ 400kg × 0,142 = 56,8 kg
- Dầu dừa 300kg × 0,183 = 54,9 kg
- Dầu olive 200kg × 0,135 = 27,0 kg
- Dầu hướng dương 100kg × 0,135 = 13,5 kg
- Tổng NaOH nguyên chất = 152,2 kg
Với superfat 5%: 152,2 × 0,95 = ~144,6 kg NaOH nguyên chất Nếu dùng NaOH 45%: 144,6 ÷ 0,45 = 321,3 kg dung dịch NaOH 45% (~217 lít)
Lưu ý: Pha NaOH vào nước LUÔN cho NaOH vào nước (không làm ngược lại), khuấy từ từ do phản ứng tỏa nhiệt mạnh. Dung dịch NaOH sau pha cần để nguội về 50–60°C trước khi trộn với dầu.
So sánh xà phòng NaOH vs KOH — Bảng chất lượng
| Tiêu chí | Xà phòng NaOH | Xà phòng KOH |
|---|---|---|
| Độ cứng khi khô | ⭐⭐⭐⭐⭐ (cứng, không biến dạng) | ⭐⭐ (mềm, dẻo) |
| Tạo bọt nước mềm | ⭐⭐⭐⭐ | ⭐⭐⭐⭐⭐ |
| Tạo bọt nước cứng | ⭐⭐⭐ (kém hơn KOH) | ⭐⭐⭐⭐ |
| Độ tan trong nước | ⭐⭐⭐ (tan chậm, dùng lâu) | ⭐⭐⭐⭐⭐ (tan nhanh) |
| Khả năng tẩy rửa | ⭐⭐⭐⭐⭐ (tẩy dầu mỡ tốt) | ⭐⭐⭐⭐ |
| Dưỡng da | ⭐⭐⭐ (công thức superfat cao) | ⭐⭐⭐⭐⭐ (mềm da tự nhiên) |
| Thời gian lưu kho | > 12 tháng (ít hút ẩm) | 6–8 tháng (hút ẩm mạnh) |
| Chi phí sản xuất | Thấp | Cao hơn 30–40% |
Bảo quản và an toàn khi sử dụng NaOH trong sản xuất xà phòng
Bảo quản NaOH
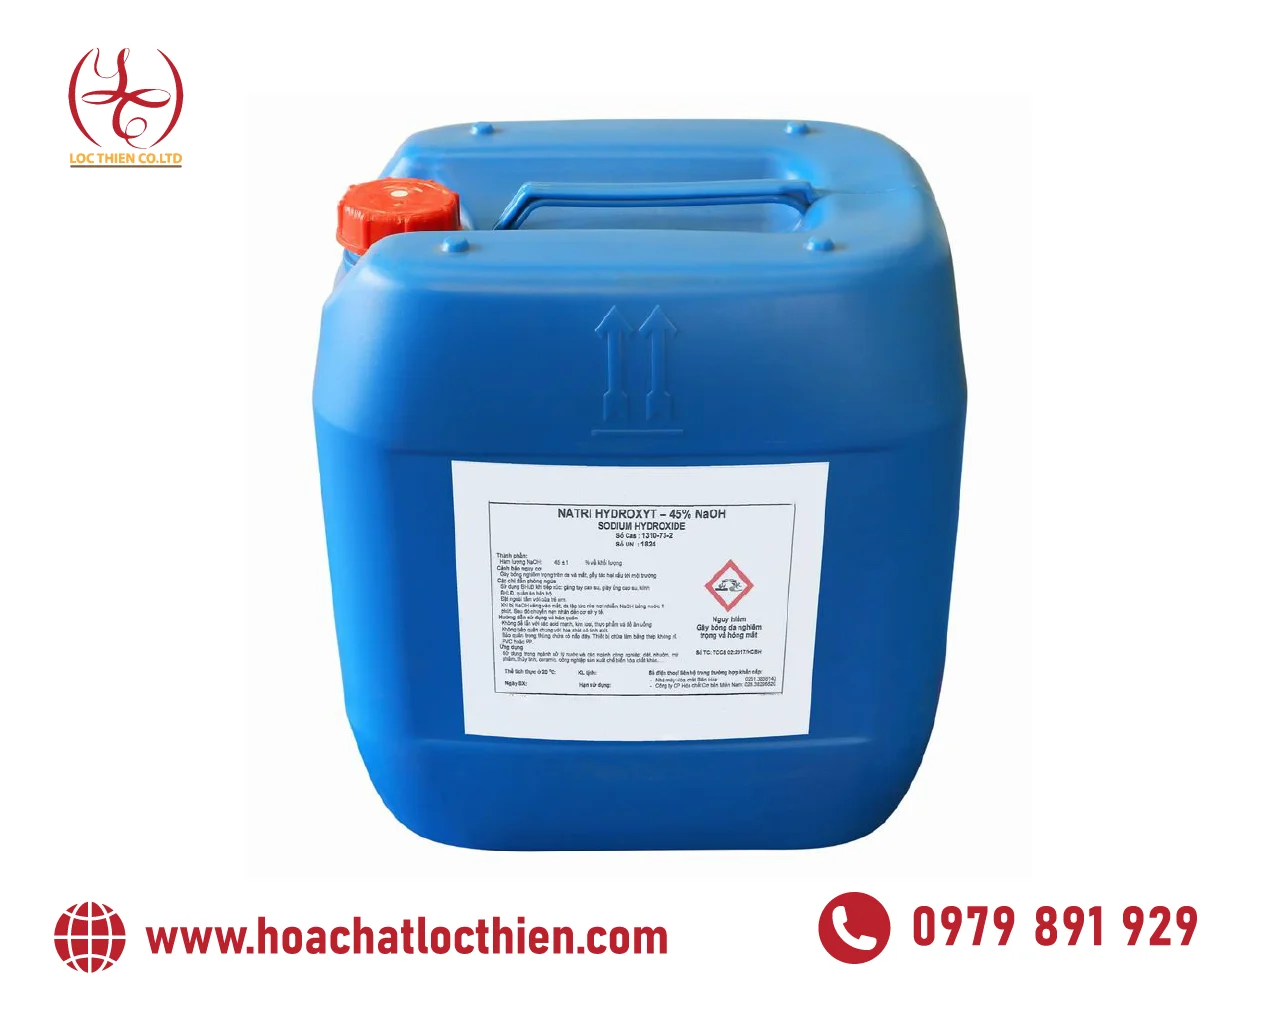
- NaOH 45% dạng lỏng: bồn inox 304 hoặc HDPE, nhiệt độ 15–30°C, tránh đông đặc (< 5°C)
- NaOH dạng vảy/rắn: bao 25kg, kho khô ráo, cách tường 30cm, tránh ẩm
- Thời hạn sử dụng: NaOH lỏng 45% — 3 tháng (hấp thụ CO₂ từ không khí → giảm hoạt tính)
- Không để gần acid, chất dễ cháy
An toàn khi sản xuất
- Luôn mặc PPE: kính bảo hộ, găng tay chịu kiềm, tạp dề PVC, giày ống
- Phòng sản xuất có hệ thống thông gió — NaOH bụi gây kích ứng hô hấp
- Sẵn vòi rửa mắt + vòi tắm tại chỗ
- Nếu NaOH bắn vào da: rửa ngay dưới vòi nước 15 phút, không trung hòa bằng acid
- Pha NaOH: cho từ từ NaOH vào nước lạnh, khuấy đều — phản ứng có thể đạt > 90°C
📖 Bài viết liên quan cùng chủ đề NaOH (xút):
- So Sánh NaOH 32-99% vs KOH 90% — Kiềm Công Nghiệp Nào Phù Hợp?
- Quy Trình cung cấp NaOH 32-50% Trong Công Nghiệp — Báo Giá Xút Lỏng & Vảy
- Top 10 Ứng Dụng NaOH Trong Sản Xuất Công Nghiệp
📖 Xem tổng quan: Tất cả về NaOH — Hub kiến thức tổng hợp
Câu hỏi thường gặp
Vì sao dầu dừa cần nhiều NaOH hơn dầu olive?
Dầu dừa có nhiều acid béo mạch ngắn (lauric C12, myristic C14) — khối lượng mol nhỏ hơn → cùng 1g dầu có nhiều phân tử triglyceride hơn → cần nhiều NaOH hơn để xà phòng hóa hoàn toàn.
Có thể thay NaOH bằng KOH trong cùng công thức không?
Được, nhưng cần nhân hệ số 1,403 (KOH cần nhiều hơn 40,3% khối lượng). Xà phòng KOH sẽ mềm và tan nhanh hơn.
NaOH 45% có dùng được cho cold-process không?
Có. NaOH 45% được dùng phổ biến trong cold-process. Cần tính toán lượng nước điều chỉnh để độ loãng phù hợp.
Lượng NaOH thiếu hoặc dư có ảnh hưởng gì?
Dư NaOH → xà phòng gắt, kích ứng da, pH > 10,5. Thiếu NaOH → xà phòng mềm nhũn, nhiều dầu tự do, nhanh hỏng. Superfat 5–8% là tiêu chuẩn an toàn.
Cần mua NaOH 45% ở đâu cho nhà máy xà phòng?
Liên hệ hotline 0979 891 929 — cung cấp NaOH 45%, 50% và 99% (vảy). Giao xe bồn 5–30 tấn đến KCN toàn quốc, kèm COA/MSDS theo lô.
Nhiệt độ xà phòng hóa và ảnh hưởng đến chất lượng
Nhiệt độ phản ứng ảnh hưởng trực tiếp đến tốc độ xà phòng hóa và chất lượng sản phẩm:
- Cold-process (phương pháp lạnh, 40–50°C): Trộn dầu ở nhiệt độ phòng với dung dịch NaOH đã nguội — hỗn hợp tự tỏa nhiệt (gel phase) và hoàn thành phản ứng trong 24–48 giờ. Sản phẩm giữ được glycerin tự nhiên, dưỡng ẩm tốt hơn.
- Hot-process (phương pháp nóng, 60–80°C): Gia nhiệt chủ động, phản ứng hoàn tất trong 2–4 giờ — kiểm soát được độ đồng nhất, phù hợp sản xuất quy mô lớn.
- Semi-boiled (80–100°C): Gia nhiệt đến sôi nhẹ — sử dụng trong sản xuất xà phòng công nghiệp với thiết bị khuấy chịu nhiệt, thời gian phản ứng < 1 giờ.
Trong sản xuất công nghiệp quy mô lớn, hot-process 60–80°C được ưa chuộng vì dễ kiểm soát chất lượng và năng suất cao hơn cold-process.
Hệ thống kiểm soát chất lượng — pH, độ cứng, hàm lượng glycerin
Xà phòng thành phẩm cần đạt các chỉ tiêu sau (theo TCVN 2224:1991):
| Chỉ tiêu | Tiêu chuẩn cho phép | Phương pháp thử |
|---|---|---|
| pH (dung dịch 1% ở 25°C) | 8,5–10,5 | pH meter |
| Hàm lượng chất béo toàn phần | ≥ 70% (cứng), ≥ 35% (lỏng) | Chiết xuất ether |
| Độ ẩm | ≤ 20% (cứng), ≥ 50% (lỏng) | Sấy 105°C đến khối lượng không đổi |
| NaOH tự do | ≤ 0,1% (không gây kích ứng) | Chuẩn độ acid |
| Chất không xà phòng hóa | ≤ 2,5% | Chiết với aceton |
| Độ cứng bánh | phù hợp (cứng, không biến dạng ở 35°C) | Thử nghiệm cơ lý |
Phòng QC của nhà máy xà phòng thường kiểm tra pH và NaOH tự do mỗi mẻ sản xuất trước khi đóng gói, đảm bảo an toàn cho người dùng cuối.
Kết luận
NaOH là tác nhân xà phòng hóa không thể thay thế trong sản xuất xà phòng rắn. Hiểu đúng chỉ số SAP của từng loại dầu, tính toán chính xác tỷ lệ NaOH và lựa chọn đúng nồng độ (45% hay 50%) giúp nhà máy tối ưu hóa chi phí và chất lượng sản phẩm. So với KOH, NaOH có lợi thế về giá thành và độ cứng bánh — phù hợp cho dòng sản phẩm xà phòng rắn phổ thông (toilet soap, laundry bar) và sản xuất quy mô công nghiệp.
Yêu cầu báo giá — Liên hệ
Cần mua NaOH cho sản xuất xà phòng? Báo giá NaOH 45%, 50%, NaOH vảy 99% — COA/MSDS theo lô, giao KCN toàn quốc. Hotline 0979 891 929.
Kiểm soát chất lượng: QC Phan Cẩm Thùy kiểm tra và Võ Thị Như Hòa phê duyệt từng lô NaOH. COA theo lô, đạt chứng nhận ZDHC MRSL Level 1 (TÜV Rheinland). Hotline 0979 891 929.
📖 Xem thêm:
- Báo giá NaOH — Xút lỏng 32%, 45%, 50% & Xút vảy 99% — Tổng quan sản phẩm & COA
- So sánh NaOH 32% vs 45% vs 50% — Chọn nồng độ tối ưu — Bảng tỷ trọng & chi phí
- Case Study NaOH 45% — Tiết kiệm 29% chi phí vận chuyển — Số liệu thực tế
- NaOH trong dệt nhuộm Mercerizing — Ứng dụng chuyên sâu
- NaOH trong sản xuất giấy Kraft — Quy trình & định mức
- HCl 32% — Axit Clohidric công nghiệp — Trung hòa pH trong xử lý nước thải
- Mua NaOH 32% — Báo giá trong 15 phút — COA/MSDS theo lô, giao KCN toàn quốc