황산 60% (H2SO4 60% · 48.5 °Be · 비중 1.50): 온도별 비중표, 저장 탱크 재질 선정 및 산업용 적용 가이드
목차
산업용 황산 60% (H₂SO₄ 60% w/w, CAS 번호 7664-93-9, UN 1830)는 질량 기준 60%로 정밀 표준화된 중농도 무기산 수용액으로, 20 °C에서 비중 1.498 – 1.502 g/cm³ (~48.5 °Be)를 나타내며 리터당 약 900 g의 순수 H₂SO₄ (~9.17 mol/L)를 함유하고 깊은 공융 어는점(약 -65 °C)을 가집니다. 고위험군인 산업용 황산 98% (농황산)와 달리, 사전 희석 및 냉각 공정을 거친 H₂SO₄ 60%는 초기 수화 발열량의 약 65%–70%를 이미 제거하였기 때문에 폐수처리장(WWTP) 자동 pH 중화 설비, 납축전지 전해액 조제조 및 철강 산세 라인에 플라스틱 배관 변형이나 비산 폭발 위험 없이 안전하게 직투입할 수 있습니다. 록티엔 화학(Loc Thien Chemical)은 ZDHC MRSL v3.1 Level 1 인증(TÜV Rheinland CSR #248162921-01)을 보유한 H₂SO₄ 60%를 1,500 kg IBC 탱크 및 5–30톤 전용 내산 탱크로리로 베트남 전역 6대 창고에서 신속 공급합니다 — 핫라인 0979 891 929로 문의하시면 15분 이내에 기술 견적서를 제공해 드립니다.
1. 황산 60% (SG 1.500 g/cm³ · 48.5 °Be) 물리화학적 본질, 비중 특성 및 온도 보정 곡선
산업용 화학물질 엔지니어링 및 자동 정량 주입(Dosing) 설비 설계에서 산업용 황산 60% (H₂SO₄ 60%)의 질량 백분율 농도(% w/w), 비중(Specific Gravity — SG 또는 d, g/cm³), 그리고 보메도(°Be)의 상관관계를 정확히 파악하는 것은 입고 계근 검수와 정량 펌프 유량 세팅의 핵심 전제 조건입니다.
60.0% ± 1.0% w/w 농도 영역에서 H₂SO₄ 분자는 1차 해리(pKa₁ ≈ -3.0)가 완전히 이루어지고 2차 해리(pKa₂ = +1.99)가 부분적으로 진행된 상태로, 산과 물이 약 1 H₂SO₄ : 3.63 H₂O의 몰비로 강하게 결합한 안정적인 수화 이온쌍(H₃O⁺ · HSO₄⁻ 및 H₅O₂⁺) 형태로 존재합니다. 이러한 분자 구조는 H₂SO₄ 60% 수용액에 세 가지 결정적인 공학적 이점을 부여합니다:
20 °C기준 표준 밀도1.498 – 1.502 g/cm³(~1.50 kg/L): 용액1리터(L)의 총 중량은1,500 g이며, 그 안에899 – 901 g의 순수H₂SO₄성분과 약600 g의 물(H₂O)이 들어 있습니다. 당사의 산업용 산(Industrial Acids) 카탈로그 상업 포장 기준으로 환산할 때, 표준1,000 LIBC 탱크 1대에 담긴 H₂SO₄ 60%의 순중량은 정확히약 1,500 kg(1.5톤)으로 물(1,000 kg)이나 98% 농황산(1,840 kg)과 뚜렷이 구별됩니다.- 낮은 동점도 (
20 °C에서약 5.0 mPa·s): 기름처럼 걸쭉한H₂SO₄ 98%(약 24.5 mPa·s)에 비해 점도가 약 5분의 1 수준으로 낮습니다. 덕분에 전자식 또는 기계식 다이어프램 정량 펌프의 흡입·토출 행정 시 캐비테이션(공동 현상)이나 유량 맥동 없이 정밀한 비례 제어가 가능합니다. - 공융점(Eutectic Point) 구간의 극저온 어는점 (
약 -60 °C ~ -70 °C):H₂SO₄ 98%가+3 °C에서 얼어붙고H₂SO₄ 84%가+8.5 °C에서 결정화되는 것과 달리,H₂SO₄ 60%는 황산-물 상평형도의 가장 깊은 공융 곡선에 위치하여 겨울철 북부 베트남이나 한랭 지역 옥외 배관에서도 결정 석출로 인한 배관 막힘이 전혀 발생하지 않습니다.
현장 QC 엔지니어가 입고 시료를 유리 부액계(Hydrometer)로 측정할 때, 시료의 실제 온도 T (°C)가 표준 온도인 20 °C보다 높으면 열팽창으로 인해 1 °C당 약 0.00085 g/cm³씩 겉보기 비중이 낮게 읽힙니다(전체 농도 데이터는 황산 H₂SO₄ 10% – 98% 비중, 보메도 및 농도 환산 총괄표를 참조하십시오):
표 1: 온도 변화에 따른 황산 H₂SO₄ 60.0% (% w/w) 수용액의 비중, 보메도 및 점도 보정표
시료 측정 온도 (T, °C) | 비중계 겉보기 눈금 (d_T, g/cm³) | 온도 T에서의 보메도 (°Be) | 20 °C 표준 밀도 환산 보정치 (+Δd) | 온도 T에서 1 L당 순수 H₂SO₄ 함량 (g/L) | 역학 점도 (Viscosity, mPa·s 또는 cP) | 정량 펌프 및 플라스틱 배관 운전 상태 평가 |
|---|---|---|---|---|---|---|
10 °C | 1.5068 | 48.8 °Be | -0.0085 | 904.1 g/L | 6.8 mPa·s | 정량 펌프 흡입 양호, 결정 석출 전혀 없음. |
15 °C | 1.5025 | 48.5 °Be | -0.0042 | 901.5 g/L | 5.8 mPa·s | 미국 표준 참조 온도 조건 (60 °F = 15.6 °C). |
20 °C (COA 표준) | 1.4983 – 1.5000 | 48.2 – 48.5 °Be | 0.0000 | 899.0 – 900.0 g/L | 5.0 mPa·s | 로트별 시험성적서(COA) 대조 표준 기준 온도. |
25 °C | 1.4940 | 48.0 °Be | +0.0043 | 896.4 g/L | 4.3 mPa·s | 항온항습 QC 실험실 표준 측정 온도. |
30 °C | 1.4898 | 47.7 °Be | +0.0085 | 893.9 g/L | 3.8 mPa·s | 베트남 남부 산업단지 주간 저장 탱크 평균 온도. |
40 °C | 1.4813 | 47.1 °Be | +0.0170 | 888.8 g/L | 3.0 mPa·s | 후육 PN16 uPVC 배관의 연속 운전 권장 상한 온도. |
50 °C | 1.4728 | 46.6 °Be | +0.0255 | 883.7 g/L | 2.5 mPa·s | 반드시 PPH, CPVC, PVDF 또는 PTFE 배관 사용 필수. |
2. 수화 열역학 및 2차 희석 물질수지: H₂SO₄ 60% vs. 고농도 H₂SO₄ 98%
왜 수많은 글로벌 FDI 섬유 염색 공장, 납축전지 제조사 및 산업단지 폐수처리장(WWTP)에서 산업용 황산 98% (농황산) 대신 사전 조제된 산업용 황산 60% 직납으로 전환하고 있을까요? 핵심 해답은 황산의 미분 수화 엔탈피 곡선(ΔH_sol) 특성에 있습니다:
무수 H₂SO₄ 1 mol을 무한대의 물에 희석할 때 방출되는 총 용해열은 ΔH ≈ -85.5 ~ -95.3 kJ/mol (순수 H₂SO₄ 1 kg당 약 880 kJ)에 달합니다. 결정적으로, 이 전체 발열량의 65% ~ 70% 이상이 농도를 98%에서 60%로 낮추는 1차 수화 구간(일수화물 H₂SO₄·H₂O 및 이수화물 H₂SO₄·2H₂O 형성 단계)에서 집중적으로 방출됩니다.
따라서 전용 플랜트에서 1차 수화 반응을 마치고 상온으로 완전히 냉각된 H₂SO₄ 60%를 현장에 도입하여 중화조에 직접 투입하거나 10% – 36% 작업액으로 2차 희석하면, 단열 온도 상승폭(ΔT)이 98% 농황산 대비 약 3분의 1 수준으로 급감합니다:
표 2: 작업용 황산 수용액 1,000 L 조제 시 H₂SO₄ 60% 사용 vs. H₂SO₄ 98% 사용의 물질수지 및 단열 온도 상승(ΔT) 비교표
목표 작업액 농도 (% w/w) | 20 °C 목표 밀도 (kg/L) | 필요한 H₂SO₄ 60% 질량 (kg) | 필요한 H₂SO₄ 60% 부피 (L) | 먼저 채워야 할 깨끗한 물 부피 (L) | H₂SO₄ 60% 사용 시 단열 온도 상승 ΔT (°C) | H₂SO₄ 98% 사용 시 단열 온도 상승 ΔT (°C) | 설비 내구성 및 현장 안전환경(EHS) 영향 |
|---|---|---|---|---|---|---|---|
10% 수용액 (pH 중화) | 1.066 | 177.7 kg | 118.5 L | 888.3 L | +7.5 °C (미온 안전) | +23.5 °C | 별도 냉각기 없이 일반 HDPE/PP 교반조에서 즉시 조제 가능. |
20% 수용액 (철강 산세) | 1.139 | 379.7 kg | 253.1 L | 759.3 L | +16.4 °C (안정적) | +51.8 °C (약 77 °C) | 플라스틱 탱크 열연화 변형 및 산성 미스트 발생 차단. |
30% 수용액 (중간 모액) | 1.219 | 609.5 kg | 406.3 L | 609.5 L | +26.8 °C (약 52 °C) | +85.4 °C (비등 > 105 °C!) | 돌비(Flash-boiling)에 의한 산 비산 폭발 사고 원천 제거. |
36% 수용액 (배터리 전해액) | 1.268 | 760.8 kg | 507.2 L | 507.2 L | +33.5 °C (약 58 °C) | +107.0 °C (격렬한 폭비!) | 칠러(Chiller) 열교환기 냉각 가동 시간 및 전력비 60% 이상 절감. |
(필수 EHS 안전 수칙: 60% 황산은 초기 발열량이 크게 줄어들었으나, 더 낮은 농도로 추가 희석할 때는 반드시 탱크에 찬물을 먼저 채운 뒤 교반기를 가동하면서 H₂SO₄ 60%를 물속으로 천천히 주입해야 합니다).
3. 부동태 피막 용해 메커니즘 및 H₂SO₄ 60% 저장 탱크 재질 선정 매트릭스 (탄소강 절대 사용 금지!)
산업 현장에서 발생하는 가장 치명적인 설비 사고 중 하나는 기존에 H₂SO₄ 98%를 보관하던 무코팅 탄소강 탱크(Unlined Carbon Steel Tank)에 H₂SO₄ 60%를 그대로 이송하여 저장하는 것입니다.
당사의 기술 분석 리포트 묽은 황산과 반응하지 않는 금속 및 농도별 부식 메커니즘 차이에서 설명한 바와 같이, 98% 농황산(40 °C 이하)은 탄소강 표면에 불용성 황산제일철(FeSO₄) 부동태 피막을 형성하여 연간 부식 속도를 < 0.15 mm/년으로 억제합니다. 그러나 60% w/w 농도(40% 자유수 함유)에서는 이 FeSO₄ 피막이 물에 즉시 녹아내리면서 노출된 철 표면이 ~9.17 M의 고농도 하이드로늄 이온(H₃O⁺)과 직접 반응합니다:
H₂SO₄ 60%에 노출된 무코팅 탄소강의 부식 속도는 15 – 50 mm/년을 초과하여 불과 수일에서 수주 내에 탱크 바닥이 뚫리며, 동시에 탱크 상부 밀폐 공간에 폭발성 수소 가스(H₂, 폭발 하한계 4.0%)가 축적되어 정전기 스파크 발생 시 대형 폭발로 이어지고 용출된 Fe²⁺ 이온이 약품을 심각하게 오염시킵니다!
표 3: 황산 H₂SO₄ 60% 저장 탱크, 배관·밸브 및 가스켓 재질 내식성 적합성 매트릭스 (20 – 50 °C 기준)
| 설비 구성 요소 | 최우선 권장 내산 재질 (A 등급 — 장기 내구성 우수) | 조건부 사용 가능 재질 (B 등급 — 온도·압력 제한) | 사용 절대 금지 재질 (X 등급 — 급속 부식 파괴) |
|---|---|---|---|
고정식 벌크 저장 탱크 (5 – 50 m³) | 가교 폴리에틸렌(XLPE), 후육 신재 HDPE (두께 ≥ 18–25 mm, SG 1.8 등급), 비닐에스테르 FRP, PTFE 라이닝 또는 부틸 고무 라이닝 강철 탱크 | 호모 폴리프로필렌(PP-H) 압출 용접 탱크 (≤ 20 m³ 권장, 외부 보강 철제 케이지 적용) | 무코팅 일반 탄소강 (SS400, A36, CT3), SUS 304, 일반 SUS 316L 스테인리스강, 알루미늄, 일반 폴리에스테르 FRP |
| 이송 배관 및 차단 밸브 | PVDF, PTFE (테프론), PPH PN10/PN16, CPVC Schedule 80 후육관 | 후육 PN16 uPVC 배관 (< 35 °C 상온 저압 구간에 한함, 직사광선 차폐 필수) | 아연도금강관(백관), 동관, SUS 304/316 배관, 주철 밸브 |
| 약품 이송 펌프 및 정량 펌프 | PVDF 또는 PTFE 헤드 다이어프램 정량 펌프; 불소수지(FEP/PFA) 라이닝 마그네틱 펌프; Alloy 20 / Hastelloy C-276 합금 펌프 | 폴리프로필렌(PP) 접액부 펌프 (< 35 °C 상온 운전 조건) | 일반 주철제 펌프, SUS 304/316 스테인리스 원심 펌프 |
| 플랜지 가스켓 및 오링(O-Ring) | Viton (FKM 불소고무), 신재 PTFE (테프론), 내산 등급 EPDM | 부틸 고무 (Butyl Rubber / IIR) | 천연고무(NR), 니트릴 고무(NBR / Buna-N), 네오프렌 |
록티엔 화학 현장 QC 엔지니어링 조언 — Phan Cam Thuy (품질관리 책임자): “록티엔 화학의
5–30톤전용 탱크로리가 고객사 저장 탱크에H₂SO₄ 60%를 하역하기 전, 당사 기술 운송팀은 반드시 탱크 명판 재질과 캄록(Camlock) 배관 재질을 사전 점검합니다. 만약 고객사 탱크가 무코팅 탄소강이거나 SUS 304 재질로 확인될 경우 즉시 하역을 중단하고, 아연도금 철제 케이지가 장착된1,000 L신재 HDPE IBC 탱크(1,500 kg순중량) 공급 방식으로 전환하여 공장 안전사고를 원천 예방합니다.”
4. 산업용 황산 60%의 4대 핵심 적용 분야 및 엔지니어링 도징 계산 예시
- 알칼리성 폐수 자동 pH 중화 공정 (섬유 염색, 제지, 도금, 수산물 가공):
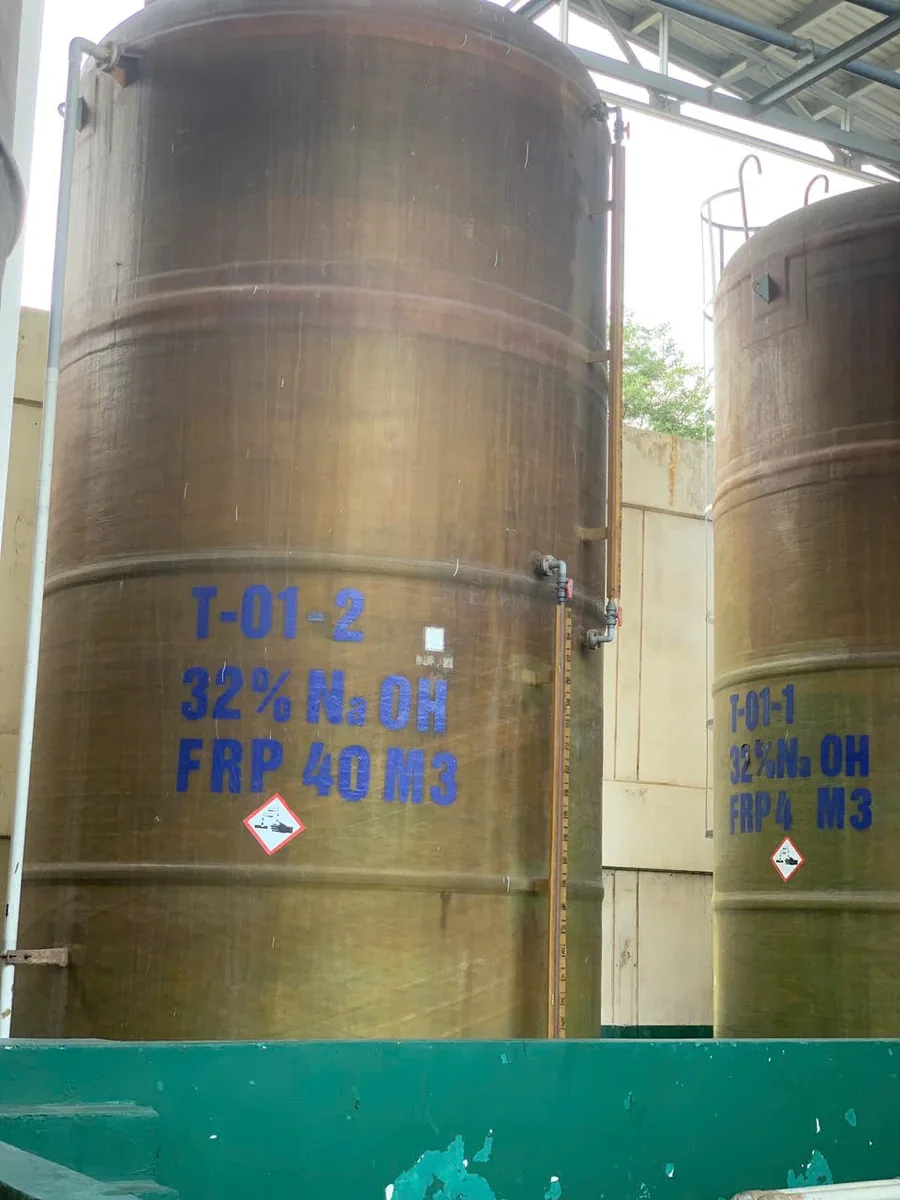
머서화(Mercerizing) 및 정련 공정에 가성소다 액체 NaOH 32%를 다량 사용하는 공장의 유입 폐수는
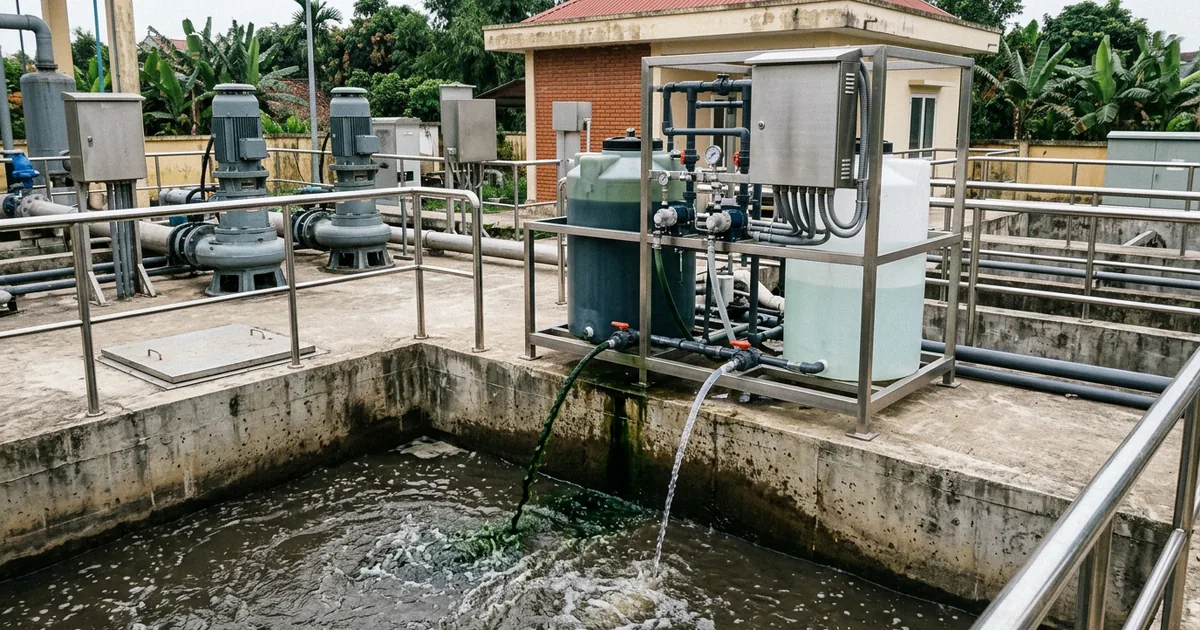
pH 11.0 – 12.5의 강알칼리성을 띱니다. PID 제어 정량 펌프를 통해 산업용 황산 H₂SO₄ 60%를 투입하면 염화제일철 FeCl₂ 30% 또는 PAC 응집침전 전단에서 pH를6.8 – 8.0으로 정밀하게 낮추어 베트남 국가 폐수 배출 기준인QCVN 40:2025/BTNMT를 안정적으로 충족합니다. 염산 HCl 32%와 달리 부식성 염화수소 가스(백연)가 발생하지 않아 제어반 부식이 없고, 생물학적 처리조 미생물을 저해하는 염소 이온(Cl⁻)을 증가시키지 않습니다(자세한 비교는 HCl과 H₂SO₄의 산도 및 경제성 비교 분석 참조).- 엔지니어링 도징 계산 예시 (가정 조건 명시): 일일 처리 용량
1,500 m³/일규모의 폐수처리장에서 잔류 알칼리도5.0 mmol OH⁻/L(= 2.5 mmol H₂SO₄/L = 245.2 g 순수 H₂SO₄/m³)를 중화해야 할 경우, 하루에 필요한100% 순수 H₂SO₄질량은367.8 kg/일입니다.H₂SO₄ 60%(0.60 kg H₂SO₄/kg또는0.90 kg H₂SO₄/L)를 사용할 때의 이론적 일일 소모량은613 kg/일(약 408.7 L/일)입니다. 엔지니어는 온라인 화학물질 투입량 계산기로 초벌 계산 후, 반드시 실제 현장 폐수 시료를 이용한 자테스트(Jar-test)를 통해 탄산염 완충 용량을 보정해야 합니다.
- 엔지니어링 도징 계산 예시 (가정 조건 명시): 일일 처리 용량
- 납축전지(Lead-Acid Battery) 전해액 조제 및 보충:
철분 및 중금속 불순물이 엄격히 통제된(
Fe ≤ 50 ppm,As ≤ 1 ppm) 고순도 모액으로서, 비중SG = 1.240 – 1.285 g/cm³(32% – 38%농도)의 배터리 전해액 제조 시 냉각 시간을 단축하고 극판 수명을 연장합니다(상세 내용은 납축전지 제조용 황산 H₂SO₄ 규격 가이드 참조). - 열연 강판 산세(Pickling) 및 금속 표면 스케일 제거:
60 – 75 °C로 운영되는15% – 22%철강 산세조의 농도 보충액으로 직접 투입하여 열충격 없이 산화철 스케일(FeO, Fe₃O₄, Fe₂O₃)을 신속히 용해합니다. - 냉각탑(Cooling Tower) 알칼리도 제어 및 화학 합성:
대형 냉각수 시스템의 랑겔리어 지수(LSI)를 조절하여 열교환기 튜브의 탄산칼슘(
CaCO₃) 스케일 침적을 방지하고, 전분 가수분해 및 황산염 합성에 활용됩니다(황산 H₂SO₄의 산업적 응용 총람 및 황산 H₂SO₄ 마스터 엔지니어링 가이드 참조).
5. 2026년 제2군 산업용 전구체 법규 준수, ZDHC MRSL v3.1 Level 1 인증 및 5–30톤 탱크로리 물류 역량
2026년 베트남에서 산업용 황산 60% (H₂SO₄ 60%)를 구매하는 한국계 및 글로벌 FDI 기업을 위해 록티엔 화학은 3대 핵심 컴플라이언스와 물류 인프라를 보장합니다:
- 제2군 산업용 전구체 법규 완벽 대응 (
화학물질법 제69/2025/QH15호&시행령 제24/2026/ND-CP호):H₂SO₄함량이≥ 5% w/w이상인 모든 액상 혼합물(H₂SO₄ 60%포함)은 제2군 산업용 전구체로 관리됩니다. 베트남 내수 거래 시 통지 제01/2026/TT-BCT호에 의거한 산업용 전구체 매매 관리표를 작성하며,LOC THIEN INVESTMENT DEVELOPMENT COMPANY LIMITED(사업자등록번호:0313650856; 법적 본사:호찌민시 빈떤군 빈찌동동 띤로 10번가 452/6B) 명의의 적법한 전자 세금계산서(VAT 인보이스)를 발행합니다. 수출가공기업(EPE / DNCX) 고객에게는시행령 제25/2026/ND-CP호에 따른 전구체 수출입 허가 절차를 전담 지원합니다. ZDHC MRSL Version 3.1 Conformance Level 1인증 완료: TÜV Rheinland Vietnam에서 발급한 CSR 및 분석 시험 성적서 번호248162921-01(2024년 10월 22일 발행)을 보유하고 있으며, 이는 록티엔 화학의 9대 주력 제품 ZDHC Level 1 포트폴리오(TÜV SÜD 인증서 4종ZDHC1 127736 0001–0004:NaOH, H₂O₂, Na₂SO₄, Na₂CO₃및 TÜV Rheinland CSR/성적서 5종248162921-01–05:H₂SO₄, FeCl₂, HCl, Javel/NaOCl, PAC 31%)의 핵심 품목입니다. 현장 비치용 GHS 16개 항목 표준 황산 MSDS 안전보건자료도 함께 제공됩니다.- 월간
3,000+ 톤공급 능력, 전국 6대 표준 물류창고 및 배송 SLA: 바리아붕따우(푸미 1 공단), 동나이(롱탄 공단), 빈즈엉(지안시), 다낭(호아칸 공단), 껀터(짜녹 공단), 박닌(띠엔선 공단)의 6개 직영 창고에서5–30톤전용 탱크로리 및 IBC 트럭으로 출하됩니다. 호찌민 시내 4시간, 남부 및 메콩델타 공단 24–48시간, 북부 및 중부 공단 2–3일 내 납품을 보증합니다. 상세한 납품 일정은 핫라인0979 891 929로 문의해 주십시오.
6. 산업용 황산 60% (H₂SO₄ 60%) 관련 자주 묻는 질문 (FAQ)
1. 20 °C에서 황산 H₂SO₄ 60%의 표준 비중과 보메도는 얼마입니까?
20 °C 표준 온도에서 산업용 황산 60% (% w/w)의 비중은 1.498 – 1.502 g/cm³ (~1.50 kg/L), 보메도는 48.2 – 48.5 °Be이며, 리터당 약 900 g의 순수 H₂SO₄를 함유합니다. 표준 1,000 L IBC 탱크 1대의 약품 순중량은 약 1,500 kg (1.5톤)입니다.
2. 왜 무코팅 탄소강 탱크에 H₂SO₄ 60%를 보관하면 절대 안 됩니까?
60% w/w 농도(40% 자유수 함유)에서는 보호용 FeSO₄ 부동태 피막이 완전히 용해되어 산이 철 모재를 직접 부식시키고(Fe + H₂SO₄ → FeSO₄ + H₂↑), 단기간 내 탱크 천공과 폭발성 수소 가스 축적을 유발합니다. 반드시 XLPE, 후육 HDPE, PP, PVDF 또는 비닐에스테르 FRP 탱크를 사용해야 합니다.
3. H₂SO₄ 98% 대신 H₂SO₄ 60%를 사용하면 희석 발열량이 얼마나 감소합니까?
사전 조제 및 냉각된 H₂SO₄ 60%를 사용하면 산업용 황산 98%를 현장에서 희석할 때보다 초기 수화 발열량의 약 65%–70%가 제거되어 플라스틱 배관, 정량 펌프 및 작업자 안전을 확실하게 보호합니다.
4. 황산 60%의 단가는 어떻게 산정되며 견적서 수령까지 얼마나 걸립니까?
단가는 5가지 투명한 B2B 요소에 의해 결정됩니다: (1) COA 농도 및 순도 규격, (2) 포장 및 운송 방식(45 kg 말통, 300 kg 드럼, 1,500 kg IBC 탱크 또는 5–30톤 탱크로리), (3) 주문 물량, (4) 6대 창고로부터의 배송 거리, (5) ZDHC/EPE 서류 요구 사항. 온라인 견적 요청 양식 또는 핫라인 0979 891 929 ([email protected])로 문의하시면 15분 이내에 공식 기술 견적서를 발송해 드립니다.