60%硫酸(H2SO4 60% · 48.5 °Be · 比重 1.50):密度溫度對照表、儲槽材質選型與工業應用指南
目錄導覽
工業級 60%硫酸(H₂SO₄ 60% w/w,CAS 編號 7664-93-9,UN 1830)是按質量分數精確調配的中等濃度無機酸水溶液,在 20 °C 標準溫度下的相對密度(比重)為 1.498 – 1.502 g/cm³(約 48.5 °Be),每公升溶液含純 H₂SO₄ 約 900 g/L(莫耳濃度約 9.17 mol/L),共晶凝固點低至 約 -65 °C。與高風險的 98%工業濃硫酸 相比,預配並冷卻穩態化的 H₂SO₄ 60% 已提前釋放了 65%–70% 的劇烈水合放熱量,使工廠能夠安全地將其直接投入廢水 pH 自動中和系統、鉛酸蓄電池電解液配製槽及鋼鐵酸洗生產線,徹底消除沸騰噴濺與塑膠管路熱變形風險。祿天化工(Loc Thien Chemical)供應符合 ZDHC MRSL v3.1 Level 1 標準(TÜV Rheinland CSR 編號 #248162921-01) 的 H₂SO₄ 60%,支援 1,500 kg IBC 噸桶及 5–30 噸專用防蝕槽罐車從全越 6 大倉儲中心直發——致電熱線 0979 891 929,15 分鐘內獲取工程技術報價。
1. 60%硫酸(SG 1.500 g/cm³ · 48.5 °Be)理化本質、比重特性與溫度修正曲線
在工業化學品大宗貿易與自動化加藥系統設計中,準確區分 60%工業硫酸(H₂SO₄ 60%) 的質量百分比濃度(% w/w)、相對密度/比重(Specific Gravity — SG 或 d,單位 g/cm³)與波美度(°Be),是工廠品管員(QC)進行槽車過磅驗收和廠務工程師設定隔膜定量泵浦衝程流量的核心基礎。
在 60.0% ± 1.0% w/w 濃度下,H₂SO₄ 分子已完成第一級完全解離(pKa₁ ≈ -3.0)及部分第二級解離(pKa₂ = +1.99),在溶液中主要以穩定的水合離子對 H₃O⁺ · HSO₄⁻ 與二水合氫離子 H₅O₂⁺ 形式存在,酸與水的莫耳比約為 1 H₂SO₄ : 3.63 H₂O。這種緊密的氫鍵水合網路賦予了 H₂SO₄ 60% 溶液三項極其關鍵的工程物性優勢:
- 20 °C 標準密度高達
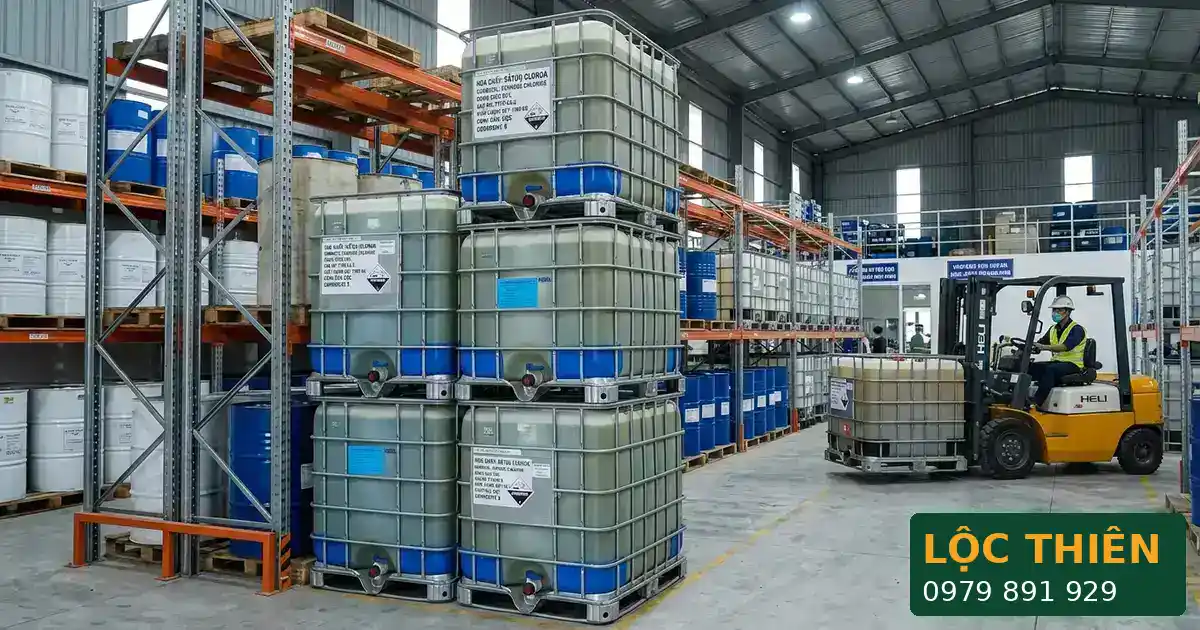
1.498 – 1.502 g/cm³(約1.50 kg/L): 每1 公升溶液總質量為1,500 g,其中包含899 – 901 g 純 H₂SO₄ 溶質和約600 g 純水。折算為工業商用包裝規格(詳見 工業酸類化學品目錄)時,1 個標準1,000 LIBC 噸桶裝滿 60%硫酸後的化學品淨重高達1,500 kg(1.5 噸),既不同於純水的1,000 kg,也不同於 98%濃硫酸的1,840 kg。 - 動力黏度低(20 °C 下約為
5.0 mPa·s): 黏度僅為油狀H₂SO₄ 98%(約24.5 mPa·s)的五分之一。這使電磁隔膜定量泵浦或機械隔膜泵浦在吸入與排液衝程中表現得極為平順,徹底消除了高黏度濃酸常見的氣蝕、回流滯後與脈衝斷流問題。 - 冰點處於深共晶谷底(Eutectic Point 約
-60 °C 至 -70 °C): 相比之下,H₂SO₄ 98%在+3 °C即開始結晶凍結,H₂SO₄ 84%更是在+8.5 °C就會凝固堵管;而H₂SO₄ 60%位於硫酸-水二元相圖的最低共晶點區域,即使在越南北部冬季低溫或溫帶出口環境中,戶外加藥管路也絕不會發生結晶堵塞。
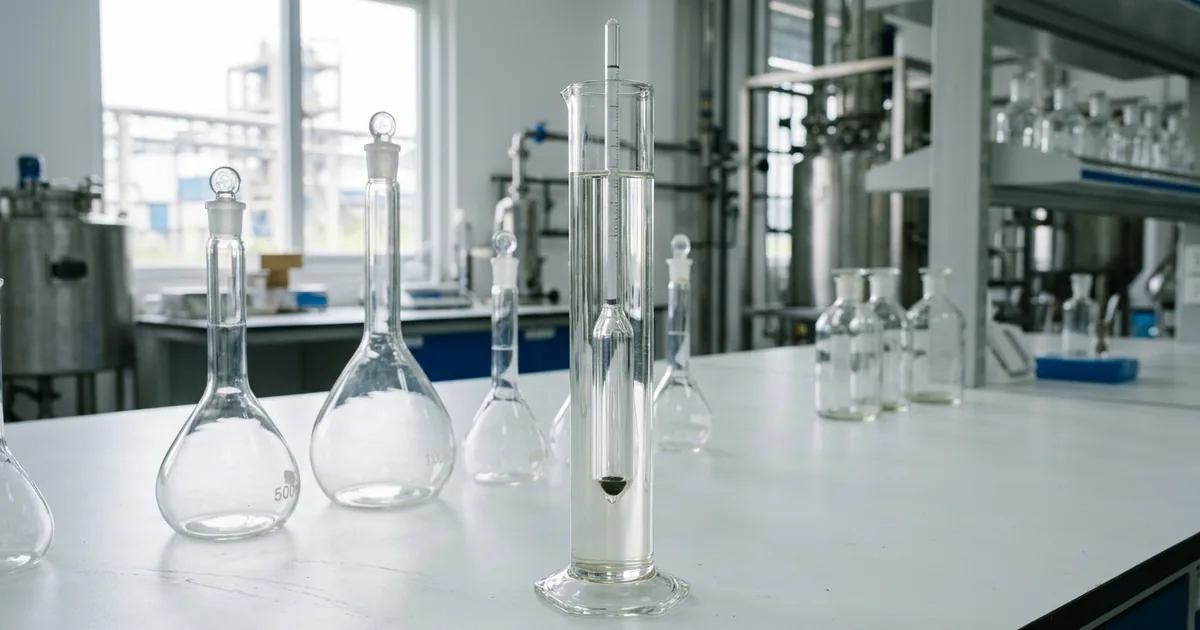
當工廠 QC 工程師在廠區現場使用玻璃浮子比重計(Hydrometer)檢測來料樣品時,由於越南南部及中部工業區長年環境溫度 T (°C) 高於 20 °C,熱膨脹效應會使實測密度讀數每升高 1 °C 下降約 0.00085 g/cm³(全濃度區間對照表可參閱 硫酸 H₂SO₄ 10% – 98% 比重、波美度與濃度換算總表):
表 1:60.0% 硫酸溶液(% w/w)在不同溫度下的實測比重、波美度與動力黏度修正表
樣品實測溫度 (T, °C) | 浮子比重計表觀讀數 (d_T, g/cm³) | 對應溫度下的表觀波美度 (°Be) | 折算回 20 °C 標準密度的溫度補償值 (+Δd) | 該溫度下每公升溶液所含純 H₂SO₄ 質量 (g/L) | 動力黏度 (Viscosity, mPa·s 或 cP) | 定量泵浦與塑膠管路運轉工況評估 |
|---|---|---|---|---|---|---|
10 °C | 1.5068 | 48.8 °Be | -0.0085 | 904.1 g/L | 6.8 mPa·s | 隔膜泵浦吸液順暢,無任何結晶析出風險。 |
15 °C | 1.5025 | 48.5 °Be | -0.0042 | 901.5 g/L | 5.8 mPa·s | 歐美標準參考溫度(60 °F = 15.6 °C)。 |
20 °C(COA 標準) | 1.4983 – 1.5000 | 48.2 – 48.5 °Be | 0.0000 | 899.0 – 900.0 g/L | 5.0 mPa·s | 批次出廠品檢單(COA)標準核對基準溫度。 |
25 °C | 1.4940 | 48.0 °Be | +0.0043 | 896.4 g/L | 4.3 mPa·s | 恆溫空調品質管制(QC)實驗室常見溫度。 |
30 °C | 1.4898 | 47.7 °Be | +0.0085 | 893.9 g/L | 3.8 mPa·s | 越南南部工業區日間廠房與儲槽常見溫度。 |
40 °C | 1.4813 | 47.1 °Be | +0.0170 | 888.8 g/L | 3.0 mPa·s | 加厚 PN16 uPVC 硬質管路長期運轉上限溫度。 |
50 °C | 1.4728 | 46.6 °Be | +0.0255 | 883.7 g/L | 2.5 mPa·s | 必須採用 PPH、CPVC、PVDF 或 PTFE 管路系統。 |
2. 水合熱力學與二次稀釋物料衡算:為什麼 60%硫酸比現場稀釋 98%濃硫酸安全三倍?
為什麼越來越多的台商與外資(FDI)紡織染整廠、鉛酸蓄電池製造廠以及工業園區集中廢水處理廠(WWTP)放棄採購 98%工業濃硫酸,轉而直接採購預配好的 60%工業硫酸?核心原因在於硫酸水合微分焓曲線(ΔH_sol)的極端不均勻分布:
將 1 mol 純無水 H₂SO₄ 稀釋至無限水量時,累計釋放的積分溶解熱高達 ΔH ≈ -85.5 至 -95.3 kJ/mol(折合約 880 kJ/kg 純 H₂SO₄)。然而熱力學測定表明,超過 65% 至 70% 的劇烈放熱量集中在濃度從 98% 降至 60% 的第一階段釋放(即打破無水硫酸分子網路,生成一水合物 H₂SO₄·H₂O 與二水合物 H₂SO₄·2H₂O 的過程)。
因此,當工廠直接使用已在祿天化工專業配酸站內完成第一階段水合反應並冷卻至常溫的 H₂SO₄ 60%,無論是直接注入中和池還是在廠區二次稀釋至 10% – 36% 工作液,絕熱溫升幅度(ΔT)均比使用 98%濃硫酸降低近三分之二:
表 2:配製 1,000 公升工業工作液時採用 H₂SO₄ 60% 與 H₂SO₄ 98% 的物料配比及絕熱溫升(ΔT)對比表
目標工作液濃度 (% w/w) | 20 °C 下目標溶液密度 (kg/L) | 需用 H₂SO₄ 60% 質量 (kg) | 對應 H₂SO₄ 60% 體積 (L) | 預先注入槽內的冷卻純水體積 (L) | 由 H₂SO₄ 60% 稀釋的絕熱溫升 ΔT (°C) | 若由 H₂SO₄ 98% 稀釋的絕熱溫升 ΔT (°C) | 對現場設備壽命與環安衛(EHS)作業安全的影響 |
|---|---|---|---|---|---|---|---|
10% 稀酸(pH 加藥) | 1.066 | 177.7 kg | 118.5 L | 888.3 L | +7.5 °C(溫和微熱) | +23.5 °C | 可直接在普通 HDPE/PP 攪拌槽內配製,無需冰水機。 |
20% 酸洗液(鋼鐵除鏽) | 1.139 | 379.7 kg | 253.1 L | 759.3 L | +16.4 °C(安全受控) | +51.8 °C(終溫 ~77 °C) | 塑膠槽體不軟化變形,廠房無刺鼻酸霧逸散。 |
30% 中間母液 | 1.219 | 609.5 kg | 406.3 L | 609.5 L | +26.8 °C(終溫 ~52 °C) | +85.4 °C(沸騰 > 105 °C!) | 徹底根除配酸沸騰飛濺(「炸酸」)與爆管事故。 |
36% 電解液(鉛酸蓄電池) | 1.268 | 760.8 kg | 507.2 L | 507.2 L | +33.5 °C(終溫 ~58 °C) | +107.0 °C(劇烈暴沸!) | 縮短冰水機組(Chiller)熱交換降溫週期達 60% 以上。 |
(EHS 強制安全準則:儘管 60%硫酸的水合熱已大幅降低,但在將其進一步稀釋至更低濃度時,現場工程師仍必須嚴格遵循*「先將冷卻水注入攪拌槽,隨後在開啟攪拌狀態下將 H₂SO₄ 60% 緩慢注入水中」*的核心原則)。
3. 鈍化膜溶解腐蝕機理與 60%硫酸儲槽材質選型矩陣(絕對嚴禁裸碳鋼槽!)
在工廠儲運工程改造中,最致命的錯誤之一就是將原本用於儲存 H₂SO₄ 98% 的舊碳鋼儲槽(Carbon Steel Tank)直接用來裝卸和儲存 H₂SO₄ 60%。
正如我們在技術專論 哪些金屬不與稀硫酸反應以及濃硫酸與稀硫酸腐蝕機理差異 中所詳述的:在 98% 濃硫酸且溫度低於 40 °C 時,未解離的硫酸分子具有強氧化性,能在碳鋼表面形成一層不溶於濃酸的無水硫酸亞鐵(FeSO₄)鈍化膜,將碳鋼年腐蝕速率控制在 < 0.15 mm/年。然而,在 60% w/w 濃度(含有 40% 自由水分子)下,這層 FeSO₄ 鹽膜會瞬間溶解於水相,使裸露的鐵基體直接暴露於高達 ~9.17 M 的氫離子(H₃O⁺)攻擊之下:
裸碳鋼在 H₂SO₄ 60% 中的腐蝕速率高達 15 – 50 mm/年,僅需數天至數週即可腐蝕穿透槽底鋼板;更危險的是,反應產生的氫氣(H₂,爆炸下限僅 4.0%)會積聚在密閉儲槽頂部空間,一旦遭遇靜電火花或維修動火便會引發災難性爆炸,同時溶出的 Fe²⁺ 離子還會嚴重污染酸液品質!
表 3:60%硫酸(20 – 50 °C 工況)儲槽、管路閥門與密封彈性體耐腐蝕選型矩陣
| 工程設備部位 | 首選推薦耐蝕材質(A 級 — 長期穩定耐用) | 有條件使用材質(B 級 — 嚴格限溫限壓) | 絕對嚴禁使用材質(X 級 — 極速腐蝕穿孔) |
|---|---|---|---|
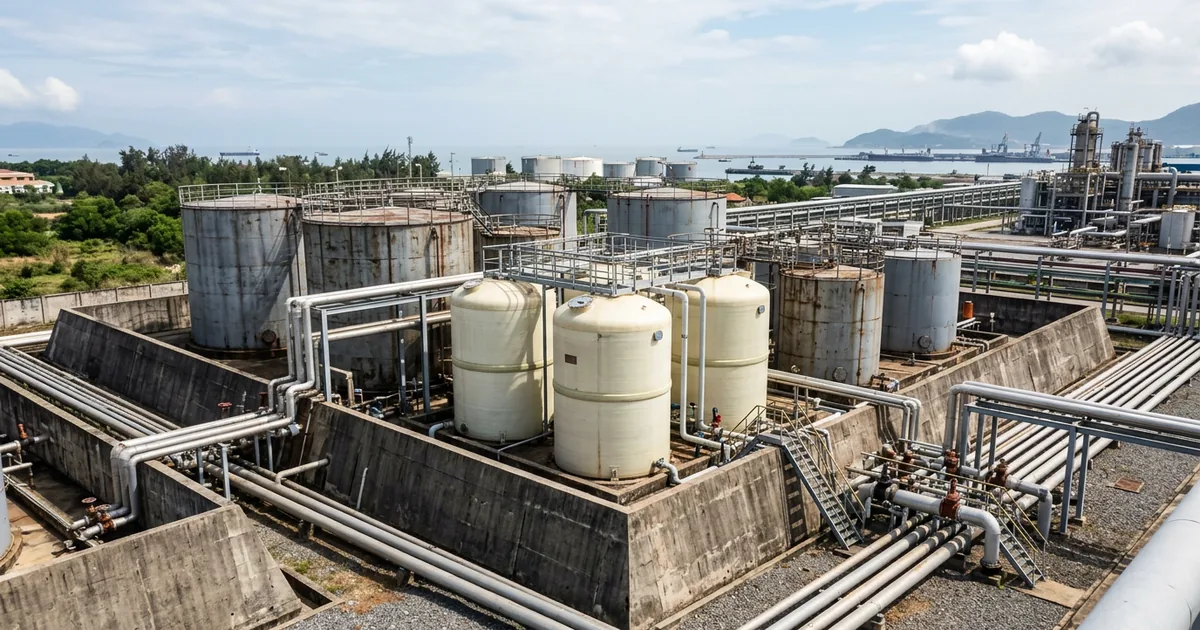
固定式大宗儲槽 (5 – 50 m³) | 交聯高密度聚乙烯(XLPE)、加厚原生 HDPE(壁厚 ≥ 18–25 mm,SG 1.8 等級)、乙烯基酯玻璃鋼(Vinyl Ester FRP)、鋼襯鐵氟龍(PTFE)/ 鋼襯丁基橡膠槽 | 均聚聚丙烯(PP-H)焊製儲槽(建議單槽容積 ≤ 20 m³ 並加裝外部防蝕鋼護套) | 無內襯裸碳鋼(Q235B、SS400、A36、CT3)、304 不鏽鋼、普通 316L 不鏽鋼、鋁合金、普通鄰苯聚酯玻璃鋼 |
| 輸送管路與切斷閥門 | PVDF、PTFE(鐵氟龍)、PPH PN10/PN16、CPVC Schedule 80 加厚管 | 加厚 PN16 uPVC 硬管(嚴格限用於 < 35 °C 常溫低壓段,避免陽光暴曬) | 鍍鋅鋼管、銅管、304/316 不鏽鋼管、普通鑄鐵閥門 |
| 化工卸料泵浦與定量泵浦 | PVDF 或 PTFE 泵頭隔膜定量泵浦;氟塑膠襯裡(FEP/PFA)磁力驅動泵浦;Alloy 20 合金 / Hastelloy C-276 哈氏合金泵浦 | 聚丙烯(PP)泵頭氣動隔膜泵浦或定量泵浦(限用於 < 35 °C 常溫介質) | 普通鑄鐵離心泵浦、304/316 不鏽鋼離心泵浦 |
| 法蘭墊片與 O 型環 | Viton(FKM 氟橡膠)、純 PTFE(鐵氟龍)包覆墊片、耐酸級三元乙丙橡膠(EPDM) | 丁基橡膠(Butyl Rubber / IIR) | 天然橡膠(NR)、丁腈橡膠(NBR / Buna-N)、氯丁橡膠 |
祿天化工現場 QC 與工程安全建議 — Phan Cam Thuy(品質管制工程師): 「在祿天化工的
5–30 噸專用危化品槽罐車向客戶工廠儲槽卸入H₂SO₄ 60%之前,我們的押運技術員都會嚴格核查儲槽銘牌材質與快速接頭(Camlock)規格。一旦發現客戶現場使用的是無內襯碳鋼槽或 304 不鏽鋼槽,我們會立即停止泵送卸貨,並協助客戶改用自帶鍍鋅鋼護籠的1,000 L原生加厚 HDPE 噸桶(每桶淨重1,500 kg)直連加藥系統,確保工廠零洩漏、零氫爆風險。」
4. 工業級 60%硫酸四大核心應用場景與工程加藥量核算實例
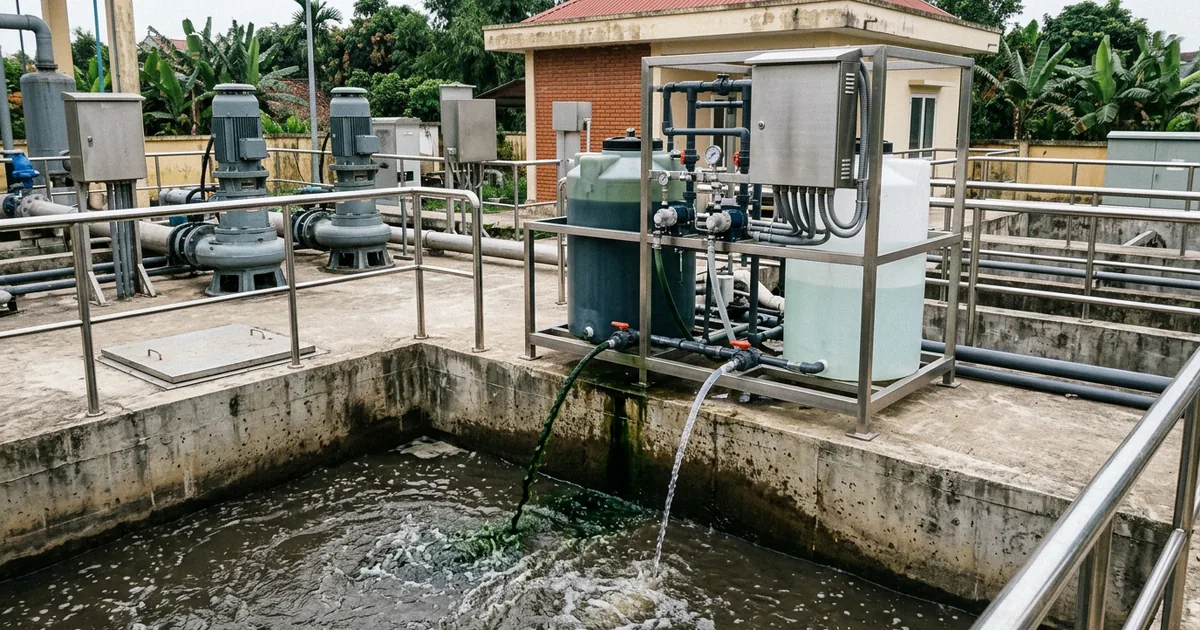
- 紡織染整、造紙、電鍍及工業園區廢水處理廠(WWTP)高鹼性廢水自動 pH 中和:
大量使用 32%工業液鹼(NaOH 32%) 進行退漿、絲光和鹼洗的工廠,其綜合調節池進水 pH 常高達
11.0 – 12.5。透過 PID 線上控制器聯動隔膜定量泵浦投加 60%工業硫酸,可將廢水 pH 平穩回調至6.8 – 8.0區間,隨後配合 30%氯化亞鐵(FeCl₂ 30%) 或聚合氯化鋁(PAC)進行高效混凝脫色,穩定達到越南國家工業廢水排放標準QCVN 40:2025/BTNMT。相比 32%工業鹽酸(HCl 32%),H₂SO₄ 60%絕不揮發腐蝕性氯化氫酸霧,不會腐蝕電控櫃電路板,也不會向生化池引入抑制硝化菌活性的氯離子(Cl⁻)(詳見 工業應用中鹽酸 HCl 與硫酸 H₂SO₄ 的性能及經濟性對比)。- 工程技術核算示例(列明假設條件): 假設某染整廢水處理廠設計處理量為
1,500 m³/天,原水殘餘游離鹼度折合5.0 mmol OH⁻/L(完全中和需消耗2.5 mmol H₂SO₄/L = 245.2 g 純 H₂SO₄/m³),則每日需消耗100% 純 H₂SO₄共計367.8 kg/天。若採用H₂SO₄ 60%(每公斤含0.60 kg純酸,每公升含0.90 kg純酸),理論日投加量為613 kg/天(折合體積約408.7 公升/天)。工程師可使用 線上化學品投加量計算工具 快速初算,並在現場務必透過原水燒杯試驗(Jar-test)修正碳酸鹽緩衝鹼度影響。
- 工程技術核算示例(列明假設條件): 假設某染整廢水處理廠設計處理量為
- 鉛酸蓄電池電解液配製與維護:
作為低鐵、低重金屬(
Fe ≤ 50 ppm,As ≤ 1 ppm)的高純母液,用於稀釋調配比重SG = 1.240 – 1.285 g/cm³(濃度32% – 38%)的蓄電池電解液,顯著降低極板自放電率並延長充放電循環壽命(參閱 蓄電池製造用硫酸 H₂SO₄ 技術標準)。 - 熱軋鋼材酸洗除鏽(Pickling)與金屬表面前處理:
直接作為
15% – 22%(工作溫度60 – 75 °C)鋼鐵酸洗槽的線上補酸母液,高效溶解表面氧化鐵皮(FeO, Fe₃O₄, Fe₂O₃),避免直接補加 98%濃硫酸引起的加酸口局部過熱與基體過腐蝕。 - 循環冷卻水塔(Cooling Tower)鹼度控制與化工合成:
用於精確調節大型中央空調及電廠冷卻水塔的朗格利爾飽和指數(LSI),防止冷凝器銅管結生碳酸鈣(
CaCO₃)水垢,同時廣泛用於澱粉水解、鈦白粉及硫酸鹽製造(綜合指南見 硫酸 H₂SO₄ 工業應用全景解析 與 工業硫酸 H₂SO₄ 工程技術百科全書)。
5. 2026 年第二類工業前驅化學品合規、ZDHC MRSL v3.1 Level 1 認證與 5–30 噸槽車物流保障
2026 年在越南採購 工業級 60%硫酸(H₂SO₄ 60%) 時,台商與外資工廠採購部及 EHS 環安衛部門重點關注以下三大合規與交付標準:
- 2026 年越南第二類工業前驅化學品法規(
化學品法第 69/2025/QH15 號&第 24/2026/ND-CP 號議定書): 所有含H₂SO₄質量分數≥ 5% w/w的溶液(包括H₂SO₄ 60%)均受第二類工業前驅化學品法規監管。越南境內交易時,買賣雙方須按 第 01/2026/TT-BCT 號通知 簽署 《工業前驅化學品買賣管控單》,並配套由LOC THIEN INVESTMENT DEVELOPMENT COMPANY LIMITED(祿天投資發展有限公司,稅號:0313650856;法定總部地址:胡志明市平新郡平治東坊 10 號省道 452/6B 號)開具的合法增值稅電子發票(VAT 發票)。針對出口加工區企業(EPE / DNCX),祿天化工提供符合第 25/2026/ND-CP 號議定書的就地進出口前驅化學品許可證全流程協辦服務。 ZDHC MRSL Version 3.1 Conformance Level 1國際環保合規認證: 祿天化工供應的H₂SO₄產品已通過 TÜV Rheinland Vietnam(德國萊茵 TÜV 越南實驗室) 嚴格檢測,獲頒 符合性彙總報告(CSR)及分析測試報告編號248162921-01(簽發日期 2024 年 10 月 22 日),隸屬於祿天化工 9 大主力產品 ZDHC Level 1 認證矩陣(含 4 項 TÜV SÜD 認證證書ZDHC1 127736 0001–0004:NaOH, H₂O₂, Na₂SO₄, Na₂CO₃;以及 5 項 TÜV Rheinland CSR 與檢測報告248162921-01–05:H₂SO₄, FeCl₂, HCl, Javel/NaOCl, PAC 31%)。廠區現場同時應配備標準 16 項 GHS 規範硫酸 MSDS 安全資料表。- 月產能吞吐量
3,000+ 噸/月、全越 6 大標準倉庫與交付時效(SLA): 貨物由 巴地頭頓倉(富美一工業區)、同奈倉(隆城工業區)、平陽倉(迪安市新東協坊)、峴港倉(和慶工業區)、芹苴倉(茶諾工業區)、北寧倉(仙山工業區) 就近調撥,配備5–30 噸專用耐酸槽罐車隊與重型 IBC 運輸車。承諾胡志明市市區 4 小時送達,南部及西南部各工業區 24–48 小時交付,北部及中部工業區 2–3 天送達。請致電熱線0979 891 929了解詳細交貨流程。
6. 關於工業級 60%硫酸(H₂SO₄ 60%)的工程常見問題解答(FAQ)
1. 20 °C 標準溫度下 60%硫酸(H₂SO₄ 60%)的比重和波美度是多少?
在 20 °C 標準工況下,60%工業硫酸(% w/w)的標準比重為 1.498 – 1.502 g/cm³(約 1.50 kg/L),對應波美度為 48.2 – 48.5 °Be,每公升溶液含純 H₂SO₄ 約 900 g/L。1 個標準 1,000 L IBC 噸桶裝滿後的化學品淨重約為 1,500 kg(1.5 噸)。
2. 為什麼絕對禁止使用無內襯碳鋼儲槽儲存 H₂SO₄ 60%?
在 60% w/w 濃度下(含 40% 游離水),保護性的 FeSO₄ 鈍化膜會完全溶解,導致酸液直接劇烈腐蝕鐵基體(Fe + H₂SO₄ → FeSO₄ + H₂↑),在短期內穿透鋼板並積聚易爆氫氣。因此必須選用 XLPE、加厚 HDPE、PP、PVDF 或 乙烯基酯玻璃鋼(Vinyl Ester FRP) 儲槽。
3. 使用 H₂SO₄ 60% 替代 H₂SO₄ 98% 可減少多少稀釋放熱量?
採購預配並冷卻至常溫的 H₂SO₄ 60%,比在現場加水稀釋 98%工業濃硫酸 減少了 65%–70% 最劇烈的第一階段水合放熱,從而有效保護塑膠加藥管路、隔膜定量泵浦與現場作業人員安全。
4. 60%硫酸的採購單價由哪些因素決定?多久能收到正式報價單?
工業 B2B 單價取決於 5 項透明要素:(1)COA 濃度與雜質純度等級、(2)包裝與運輸形式(45 kg 加厚桶、300 kg 鐵塑桶、1,500 kg IBC 噸桶或 5–30 噸 槽罐車散裝)、(3)月度採購噸位、(4)距祿天 6 大倉庫的配送距離,以及(5)ZDHC 報告或出口加工區(EPE)報關文件需求。歡迎透過 線上詢價表單 或致電熱線 0979 891 929(信箱:[email protected]),我們的 B2B 工程師將在 15 分鐘內發送正式技術報價單。