60%硫酸(H2SO4 60% · 48.5 °Be · 比重 1.50):密度温度对照表、储罐材质选型与工业应用指南
目录
工业级 60%硫酸(H₂SO₄ 60% w/w,CAS 编号 7664-93-9,UN 1830)是按质量分数精确调配的中等浓度无机酸水溶液,在 20 °C 标准温度下的相对密度(比重)为 1.498 – 1.502 g/cm³(约 48.5 °Be),每升溶液含纯 H₂SO₄ 约 900 g/L(摩尔浓度约 9.17 mol/L),共晶凝固点低至 约 -65 °C。与高危的 98%工业浓硫酸 相比,预配并冷却稳态化的 H₂SO₄ 60% 已提前释放了 65%–70% 的剧烈水合放热量,使工厂能够安全地将其直接投入废水 pH 自动中和系统、铅酸蓄电池电解液配制槽及钢铁酸洗生产线,彻底消除沸腾喷溅与塑料管路热变形风险。禄天化工(Loc Thien Chemical)供应符合 ZDHC MRSL v3.1 Level 1 标准(TÜV Rheinland CSR 编号 #248162921-01) 的 H₂SO₄ 60%,支持 1,500 kg IBC 吨桶及 5–30 吨专用防腐槽罐车从全越 6 大仓储中心直发——致电热线 0979 891 929,15 分钟内获取工程技术报价。
1. 60%硫酸(SG 1.500 g/cm³ · 48.5 °Be)理化本质、比重特性与温度修正曲线
在工业化学品大宗贸易与自动化加药系统设计中,准确区分 60%工业硫酸(H₂SO₄ 60%) 的质量百分比浓度(% w/w)、相对密度/比重(Specific Gravity — SG 或 d,单位 g/cm³)与波美度(°Be),是工厂质检员(QC)进行槽车过磅验收和设备工程师设定隔膜计量泵冲程流量的核心基础。
在 60.0% ± 1.0% w/w 浓度下,H₂SO₄ 分子已完成第一级完全电离(pKa₁ ≈ -3.0)及部分第二级电离(pKa₂ = +1.99),在溶液中主要以稳定的水合离子对 H₃O⁺ · HSO₄⁻ 与二水合氢离子 H₅O₂⁺ 形式存在,酸与水的摩尔比约为 1 H₂SO₄ : 3.63 H₂O。这种紧密的氢键水合网络赋予了 H₂SO₄ 60% 溶液三项极其关键的工程物性优势:
- 20 °C 标准密度高达
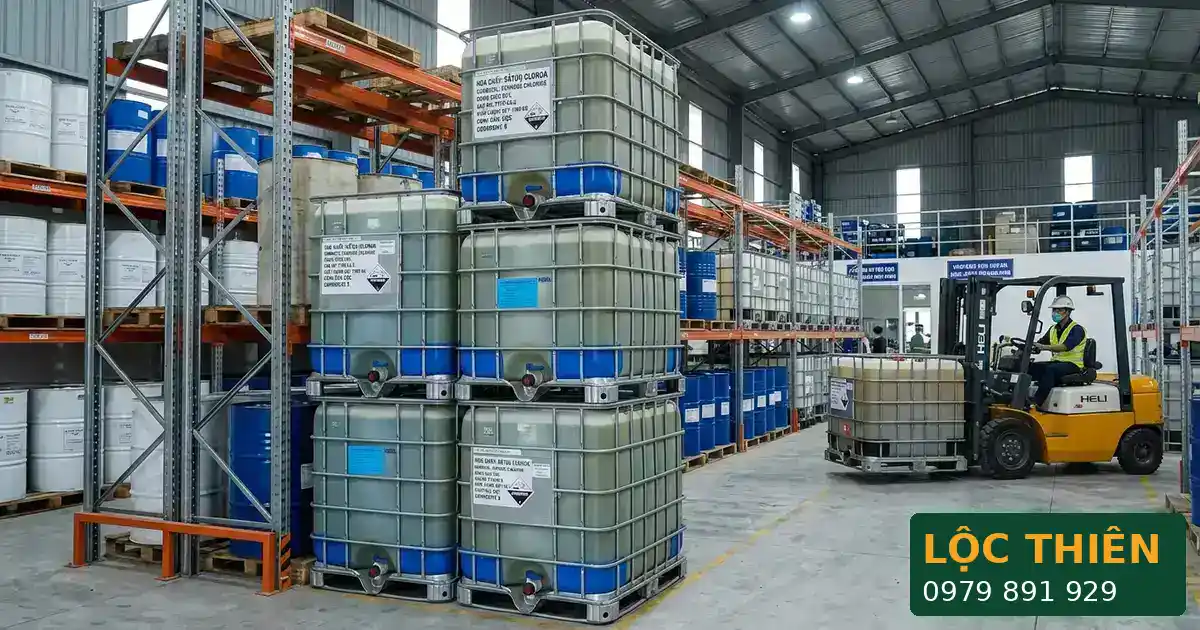
1.498 – 1.502 g/cm³(约1.50 kg/L): 每1 升溶液总质量为1,500 g,其中包含899 – 901 g 纯 H₂SO₄ 溶质和约600 g 纯水。折算为工业商用包装规格(详见 工业酸类化学品目录)时,1 个标准1,000 LIBC 吨桶装满 60%硫酸后的化学品净重高达1,500 kg(1.5 吨),既不同于纯水的1,000 kg,也不同于 98%浓硫酸的1,840 kg。 - 动力粘度低(20 °C 下约为
5.0 mPa·s): 粘度仅为油状H₂SO₄ 98%(约24.5 mPa·s)的五分之一。这使电磁隔膜计量泵或机械隔膜泵在吸入与排液冲程中表现得极为平顺,彻底消除了高粘度浓酸常见的气蚀、回流滞后与脉冲断流问题。 - 冰点处于深共晶谷底(Eutectic Point 约
-60 °C 至 -70 °C): 相比之下,H₂SO₄ 98%在+3 °C即开始结晶冻结,H₂SO₄ 84%更是在+8.5 °C就会凝固堵管;而H₂SO₄ 60%位于硫酸-水二元相图的最低共晶点区域,即使在越南北部冬季严寒或温带出口环境中,户外加药管路也绝不会发生结晶堵塞。
当工厂 QC 工程师在车间现场使用玻璃浮子比重计(Hydrometer)检测来料样品时,由于越南南部及中部工业区常年环境温度 T (°C) 高于 20 °C,热膨胀效应会使实测密度读数每升高 1 °C 下降约 0.00085 g/cm³(全浓度区间对照表可参阅 硫酸 H₂SO₄ 10% – 98% 比重、波美度与浓度换算总表):
表 1:60.0% 硫酸溶液(% w/w)在不同温度下的实测比重、波美度与动力粘度修正表
样品实测温度 (T, °C) | 浮子比重计表观读数 (d_T, g/cm³) | 对应温度下的表观波美度 (°Be) | 折算回 20 °C 标准密度的温度补偿值 (+Δd) | 该温度下每升溶液所含纯 H₂SO₄ 质量 (g/L) | 动力粘度 (Viscosity, mPa·s 或 cP) | 计量泵与塑料管路运行工况评估 |
|---|---|---|---|---|---|---|
10 °C | 1.5068 | 48.8 °Be | -0.0085 | 904.1 g/L | 6.8 mPa·s | 隔膜泵吸液顺畅,无任何结晶析出风险。 |
15 °C | 1.5025 | 48.5 °Be | -0.0042 | 901.5 g/L | 5.8 mPa·s | 欧美标准参考温度(60 °F = 15.6 °C)。 |
20 °C(COA 标准) | 1.4983 – 1.5000 | 48.2 – 48.5 °Be | 0.0000 | 899.0 – 900.0 g/L | 5.0 mPa·s | 批次出厂质检单(COA)标准核对基准温度。 |
25 °C | 1.4940 | 48.0 °Be | +0.0043 | 896.4 g/L | 4.3 mPa·s | 恒温空调质量控制(QC)实验室常见温度。 |
30 °C | 1.4898 | 47.7 °Be | +0.0085 | 893.9 g/L | 3.8 mPa·s | 越南南部工业区日间车间与储罐常见温度。 |
40 °C | 1.4813 | 47.1 °Be | +0.0170 | 888.8 g/L | 3.0 mPa·s | 加厚 PN16 uPVC 硬质管路长期运行上限温度。 |
50 °C | 1.4728 | 46.6 °Be | +0.0255 | 883.7 g/L | 2.5 mPa·s | 必须采用 PPH、CPVC、PVDF 或 PTFE 管路系统。 |
2. 水合热力学与二次稀释物料衡算:为什么 60%硫酸比现场稀释 98%浓硫酸安全三倍?
为什么越来越多的外资(FDI)纺织印染厂、铅酸蓄电池制造厂以及工业园区集中污水处理厂(WWTP)放弃采购 98%工业浓硫酸,转而直接采购预配好的 60%工业硫酸?核心原因在于硫酸水合微分焓曲线(ΔH_sol)的极端不均匀分布:
将 1 mol 纯无水 H₂SO₄ 稀释至无限水量时,累计释放的积分溶解热高达 ΔH ≈ -85.5 至 -95.3 kJ/mol(折合约 880 kJ/kg 纯 H₂SO₄)。然而热力学测定表明,超过 65% 至 70% 的剧烈放热量集中在浓度从 98% 降至 60% 的第一阶段释放(即打破无水硫酸分子网络,生成一水合物 H₂SO₄·H₂O 与二水合物 H₂SO₄·2H₂O 的过程)。
因此,当工厂直接使用已在禄天化工专业配酸站内完成第一阶段水合反应并冷却至常温的 H₂SO₄ 60%,无论是直接注入中和池还是在车间二次稀释至 10% – 36% 工作液,绝热温升幅度(ΔT)均比使用 98%浓硫酸降低近三分之二:
表 2:配制 1,000 升工业工作液时采用 H₂SO₄ 60% 与 H₂SO₄ 98% 的物料配比及绝热温升(ΔT)对比表
目标工作液浓度 (% w/w) | 20 °C 下目标溶液密度 (kg/L) | 需用 H₂SO₄ 60% 质量 (kg) | 对应 H₂SO₄ 60% 体积 (L) | 预先注入罐内的冷却纯水体积 (L) | 由 H₂SO₄ 60% 稀释的绝热温升 ΔT (°C) | 若由 H₂SO₄ 98% 稀释的绝热温升 ΔT (°C) | 对现场设备寿命与 EHS 操作安全的影响 |
|---|---|---|---|---|---|---|---|
10% 稀酸(pH 加药) | 1.066 | 177.7 kg | 118.5 L | 888.3 L | +7.5 °C(温和微热) | +23.5 °C | 可直接在普通 HDPE/PP 搅拌箱内配制,无需冷水机。 |
20% 酸洗液(钢铁除锈) | 1.139 | 379.7 kg | 253.1 L | 759.3 L | +16.4 °C(安全受控) | +51.8 °C(终温 ~77 °C) | 塑料罐体不软化变形,车间无刺鼻酸雾逸散。 |
30% 中间母液 | 1.219 | 609.5 kg | 406.3 L | 609.5 L | +26.8 °C(终温 ~52 °C) | +85.4 °C(沸腾 > 105 °C!) | 彻底根除配酸沸腾飞溅(“炸酸”)与爆管事故。 |
36% 电解液(铅酸蓄电池) | 1.268 | 760.8 kg | 507.2 L | 507.2 L | +33.5 °C(终温 ~58 °C) | +107.0 °C(剧烈暴沸!) | 缩短冷水机组(Chiller)换热降温周期达 60% 以上。 |
(EHS 强制安全准则:尽管 60%硫酸的水合热已大幅降低,但在将其进一步稀释至更低浓度时,现场工程师仍必须严格遵循*“先将冷却水注入搅拌釜,随后在开启搅拌状态下将 H₂SO₄ 60% 缓慢注入水中”*的操作铁律)。
3. 钝化膜溶解腐蚀机理与 60%硫酸储罐材质选型矩阵(绝对严禁裸碳钢罐!)
在工厂储运工程改造中,最致命的错误之一就是将原本用于储存 H₂SO₄ 98% 的旧碳钢储罐(Carbon Steel Tank)直接用来装卸和储存 H₂SO₄ 60%。
正如我们在技术专论 哪些金属不与稀硫酸反应以及浓硫酸与稀硫酸腐蚀机理差异 中所详述的:在 98% 浓硫酸且温度低于 40 °C 时,未电离的硫酸分子具有强氧化性,能在碳钢表面形成一层不溶于浓酸的无水硫酸亚铁(FeSO₄)钝化膜,将碳钢年腐蚀速率控制在 < 0.15 mm/年。然而,在 60% w/w 浓度(含有 40% 自由水分子)下,这层 FeSO₄ 盐膜会瞬间溶解于水相,使裸露的铁基体直接暴露于高达 ~9.17 M 的氢离子(H₃O⁺)攻击之下:
裸碳钢在 H₂SO₄ 60% 中的腐蚀速率高达 15 – 50 mm/年,仅需数天至数周即可腐蚀穿透罐底钢板;更危险的是,反应产生的氢气(H₂,爆炸下限仅 4.0%)会积聚在密闭储罐顶部空间,一旦遭遇静电火花或维修动火便会引发灾难性爆炸,同时溶出的 Fe²⁺ 离子还会严重污染酸液品质!
表 3:60%硫酸(20 – 50 °C 工况)储罐、管路阀门与密封弹性体耐腐蚀选型矩阵
| 工程设备部位 | 首选推荐耐腐材质(A 级 — 长期稳定耐用) | 有条件使用材质(B 级 — 严格限温限压) | 绝对严禁使用材质(X 级 — 极速腐蚀穿孔) |
|---|---|---|---|
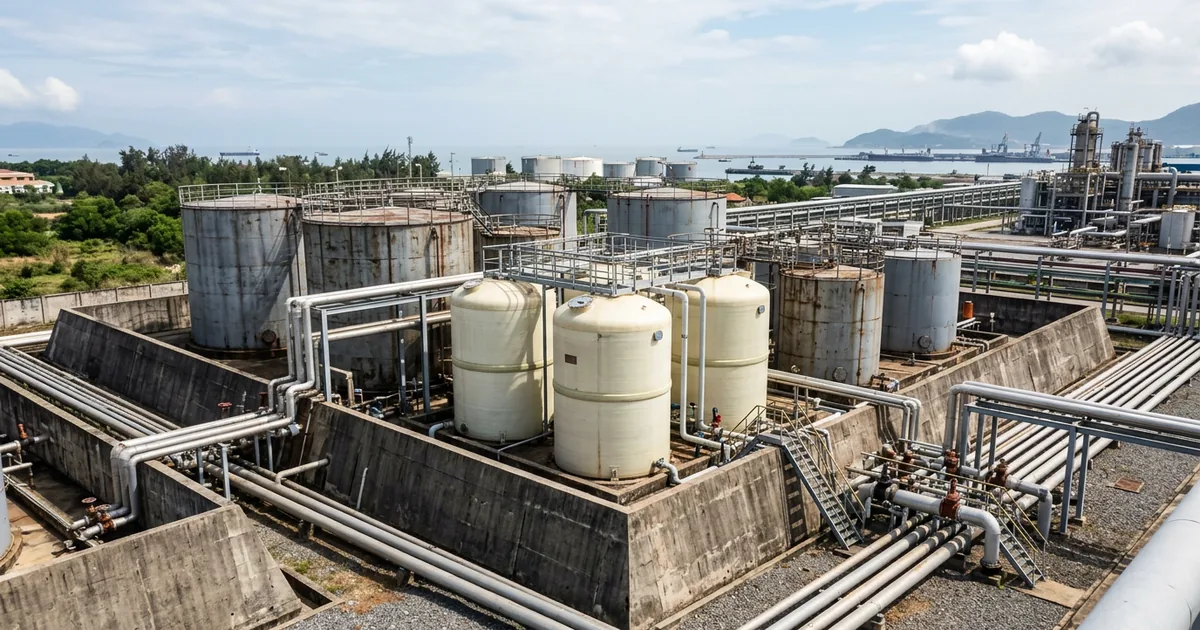
固定式大宗储罐 (5 – 50 m³) | 交联高密度聚乙烯(XLPE)、加厚原生 HDPE(壁厚 ≥ 18–25 mm,SG 1.8 等级)、乙烯基酯玻璃钢(Vinyl Ester FRP)、钢衬四氟(PTFE)/ 钢衬丁基橡胶罐 | 均聚聚丙烯(PP-H)焊制储罐(建议单罐容积 ≤ 20 m³ 并加装外部防腐钢护套) | 无内衬裸碳钢(Q235B、SS400、A36、CT3)、304 不锈钢、普通 316L 不锈钢、铝合金、普通邻苯聚酯玻璃钢 |
| 输送管路与切断阀门 | PVDF、PTFE(聚四氟乙烯)、PPH PN10/PN16、CPVC Schedule 80 加厚管 | 加厚 PN16 uPVC 硬管(严格限用于 < 35 °C 常温低压段,避免阳光暴晒) | 镀锌钢管、铜管、304/316 不锈钢管、普通铸铁阀门 |
| 化工卸料泵与计量泵 | PVDF 或 PTFE 泵头隔膜计量泵;氟塑料衬里(FEP/PFA)磁力驱动泵;Alloy 20 合金 / Hastelloy C-276 哈氏合金泵 | 聚丙烯(PP)泵头气动隔膜泵或计量泵(限用于 < 35 °C 常温介质) | 普通铸铁离心泵、304/316 不锈钢离心泵 |
| 法兰垫片与 O 型密封圈 | Viton(FKM 氟橡胶)、纯 PTFE(铁氟龙)包覆垫片、耐酸级三元乙丙橡胶(EPDM) | 丁基橡胶(Butyl Rubber / IIR) | 天然橡胶(NR)、丁腈橡胶(NBR / Buna-N)、氯丁橡胶 |
禄天化工现场 QC 与工程安全建议 — Phan Cam Thuy(质量控制工程师): “在禄天化工的
5–30 吨专用危化品槽罐车向客户工厂储罐卸入H₂SO₄ 60%之前,我们的押运技术员都会严格核查储罐铭牌材质与快速接头(Camlock)规格。一旦发现客户现场使用的是无内衬碳钢罐或 304 不锈钢罐,我们会立即停止泵送卸货,并协助客户改用自带镀锌钢护笼的1,000 L原生加厚 HDPE 吨桶(每桶净重1,500 kg)直连加药系统,确保工厂零泄漏、零氢爆风险。”
4. 工业级 60%硫酸四大核心应用场景与工程加药量核算实例
- 印染、造纸、电镀及工业园区污水处理厂(WWTP)高碱性废水自动 pH 中和:
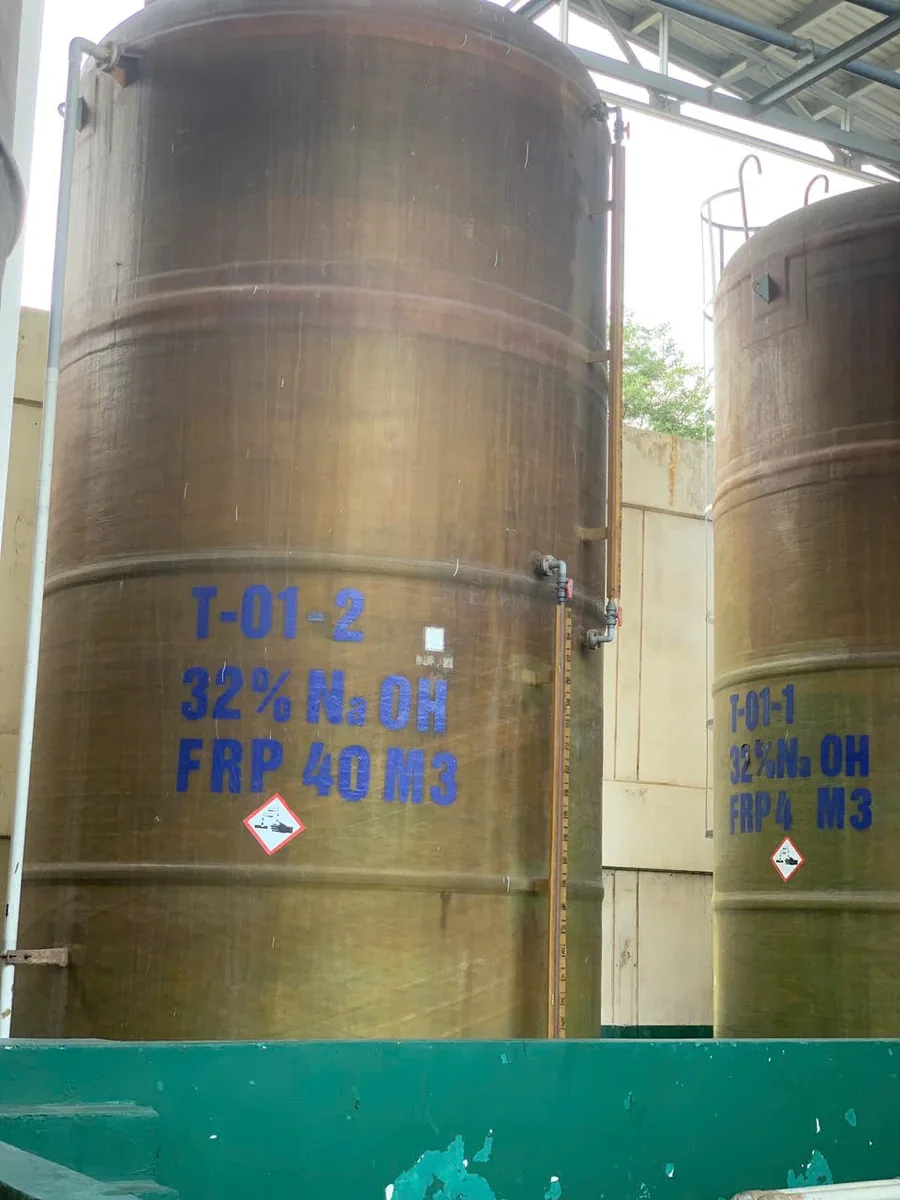
大量使用 32%工业液碱(NaOH 32%) 进行退浆、丝光和碱洗的工厂,其综合调节池进水 pH 常高达
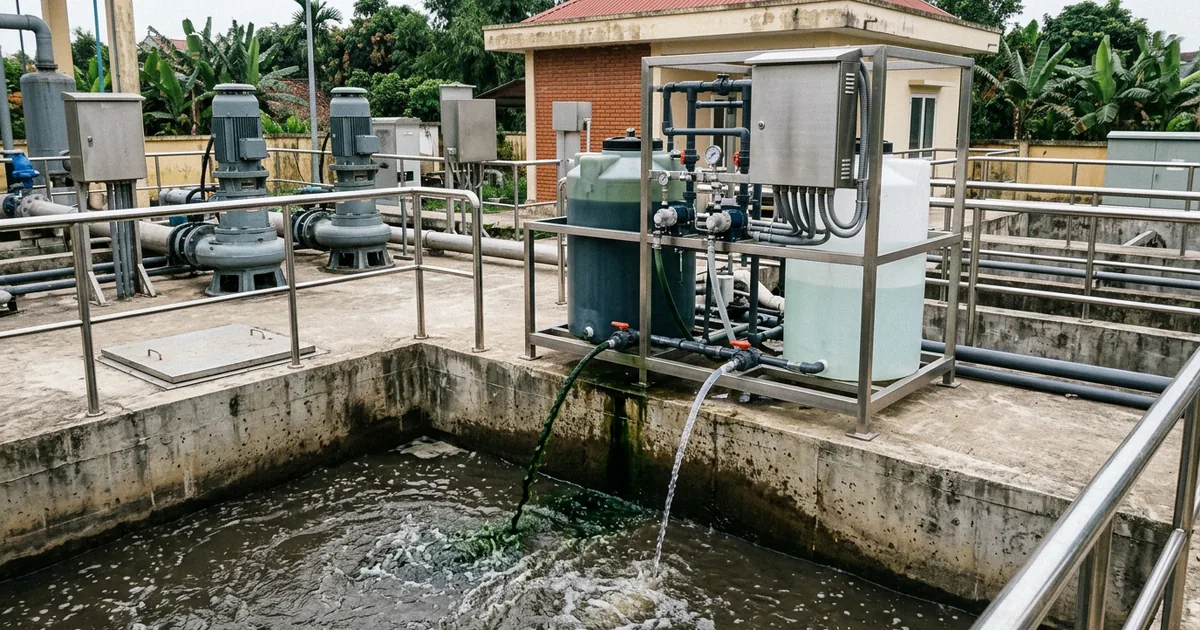
11.0 – 12.5。通过 PID 在线控制器联动隔膜计量泵投加 60%工业硫酸,可将废水 pH 平稳回调至6.8 – 8.0区间,随后配合 30%氯化亚铁(FeCl₂ 30%) 或聚合氯化铝(PAC)进行高效混凝脱色,稳定达到越南国家工业废水排放标准QCVN 40:2025/BTNMT。相比 32%工业盐酸(HCl 32%),H₂SO₄ 60%绝不挥发腐蚀性氯化氢酸雾,不会腐蚀电控柜电路板,也不会向生化池引入抑制硝化菌活性的氯离子(Cl⁻)(详见 工业应用中盐酸 HCl 与硫酸 H₂SO₄ 的性能及经济性对比)。- 工程技术核算示例(列明假设条件): 假设某印染污水处理站设计处理量为
1,500 m³/天,原水残余游离碱度折合5.0 mmol OH⁻/L(完全中和需消耗2.5 mmol H₂SO₄/L = 245.2 g 纯 H₂SO₄/m³),则每日需消耗100% 纯 H₂SO₄共计367.8 kg/天。若采用H₂SO₄ 60%(每公斤含0.60 kg纯酸,每升含0.90 kg纯酸),理论日投加量为613 kg/天(折合体积约408.7 升/天)。工程师可使用 在线化学品投加量计算工具 快速初算,并在现场务必通过原水烧杯试验(Jar-test)修正碳酸盐缓冲碱度影响。
- 工程技术核算示例(列明假设条件): 假设某印染污水处理站设计处理量为
- 铅酸蓄电池电解液配制与维护:
作为低铁、低重金属(
Fe ≤ 50 ppm,As ≤ 1 ppm)的高纯母液,用于稀释调配比重SG = 1.240 – 1.285 g/cm³(浓度32% – 38%)的蓄电池电解液,显著降低极板自放电率并延长充放电循环寿命(参阅 蓄电池制造用硫酸 H₂SO₄ 技术标准)。 - 热轧钢材酸洗除锈(Pickling)与金属表面前处理:
直接作为
15% – 22%(工作温度60 – 75 °C)钢铁酸洗槽的在线补酸母液,高效溶解表面氧化铁皮(FeO, Fe₃O₄, Fe₂O₃),避免直接补加 98%浓硫酸引起的加酸口局部过热与基体过腐蚀。 - 循环冷却水塔(Cooling Tower)碱度控制与化工合成:
用于精确调节大型中央空调及电厂冷却水塔的朗格利尔饱和指数(LSI),防止冷凝器铜管结生碳酸钙(
CaCO₃)水垢,同时广泛用于淀粉水解、钛白粉及硫酸盐制造(综合指南见 硫酸 H₂SO₄ 工业应用全景解析 与 工业硫酸 H₂SO₄ 工程技术百科全书)。
5. 2026 年第二类工业前体化学品合规、ZDHC MRSL v3.1 Level 1 认证与 5–30 吨槽车物流保障
2026 年在越南采购 工业级 60%硫酸(H₂SO₄ 60%) 时,外资工厂采购部与 EHS 环安卫部门重点关注以下三大合规与交付标准:
- 2026 年越南第二类工业前体化学品法规(
化学品法第 69/2025/QH15 号&第 24/2026/ND-CP 号议定书): 所有含H₂SO₄质量分数≥ 5% w/w的溶液(包括H₂SO₄ 60%)均受第二类工业前体化学品法规监管。越南境内交易时,买卖双方须按 第 01/2026/TT-BCT 号通知 签署 《工业前体化学品买卖管控单》,并配套由LOC THIEN INVESTMENT DEVELOPMENT COMPANY LIMITED(禄天投资发展有限公司,税号:0313650856;法定总部地址:胡志明市平新郡平治东坊 10 号省道 452/6B 号)开具的合法增值税(VAT)电子发票。针对出口加工区企业(EPE / DNCX),禄天化工提供符合第 25/2026/ND-CP 号议定书的就地进出口前体许可证全流程协办服务。 ZDHC MRSL Version 3.1 Conformance Level 1国际环保合规认证: 禄天化工供应的H₂SO₄产品已通过 TÜV Rheinland Vietnam(德国莱茵 TÜV 越南实验室) 严格检测,获颁 符合性汇总报告(CSR)及分析测试报告编号248162921-01(签发日期 2024 年 10 月 22 日),隶属于禄天化工 9 大主力产品 ZDHC Level 1 认证矩阵(含 4 项 TÜV SÜD 认证证书ZDHC1 127736 0001–0004:NaOH, H₂O₂, Na₂SO₄, Na₂CO₃;以及 5 项 TÜV Rheinland CSR 与检测报告248162921-01–05:H₂SO₄, FeCl₂, HCl, Javel/NaOCl, PAC 31%)。车间现场同时应配备标准 16 项 GHS 规范硫酸 MSDS 安全技术说明书。- 月产能吞吐量
3,000+ 吨/月、全越 6 大标准仓库与交付时效(SLA): 货物由 巴地头顿仓(富美一工业区)、同奈仓(隆城工业区)、平阳仓(迪安市新东协坊)、岘港仓(和庆工业区)、芹苴仓(茶诺工业区)、北宁仓(仙山工业区) 就近调拨,配备5–30 吨专用耐酸槽罐车队与重型 IBC 运输车。承诺胡志明市市区 4 小时送达,南部及西南部各工业区 24–48 小时交付,北部及中部工业区 2–3 天送达。请致电热线0979 891 929了解详细交货流程。
6. 关于工业级 60%硫酸(H₂SO₄ 60%)的工程常见问题解答(FAQ)
1. 20 °C 标准温度下 60%硫酸(H₂SO₄ 60%)的比重和波美度是多少?
在 20 °C 标准工况下,60%工业硫酸(% w/w)的标准比重为 1.498 – 1.502 g/cm³(约 1.50 kg/L),对应波美度为 48.2 – 48.5 °Be,每升溶液含纯 H₂SO₄ 约 900 g/L。1 个标准 1,000 L IBC 吨桶装满后的化学品净重约为 1,500 kg(1.5 吨)。
2. 为什么绝对禁止使用无内衬碳钢储罐储存 H₂SO₄ 60%?
在 60% w/w 浓度下(含 40% 游离水),保护性的 FeSO₄ 钝化膜会完全溶解,导致酸液直接剧烈腐蚀铁基体(Fe + H₂SO₄ → FeSO₄ + H₂↑),在短期内穿透钢板并积聚易爆氢气。因此必须选用 XLPE、加厚 HDPE、PP、PVDF 或 乙烯基酯玻璃钢(Vinyl Ester FRP) 储罐。
3. 使用 H₂SO₄ 60% 替代 H₂SO₄ 98% 可减少多少稀释放热量?
采购预配并冷却至常温的 H₂SO₄ 60%,比在现场加水稀释 98%工业浓硫酸 减少了 65%–70% 最剧烈的第一阶段水合放热,从而有效保护塑料加药管路、隔膜计量泵与现场作业人员安全。
4. 60%硫酸的采购单价由哪些因素决定?多久能收到正式报价单?
工业 B2B 单价取决于 5 项透明要素:(1)COA 浓度与杂质纯度等级、(2)包装与运输形式(45 kg 加厚桶、300 kg 铁塑桶、1,500 kg IBC 吨桶或 5–30 吨 槽罐车散装)、(3)月度采购吨位、(4)距禄天 6 大仓库的配送距离,以及(5)ZDHC 报告或出口加工区(EPE)报关文件需求。欢迎通过 在线询价表单 或致电热线 0979 891 929(邮箱:[email protected]),我们的 B2B 工程师将在 15 分钟内发送正式技术报价单。