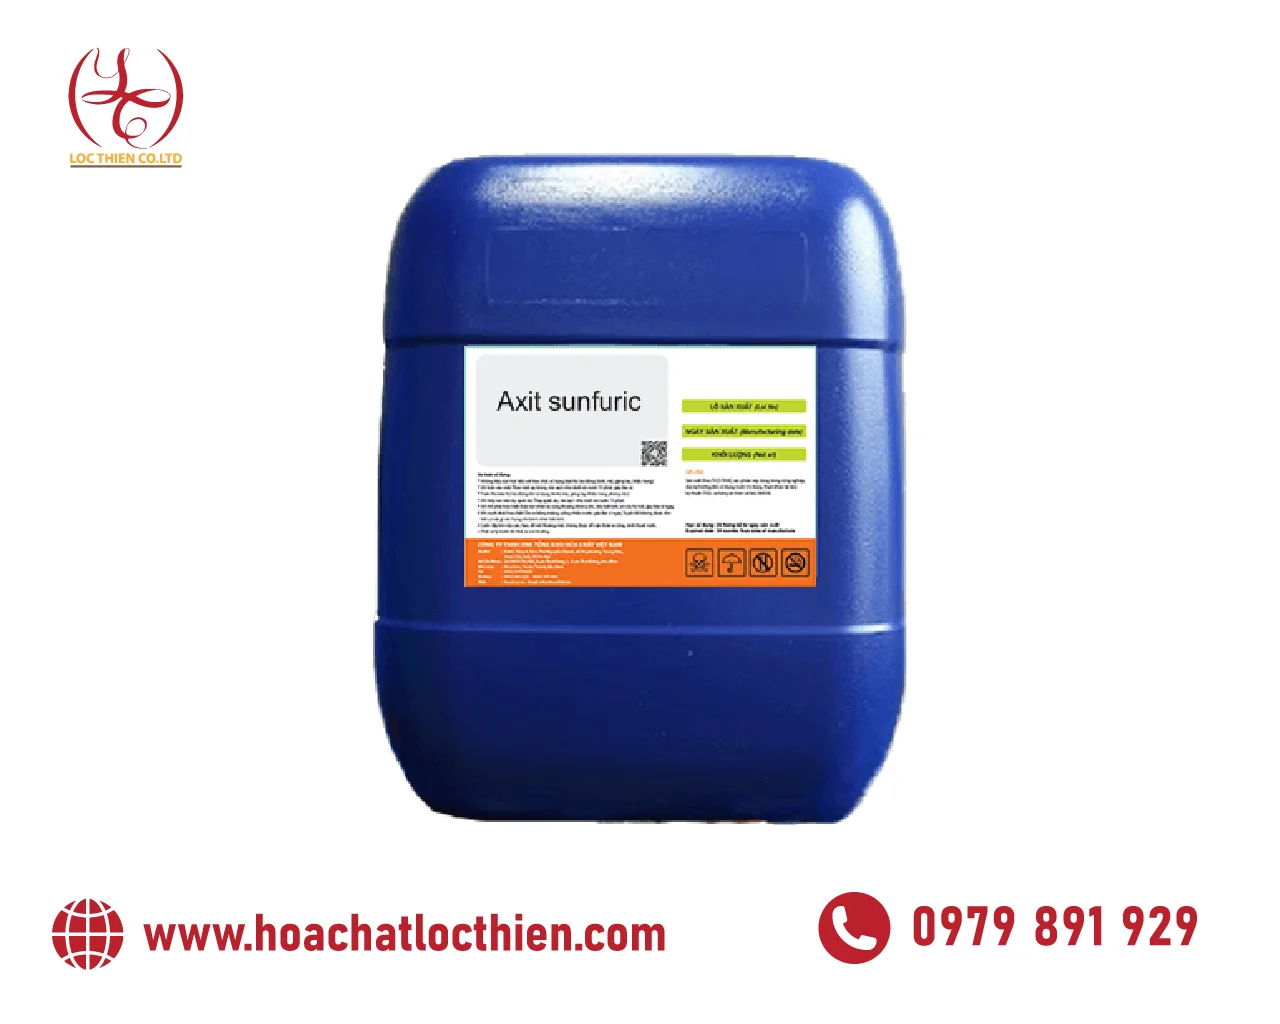
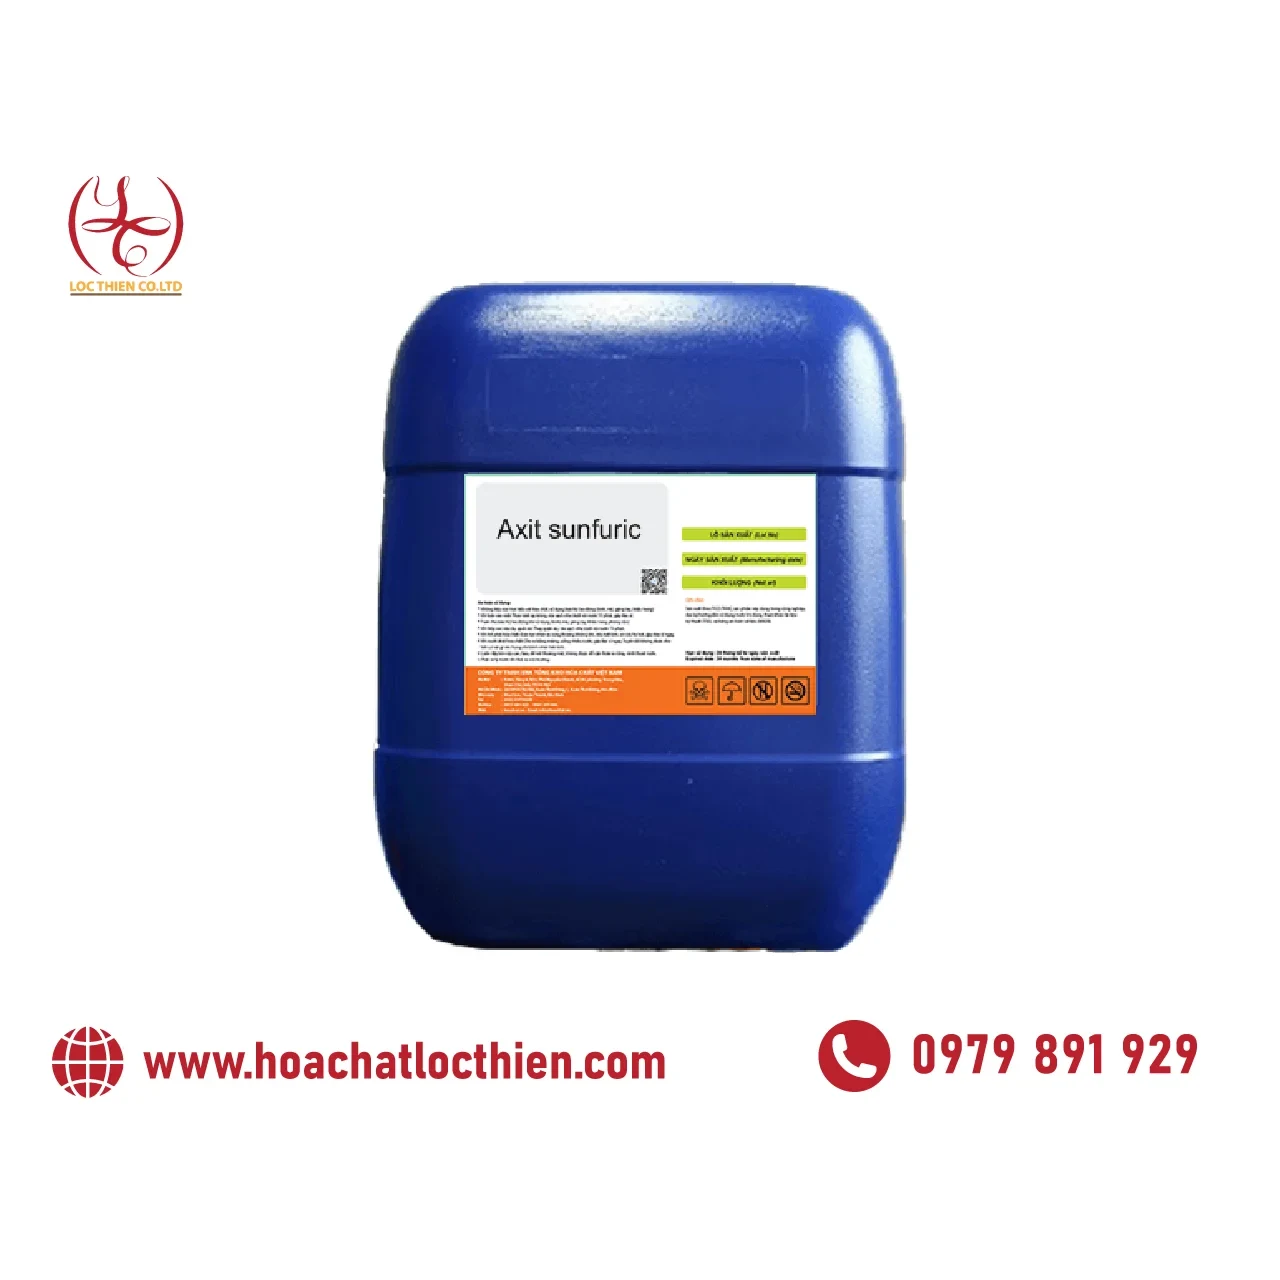
工业硫酸 60% (H₂SO₄ 60% 标准溶液) | 比重 1.50 (48.5 °Be) · ZDHC L1 · 5–30 吨槽车直供
越南禄天化工大宗供应工业硫酸 60%(H₂SO₄ 60% w/w,CAS 7664-93-9,20°C 比重 1.50 g/cm³,48.5 °Be),获 TÜV Rheinland ZDHC MRSL v3.1 Level 1 认证(CSR #248162921-01)。大幅降低稀释热,适用于污水 pH 自动加药、蓄电池电解液与酸洗。1,500kg IBC 吨桶与 5–30 吨槽车直配 6 大仓库,15 分钟报价:0979 891 929。
电话 0979 891 929 询价 💬 WeChat: 0979891929 💬 Zalo: 0979 891 929
🇨🇳 中资企业(FDI)大宗直供保障:中文商务与技术直连(微信同号:0979 891 929|微信号:Locthien86)· 支持 EPE 出口加工企业 0% VAT 原地报关 · 随车附 16项 GHS SDS 与批次 COA · 支持客户厂区地磅双端复磅
工业硫酸 60% (H₂SO₄ 60% 标准溶液) | 比重 1.50 (48.5 °Be) · ZDHC L1 · 5–30 吨槽车直供 (H2SO4 · CAS 7664-93-9 · M = 98.08 g/mol · d = 1.50 g/cm³ (60%, 20°C) · UN 1830 · ZDHC MRSL v3.1 Level 1 (TÜV Rheinland CSR #248162921-01)): 越南禄天化工大宗供应工业硫酸 60%(H₂SO₄ 60% w/w,CAS 7664-93-9,20°C 比重 1.50 g/cm³,48.5 °Be),获 TÜV Rheinland ZDHC MRSL v3.1 Level 1 认证(CSR #248162921-01)。大幅降低稀释热,适用于污水 pH 自动加药、蓄电池电解液与酸洗。1,500kg IBC 吨桶与 5–30 吨槽车直配 6 大仓库,15 分钟报价:0979 891 929。
目录
📋 越南中资企业(FDI)大宗采购与工程验收速查卡(H₂SO₄ 60% 工业级标准液)
- 【产品名称与规格】工业硫酸 60% 标准溶液(Sulfuric Acid 60% w/w · CAS 7664-93-9 · UN 1830)
- 【供应链定位】越南工业化学品大宗供应商(Bulk Industrial Chemical Supplier · 3,000+ 吨/月保供能力)
- 【核心物化参数】质量分数 60.0% ± 1.0% w/w|20 °C 比重 1.498 – 1.502 g/cm³(约 48.5 °Be,含纯 H₂SO₄ 约 900 g/L)
- 【国际环保与合规】获 TÜV Rheinland ZDHC MRSL v3.1 Level 1 认证(
CSR #248162921-01)|符合越南《化学品法》69/2025/QH15 及第 24/2026/ND-CP 号法令第二类工业前体规范 - 【包装与槽车运力】30L 耐酸桶(45 kg 净重)/ 200L 桶(300 kg 净重)/ 1,000L IBC 吨桶(1,500 kg / 1.5 吨净重)/ 5–30 吨化学品专用防腐槽车
- 【中文商务与技术直连】热线 / 微信:0979 891 929|官方邮箱:
[email protected](15 分钟内出具含税到厂技术报价单)
工业硫酸 60%(H₂SO₄ 60% w/w,CAS 7664-93-9,UN 1830)是按质量分数 60.0% ± 1.0% 标准化配制的中等浓度无机强酸溶液,在 20 °C 标准温度下比重为 1.498 – 1.502 g/cm³(折合波美度约 48.2 – 48.5 °Be,每升含纯 H₂SO₄ 约 900 克)。相比遇水剧烈放热沸腾的 98% 浓硫酸,60% 硫酸已预先跨过最危险的水合放热峰值区(减少约 65%–70% 稀释热),可直接接入工厂污水处理站自动 pH 中和加药泵、铅酸蓄电池电解液调配线、钢铁酸洗槽及冷却塔循环水系统,避免塑胶管路热变形与喷溅风险。禄天化工(Loc Thien Chemical)作为越南大宗化学品核心供应商,持有 TÜV Rheinland ZDHC MRSL v3.1 Level 1(CSR #248162921-01)合规报告,依托全越 6 大标准仓库与 5–30 吨专用防腐槽车车队,承诺 15 分钟内提供精准技术报价(专线:0979 891 929)。
🔄 禄天化工硫酸(H₂SO₄)两大商业浓度规格快速切换
- 当前浏览:工业硫酸 H₂SO₄ 60%(质量分数 60%,比重 ~1.500 g/cm³,48.5 °Be) — 预稀释安全型工业酸,大幅降低水合放热,专为污水 pH 自动加药、蓄电池电解液配制及金属酸洗设计。
- 需要高浓度原酸:请点击查看 工业浓硫酸 H₂SO₄ 98%(比重 1.840 g/cm³,66 °Be) — 适合长途槽车干线运输降本、化肥合成及聚合硫酸铁/明矾生产。
- 工程换算手册:硫酸(H₂SO₄ 10% – 98%)比重、波美度(°Be)与质量浓度对照表及安全稀释规程。
一、H₂SO₄ 60% 工业硫酸技术质量指标(TDS / 批次 COA)
禄天化工隶属 工业无机酸核心产品线 的每一批次 60% 硫酸 出库前,均在 20 °C 恒温条件下完成比重计测定与酸碱滴定检验,随车附带与槽车铅封号或 IBC 吨桶批号完全一致的批次检验报告(Batch COA):
| 技术指标项目 (Parameter) | 质量标准参数 (Specification) | 检测方法与参考标准 |
|---|---|---|
| 化学品名称 | 工业硫酸 60% 溶液 (Sulfuric Acid 60% Solution) | IUPAC / HG/T 2692 参考规范 |
| 分子式与分子量 | H₂SO₄ (98.079 g/mol) |
无机酸分子量标准 |
| 国际登记编码 | CAS:7664-93-9|EC:231-639-5|UN:1830(第 8 类腐蚀品,PG II) | GHS / IMDG 危化品规范 |
| 硫酸(H₂SO₄)质量分数 | 60.0% ± 1.0% w/w(严格按每批次 COA 实测出货) | 酸碱中和滴定法 (GB/T 534 / ASTM E223) |
| 密度 / 比重(20 °C) | 1.498 – 1.502 g/cm³(20 °C 时约 1.50 kg/L) | 精密比重计法 (ASTM D1298) |
| 折合波美度(20 °C) | 48.2 – 48.5 °Be(必须结合液体温度读取) | 化学工程手册标准换算表 |
| 每升有效纯酸含量 | 约 899 – 901 g H₂SO₄ / L(摩尔浓度 ~9.17 mol/L|当量浓度 ~18.34 N) | 20 °C 体积质量物料衡算 |
| 外观形态 | 无色透明至微黄色澄清液体,无悬浮物及机械杂质 | 目视比色检验 |
| 铁(Fe)质量分数 | ≤ 50 ppm (0.005% max) | 原子吸收光谱法 (AAS) |
| 砷(As)与重金属铅(Pb) | As ≤ 1 ppm|Pb ≤ 10 ppm | ICP-OES / TÜV Rheinland ZDHC 检测 |
| 灼烧残渣(灰分) | ≤ 0.03% w/w | 重量分析法 |
| 冰点 / 结晶温度 | 约 -60 °C 至 -70 °C(处于深共晶低冰点区,冬季绝不结晶堵管) | H₂SO₄–H₂O 相平衡图 |
| 常压沸点(1 atm) | 140 – 142 °C | 常压沸点测定 |
| 包装规格与槽车配送(按净重 kg 结算) | 30L HDPE 桶(45 kg 净重)、200L 桶(300 kg 净重)、1,000L IBC 吨桶(1,500 kg / 1.5 吨净重)、5–30 吨专用防腐槽车 | 双端电子地磅检斤(允许误差 ±0.3%) |
二、工程选型对比:H₂SO₄ 60% 标准液 vs. H₂SO₄ 98% 浓硫酸
针对中资纺织印染、造纸、电镀及电子配套工厂的不同工况,工程部与采购部可参考下表在 60% 硫酸与 98% 工业浓硫酸 之间做出最优决策:
| 对比维度 | 工业硫酸 H₂SO₄ 60% (% w/w) | 工业浓硫酸 H₂SO₄ 98% (% w/w) |
|---|---|---|
| 20 °C 比重与波美度 | 1.500 g/cm³(~48.5 °Be)— 含纯酸 900 g/L | 1.840 g/cm³(~66.0 °Be)— 含纯酸 1,803 g/L |
| 遇水稀释水合放热量 | 已预先释放约 65%–70% 水合热,直接投加至中和池温升平缓、安全可靠 | 水合放热极剧烈(ΔH = -95.3 kJ/mol),极易引起局部沸腾飞溅及 uPVC 管道软化爆裂 |
| 动力粘度与计量泵投加 | 粘度低(20 °C 约 5.0 mPa·s),隔膜计量泵吸程顺畅、流量精度高 | 粘度高(20 °C 约 24.5 mPa·s),呈油状粘稠态,小型计量泵易发生吸液困难 |
| 酸雾挥发与低温结晶 | 不挥发 SO₃ 酸雾;冰点低达 -65 °C,北方冬季绝不冻结 | 接触潮湿空气易产生浓酸雾;93%–98% 区间在低温下有复杂结晶点 |
| 储罐材质强制要求 | 必须使用加厚 XLPE/HDPE、PP、PVDF、乙烯基酯玻璃钢(FRP)或衬四氟/衬丁基橡胶钢罐(严禁裸碳钢) | 可使用厚壁碳钢储罐(表面形成钝化膜)或专用交联聚乙烯(XLPE)储罐 |
| 最佳工业应用场景 | 污水处理站自动 pH 调节、铅酸蓄电池电解液配制、钢材酸洗除锈、冷却水碱度控制 | 大型化肥合成、明矾/硫酸亚铁制造、长途干线运输追求单位有效酸运费最低 |
品控工程师现场手记 — Phan Cam Thuy(禄天化工质量控制实验室):
“在对平阳与同奈多家印染厂污水处理站的回访中,超过 60% 的加药口 uPVC 管件开裂事故源于将 98% 浓硫酸直接注入水管,瞬时水合热使局部温度突破 95 °C。改用已预先完成散热标定的 H₂SO₄ 60% 标准溶液后,加药混合器温度稳定控制在 45 °C 以下,彻底解决了隔膜泵单向阀变形与在线 pH 电极热损坏问题。”
三、工业硫酸 H₂SO₄ 60% 的四大核心工艺应用
1. 工业碱性废水自动 pH 中和(印染、造纸、电镀、水产加工)
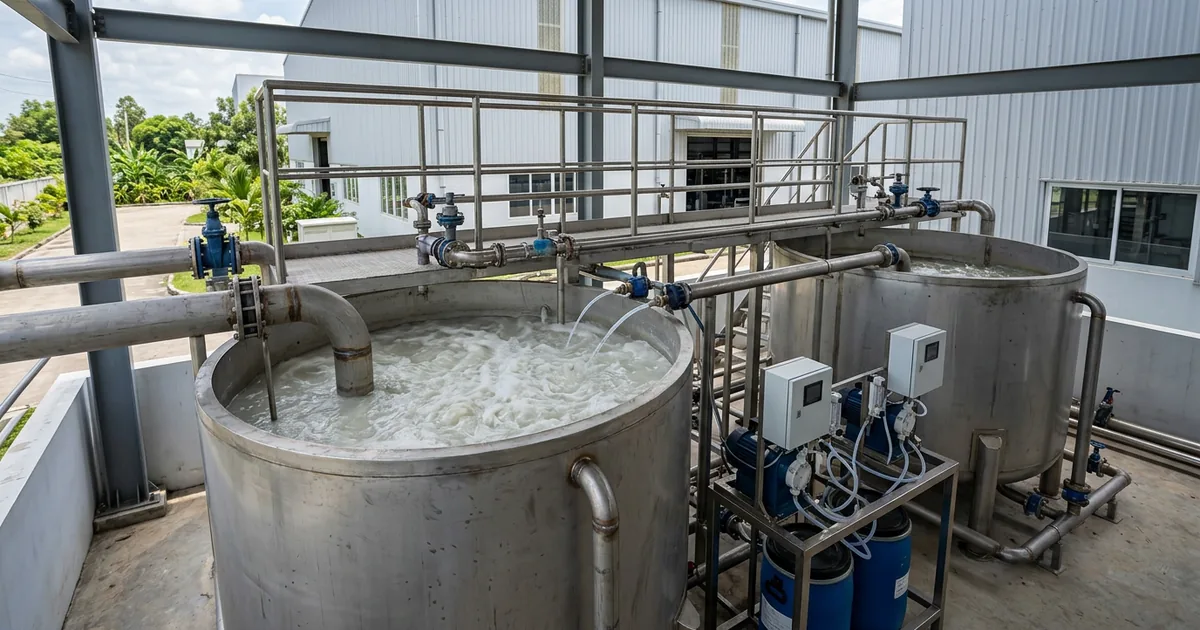
在使用 32% 液碱(氢氧化钠 NaOH) 进行丝光、退浆或碱性脱脂的工厂中,原水 pH 常高达 10.5 – 12.5。通过 PID 自动计量泵投加 H₂SO₄ 60%,可将废水 pH 快速回调至 6.5 – 8.5 混凝窗口,配合 30% 氯化亚铁(FeCl₂) 或 PAC 高效脱色除磷,且不会像盐酸那样引入腐蚀混凝土与抑制硝化菌的氯离子(Cl⁻)(详见 盐酸与硫酸在工业污水处理中的技术经济对比)。
工程加药量核算示例(明确假设条件):假设某印染厂日处理水量为 1,000 m³/d,需中和残余氢氧根碱度 6.0 mmol OH⁻/L(理论需消耗 3.0 mmol H₂SO₄/L = 294 mg 纯 H₂SO₄/L,即每日需纯酸 294 kg)。若采用 H₂SO₄ 60%(每千克溶液含 0.60 kg 纯酸,比重 1.50 kg/L),理论日投加量为 490 kg/d(折合体积约 327 L/d)。现场必须取实际废水进行六联烧杯搅拌试验(Jar-test)以修正碳酸盐缓冲碱度影响。
2. 铅酸蓄电池电解液配制与化成补酸
60% 硫酸(比重 1.500 g/cm³,48.5 °Be)是蓄电池厂调配 32% – 38% 电池稀硫酸(20 °C 比重 1.240 – 1.285 g/cm³)的理想母液。相比用 98% 浓酸现场稀释,采用 60% 硫酸可缩短 60% 以上的冷却机组运行时长,并严格控制铁杂质(Fe ≤ 50 ppm),防止极板自放电(参阅 铅酸蓄电池专用硫酸技术标准指南)。
3. 热轧钢材酸洗除锈与金属表面前处理
以 H₂SO₄ 60% 作为母液调配至 15% – 25% 酸洗工作液(槽温 60 – 80 °C),可迅速剥离钢铁表面氧化铁皮(FeO、Fe₃O₄、Fe₂O₃)。由于处于非钝化中低浓度区,酸液会与裸露铁基体反应析氢(详见 哪些金属不与稀硫酸反应及浓稀硫酸腐蚀机理差异):
4. 循环冷却塔控碱防垢、淀粉水解与化工合成
凭借零挥发性与低放热优势,H₂SO₄ 60% 广泛用于工业冷却塔循环水 pH 与碱度调控(防止碳酸钙结垢),以及淀粉糖化水解、化肥酸化及硫酸盐制造(延伸阅读 硫酸在现代工业中的应用全解 与 硫酸 H₂SO₄ 工程技术百科全书)。
四、储罐材质选型红线:严禁使用裸碳钢储存 60% 硫酸!
⚠️ 致命工程安全警示:60% 硫酸绝对禁止装入裸碳钢或 304 不锈钢储罐!
98% 浓硫酸可在碳钢表面生成不溶性 FeSO₄ 钝化膜;但在 60% 质量浓度(含 40% 游离水)下,钝化膜会瞬间溶解!若将 H₂SO₄ 60% 泵入裸碳钢(Q235/SS400)或普通 304 不锈钢罐,酸液将剧烈腐蚀穿孔罐壁,并在密闭罐顶积聚高浓度易燃易爆氢气(H₂)!
| 材质分类 | 具体工程材料 | 耐 H₂SO₄ 60% 腐蚀评级 (20–50 °C) | 工程选型建议 |
|---|---|---|---|
| 工程塑料(首选推荐) | 交联聚乙烯 (XLPE)、加厚高密度聚乙烯 (HDPE)、PP、PVDF、PTFE | 极佳 (A级) | 5–50 m³ 立式储罐、1,000 L IBC 吨桶、隔膜阀与加药管路标准材质 |
| 复合材料与内衬钢罐 | 乙烯基酯树脂玻璃钢 (FRP)、钢衬四氟 (PTFE) / 钢衬丁基橡胶 / 衬铅 | 优良 (A/B级) | 适合大型固定式储槽及带搅拌工业反应釜 |
| 特种高镍合金 | Alloy 20 (20号合金)、Hastelloy C-276 (哈氏合金) | 良好 (B级) | 用于磁力泵轴、耐酸叶轮及在线仪表护套 |
| 绝对禁用金属材质 | 裸碳钢 (Q235/SS400)、304 不锈钢、普通 316 不锈钢、铝、锌、铜 | 严禁使用(穿孔损坏) | 极速腐蚀穿孔、析出氢气引发爆炸风险并导致药剂铁离子严重超标 |
五、2026 越南工业前体法规合规与 ZDHC MRSL v3.1 Level 1 认证
⚖️ 越南 2026 新版《化学品法》第二类工业前体管理规范
依据越南《化学品法》(69/2025/QH15)及自 2026 年 1 月 17 日起生效的第 24/2026/ND-CP 号法令附录三,硫酸(H₂SO₄,CAS 7664-93-9)及任何含该前体质量分数 ≥ 5% 的溶液(含 H₂SO₄ 60%)均属第二类工业前体(Group 2 Industrial Precursor):
- 越南境内采购与使用:买卖双方须按第 01/2026/TT-BCT 号通知编制并留存《工业前体买卖管制单》、采购合同及越南增值税电子发票(VAT 发票)。
- 进出口与 EPE 出口加工企业报关:须按第 25/2026/ND-CP 号法令办理前体许可证。禄天化工为中资工厂与 EPE 企业提供全套合规单证及 0% VAT 原地进出口报关支持。
🌿 ZDHC MRSL Version 3.1 Level 1 官方认证档案 — 硫酸(H₂SO₄)
- 文件类型:ZDHC MRSL Version 3.1 Level 1 符合性摘要报告(CSR)及分析检测报告(Analytical Test Report)
- 签发与检测机构:TÜV Rheinland Vietnam Co., Ltd.(德国莱茵 TÜV 越南实验室)
- 证书持有企业:
LOC THIEN INVESTMENT DEVELOPMENT COMPANY LIMITED(禄天投资发展有限责任公司) - CSR 与检测报告编号:
CSR #248162921-01 (22/10/2024)|分析报告编号:248162921-01 - 检测结果:3/3 项 Smart Testing 限用物质组全部合格(PASS):总重金属、硼酸锌盐、过硼酸钠盐。
禄天化工 9 款核心产品获 ZDHC MRSL v3.1 Level 1 认证矩阵:包含 4 款获 TÜV SÜD 颁发 Level 1 证书产品(ZDHC1 127736 0001–0004:NaOH、H₂O₂、Na₂SO₄、Na₂CO₃)及 5 款获 TÜV Rheinland 颁发 Level 1 CSR 与检测报告产品(248162921-01–05:H₂SO₄、FeCl₂、HCl、次氯酸钠 NaOCl、PAC 31%)。需调取原件 PDF 及批次 COA/SDS 用于国际品牌验厂的中资印染鞋服企业,请点击此处申请全套资料与报价(15 分钟内响应)。
六、常见问答 (FAQ) — 工业硫酸 H₂SO₄ 60% 采购与工程实务
问 1:1 升 60% 工业硫酸重多少公斤?1 个 1,000L IBC 吨桶净重是多少?
答:在 20 °C 标准温度下,H₂SO₄ 60%(% w/w)的比重为 1.498 – 1.502 g/cm³,即 1 升约重 1.50 公斤(含纯硫酸约 900 克),折合波美度约 48.2 – 48.5 °Be。因此,1 个标准 1,000 升 IBC 吨桶装满 60% 硫酸的液体净重约为 1,500 kg(1.5 吨),切勿按水比重误算为 1 吨。
问 2:为什么 98% 浓硫酸可以用碳钢罐,而 60% 硫酸严禁使用裸碳钢罐?
答:98% 浓硫酸因其强氧化性与极低水分,能在碳钢表面形成致密不溶的硫酸亚铁(FeSO₄)钝化膜;而 60% 硫酸含有 40% 游离水,会迅速溶解钝化膜并直接与铁发生析氢腐蚀反应(Fe + H₂SO₄ → FeSO₄ + H₂↑),导致罐体穿孔并产生爆炸性氢气。储存 60% 硫酸必须选用 XLPE、加厚 HDPE、PP、PVDF 或乙烯基酯玻璃钢(FRP)储罐。
问 3:禄天化工的槽车配送范围、仓库分布及报价时效如何保障?
答:禄天化工(税号 MST:0313650856;法定总部:452/6B Tinh Lo 10, Binh Tri Dong Ward, Binh Tan District, Ho Chi Minh City)在全越运营 6 大标准仓库(巴地头顿富美一工业区、同奈隆城工业区、平阳以安市、岘港和庆工业区、芹苴茶诺工业区、北宁仙山工业区),自备 5–30 吨专用防腐槽车。我们承诺 15 分钟内出具正式技术报价单;胡志明市市区 4 小时送达,南部及西南部各工业区 24–48 小时送达,北部与中部工业区 2–3 天送达。请致电热线 0979 891 929 了解交货流程。