Ứng Dụng Axit Nitric HNO₃ 68% Tẩy Gỉ & Thụ Động Hóa Inox (SUS304/SUS316L) Chuẩn ASTM A380 / ASTM A967
Tóm tắt nội dung
Axit Nitric công nghiệp (HNO₃ 68% w/w, CAS 7697-37-2, tỷ trọng 1,40 – 1,41 g/cm³ ở 20 °C) là tác nhân oxy hóa chủ lực trong công nghệ xử lý bề mặt kim loại để hòa tan chọn lọc sắt tự do (Free Iron) trên bề mặt thép không gỉ (SUS304, SUS304L, SUS316, SUS316L) và tái tạo lớp màng oxit thụ động giàu Crom (Cr₂O₃ dày 2,0 – 5,0 nm, tỷ lệ nguyên tử Cr/Fe ≥ 1,5 – 2,0) theo tiêu chuẩn quốc tế ASTM A380 và ASTM A967 (Nitric 1 – Nitric 4). Hóa Chất Lộc Thiên là nhà cung cấp thương mại Axit Nitric HNO₃ 68% Hàn Quốc nguyên đai nguyên kiện (can HDPE 35 kg, phuy 280 kg, bồn IBC 1.000 L ≈ 1.400 kg và đội xe bồn chuyên dụng 5–30 tấn) kèm COA theo lô từ hệ thống 6 kho chuẩn trên toàn quốc.
1. Tại Sao Gia Công Hàn & Cơ Khí Làm Mất Khả Năng Chống Gỉ Của Inox Và Cần Thụ Động Hóa Bằng HNO₃ 68%?
Thép không gỉ Austenitic (SUS304 chứa 18% Cr – 8% Ni, SUS316L chứa 16–18% Cr – 10–14% Ni – 2% Mo) sở dĩ không bị ăn mòn trong môi trường khí quyển và hóa chất là nhờ lớp màng oxit Crom thụ động (Cr₂O₃) siêu mỏng (1 – 3 nm), đặc khít và tự liền lại khi tiếp xúc với oxy. Tuy nhiên, sau quá trình cắt laser, chấn dập, mài đánh bóng cơ học và hàn TIG/MIG ở nhiệt độ 800 °C – 1.450 °C, bề mặt Inox xuất hiện 2 khuyết tật kim tương nghiêm trọng:
- Vùng nghèo Crom tại đường hàn (
Chromium-Depleted Heat-Affected Zone — HAZ) & Vảy oxit nhiệt (Heat Tint):- Ở nhiệt độ hàn
450 °C – 850 °C, nguyên tử Crom khuếch tán ra biên hạt kết hợp với Carbon tạo kết tủaCr₂₃C₆, đồng thời bề mặt bị oxy hóa mạnh tạo lớp vảy oxit màu vàng rơm, tím xanh hoặc đen xám (FeO·Cr₂O₃,Fe₂O₃). Lớp vỏ dưới vảy oxit này có hàm lượng Crom tụt xuống dưới ngưỡng tới hạn10,5% Cr, khiến đường hàn bị gỉ đỏ chỉ sau vài ngày tiếp xúc độ ẩm.
- Ở nhiệt độ hàn
- Nhiễm bẩn Sắt tự do (
Free Iron Contamination) từ dụng cụ gia công:- Bụi mài, bàn chải thép carbon, khuôn dập hoặc giá đỡ bằng thép thường để lại các hạt vi sắt (
Fe⁰) găm vào bề mặt Inox. Trong môi trường ẩm hoặc có ionCl⁻, cặp pin điện hóa vi mô (Fe⁰đóng vai trò Anode, nền Inox đóng vai trò Cathode) lập tức khởi phát hiện tượng ăn mòn điểm (Pitting Corrosion) và vết gỉ loang (Rust Staining).
- Bụi mài, bàn chải thép carbon, khuôn dập hoặc giá đỡ bằng thép thường để lại các hạt vi sắt (
Phân Biệt Rõ 2 Công Đoạn Kỹ Thuật: Tẩy Gỉ Đường Hàn (Pickling) vs. Thụ Động Hóa (Passivation)
| Tiêu chí kỹ thuật | Công đoạn 1: Tẩy gỉ hóa học (Pickling) | Công đoạn 2: Thụ động hóa (Passivation) |
|---|---|---|
| Mục tiêu bề mặt | Bóc tách hoàn toàn lớp vảy oxit nhiệt đen/xám (Heat Tint) và lớp kim loại nghèo Crom dày 10 – 40 µm quanh mối hàn | Hòa tan các hạt sắt tự do (Free Iron) trên bề mặt và oxy hóa Crom bề mặt tạo màng thụ động Cr₂O₃ dày 2 – 5 nm (không ăn mòn chiều dày phôi) |
| Hệ hóa chất sử dụng | Hỗn hợp axit hỗn hợp: HNO₃ 68% (15% – 22% v/v) + HF 49% (1,5% – 3,5% v/v) | Dung dịch HNO₃ 68% đơn chất (20% – 50% v/v) (có hoặc không kèm Na₂Cr₂O₇ 2%–3%) |
| Phản ứng hóa học đặc trưng | Fe₂O₃ + 6HF → 2FeF₃ + 3H₂OCr₂O₃ + 6HNO₃ + 6HF → 2CrF₃ + 6NO₂↑ + 6H₂O | Fe⁰ (bề mặt) + 4HNO₃ → Fe(NO₃)₃ (tan) + NO↑ + 2H₂O2Cr (bề mặt) + 2HNO₃ → Cr₂O₃ (màng thụ động bền) + 2NO↑ + H₂O |
| Hình thái bề mặt sau xử lý | Bề mặt trắng mờ đồng nhất (Matte White Finish), sạch 100% vết cháy hàn | Giữ nguyên độ bóng cơ học hoặc độ bóng gương (2B / BA / No.4 / HL), tăng thế điện cực thụ động thêm +300 đến +500 mV |
2. Bảng Thông Số Kỹ Thuật Axit Nitric HNO₃ 68% Hàn Quốc (Theo COA Từng Lô)
Trong công nghệ thụ động hóa Inox chuẩn ASTM A967 và tẩy sáng đồng/nhôm trong dây chuyền xi mạ, nồng độ ion Clorua (Cl⁻) trong axit nitric phải được kiểm soát cực thấp (≤ 5 – 10 ppm) vì Cl⁻ trong môi trường axit sẽ phá vỡ màng thụ động ngay trong bể ngâm. Dưới đây là chỉ tiêu kỹ thuật của Axit Nitric HNO₃ 68% Hàn Quốc do Lộc Thiên cung ứng:
| Chỉ tiêu kiểm nghiệm | Giá trị điển hình / Giới hạn quy định | Phương pháp thử / Ý nghĩa trong xử lý bề mặt Inox & Xi mạ |
|---|---|---|
Hàm lượng HNO₃ (% w/w) | ≥ 68,0% – 68,5% w/w (Hỗn hợp đẳng phí Azeotrope) | Chuẩn độ axit-bazơ (TCVN / ISO) · Đảm bảo thế oxy hóa tiêu chuẩn E° = +0,96 V |
Tỷ trọng ở 20 °C (Specific Gravity) | 1,400 – 1,410 g/cm³ (theo COA từng lô) | Tỷ trọng kế ở 20 °C · 1 Lít HNO₃ 68% ≈ 1,405 kg (1 can 35 kg ≈ 25 Lít) |
Hàm lượng Axit Nitơ (HNO₂ / NO₂) | ≤ 0,01% – 0,05% w/w | Dung dịch trong suốt đến vàng nhạt; hạn chế bốc khói nâu đỏ NO₂ khi pha loãng |
Hàm lượng Clorua (Cl⁻) | ≤ 0,0005% w/w (≤ 5 ppm) | Đo độ đục AgNO₃ / IC · Chỉ tiêu sống còn chống ăn mòn lỗ trên SUS304 / SUS316L |
Hàm lượng Sunfat (SO₄²⁻) & Sắt (Fe) | SO₄²⁻ ≤ 10 ppm | Fe ≤ 5 ppm | ICP-OES · Không gây ố vàng bề mặt chi tiết cơ khí chính xác và bán dẫn |
Cặn không bay hơi (Ignition Residue) | ≤ 0,005% w/w (≤ 50 ppm) | Nung ở 850 °C · Rửa trôi sạch tuyệt đối bằng nước DI sau thụ động hóa |
Góc nhìn chuyên gia QC — KTV Phan Cẩm Thùy (Hóa Chất Lộc Thiên): “Sai lầm nghiêm trọng nhất tại các xưởng gia công bồn bể Inox là dùng nước giếng khoan hoặc nước máy có hàm lượng
Cl⁻ > 50 ppmđể pha bể thụ động hóaHNO₃, hoặc dùng axit tái chế lẫn tạp chất HCl. KhiCl⁻vượt quá25 – 50 ppmtrong bểHNO₃ 20%–30%, thay vì tạo màng thụ độngCr₂O₃, dung dịch sẽ tạo thành hệ nước cường toan vi mô ăn mòn rỗ toàn bộ bề mặt chi tiết. Bắt buộc phaHNO₃ 68% Hàn Quốcbằng nước khử khoáng (DI / RO Watercó độ dẫn điện≤ 10 µS/cm,Cl⁻ ≤ 2 ppm).”
3. Bảng Tra 4 Chế Độ Thụ Động Hóa Inox Bằng HNO₃ Theo Tiêu Chuẩn ASTM A967 & AMS 2700
Tùy thuộc vào mác thép không gỉ (họ Austenitic 300 series, Ferritic 400 series, hay Martensitic 410/420/440C), tiêu chuẩn ASTM A967 quy định 4 chế độ nồng độ, nhiệt độ và thời gian ngâm khác nhau để đạt hiệu quả tạo màng Cr₂O₃ tối đa mà không gây hiện tượng ăn mòn lóe sáng (Flash Attack — bề mặt bị đen xám do hòa tan quá mức):
Chế độ chuẩn ASTM A967 | Mác thép không gỉ áp dụng | Nồng độ HNO₃ trong bể (% v/v pha từ HNO₃ 68%) | Phụ gia Natri Dicromat (Na₂Cr₂O₇·2H₂O) | Nhiệt độ bể vận hành (°C) | Thời gian ngâm tiêu chuẩn (Phút) |
|---|---|---|---|---|---|
1. Chế độ Nitric 1 | Thép Austenitic (SUS304, 304L, 316, 316L, 321, 347) và thép Cr thấp/trung bình | 20% – 25% v/v (200 – 250 L HNO₃ 68% / m³) | 2,0% – 3,0% w/v (Tăng tốc oxy hóa cho mác nhạy cảm) | 49 °C – 60 °C (120–140 °F) | 20 – 30 phút |
2. Chế độ Nitric 2 (Phổ biến nhất) | Thép Austenitic SUS304 / SUS304L / SUS316 / SUS316L, Duplex 2205 (Cr ≥ 17%) | 20% – 45% v/v (Điển hình 25% – 30% v/v) | Không dùng (0%) — An toàn môi trường, không phát sinh Cr⁶⁺ | 21 °C – 32 °C (Nhiệt độ phòng) | 30 – 45 phút |
3. Chế độ Nitric 3 | Thép Austenitic SUS304 / SUS316L cần rút ngắn chu kỳ dây chuyền tự động | 20% – 25% v/v | Không dùng (0%) | 49 °C – 60 °C (Gia nhiệt bể PVDF/PP) | 20 – 30 phút |
4. Chế độ Nitric 4 | Thép Ferritic & Martensitic có Carbon cao (SUS410, 420, 430, 440C — dao kéo, trục bơm, van) | 45% – 55% v/v (Nồng độ cao để ức chế hòa tan nền sắt) | Không dùng (0%) | 49 °C – 54 °C (120–130 °F) | 30 – 40 phút |
Khuyến cáo kỹ thuật bắt buộc: Bảng trên là thông số chuẩn theo
ASTM A967. Trước khi xử lý hàng loạt chi tiết cơ khí chính xác, kỹ sư cần chạy thử nghiệm mẫu thử (Coupon Test / Jar-test) và kiểm tra chất lượng màng thụ động bằng Test Đồng Sunfat (Copper Sulfate Test — ASTM A967 Practice A: nhỏ dung dịchCuSO₄·5H₂O 4 g/L + H₂SO₄ 2,5 g/Ltrong6 phút, đạt chuẩn khi 0% vết đồng đỏ bám trên bề mặt) hoặc Test Độ ẩm cao (High Humidity Test24h).
4. Quy Trình 6 Bước Vận Hành Bể Tẩy Gỉ & Thụ Động Hóa Inox + Ứng Dụng Trong Xi Mạ Kim Loại
- Bước 1 — Tẩy dầu mỡ kiềm (
Alkaline Degreasing) — Bắt buộc 100%:- Ngâm hoặc phun chi tiết trong dung dịch Xút lỏng NaOH 32% (
3% – 5%) kết hợp chất hoạt động bề mặt ở60 °C – 70 °Ctrong10 – 15 phútđể làm sạch hoàn toàn dầu cắt gọt, mỡ đánh bóng. Nếu còn màng dầu bám trên bề mặt, axitHNO₃khi tiếp xúc chất hữu cơ vừa không thể thụ động hóa vùng đó, vừa sinh khíNOₓmạnh.
- Ngâm hoặc phun chi tiết trong dung dịch Xút lỏng NaOH 32% (
- Bước 2 — Rửa nước sạch cấp 1 & Tẩy gỉ mối hàn (
Pickling— nếu có vết cháy hàn):- Với chi tiết có đường hàn đen, ngâm trong bể
HNO₃ 18% v/v + HF 2,5% v/vở25 °C – 35 °Ctrong15 – 25 phút(hoặc bôi gel tẩy mối hàn), sau đó rửa sạch bằng vòi phun áp lực.
- Với chi tiết có đường hàn đen, ngâm trong bể
- Bước 3 — Ngâm bể Thụ động hóa
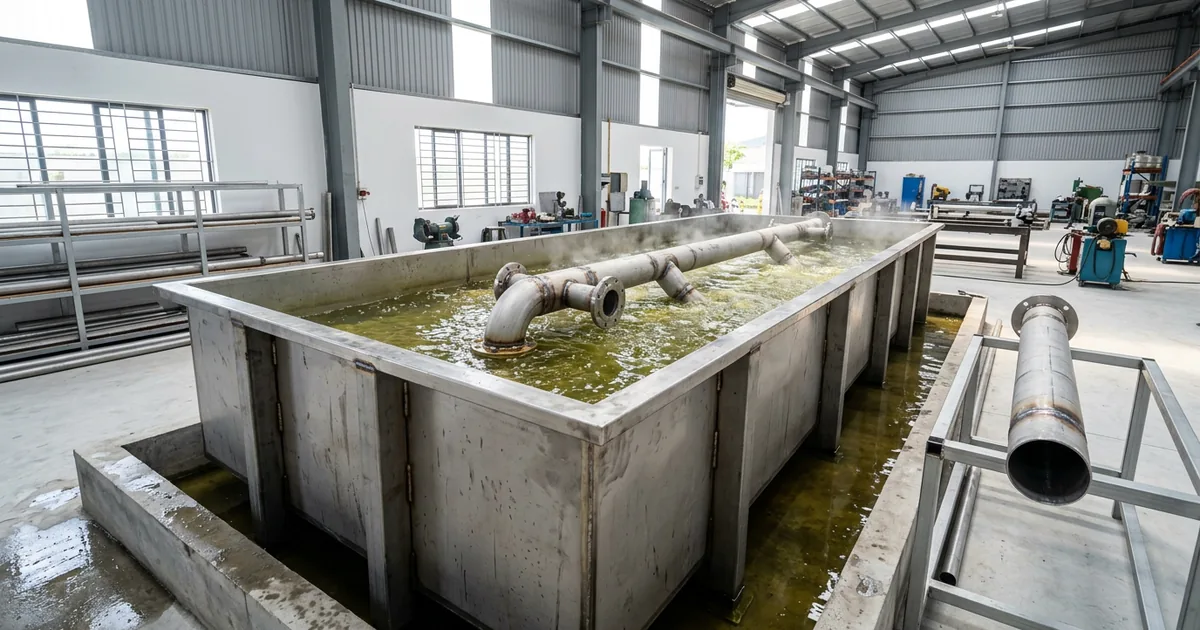
HNO₃(Passivation Bath):- Pha bể theo chế độ
Nitric 2(30% v/v HNO₃ 68%với nướcDI/RO) trong bồn nhựa PP, HDPE hoặc PVDF (tuyệt đối cấm dùng bồn nhựa PVC mỏng thông thường ở nhiệt độ> 50 °Choặc bồn thép). - Quy tắc pha loãng an toàn: Bơm đầy
70%thể tích nướcDI/ROlạnh vào bồn trước, bật hệ thống quạt hút khí thảiScrubber, sau đó mới bơm chậmHNO₃ 68%vào dưới mặt nước.
- Pha bể theo chế độ
- Bước 4 — Rửa trung hòa & Rửa tinh bằng nước DI (
DI Water Final Rinse):- Rửa tràn 2 bậc bằng nước sạch và tráng bậc cuối bằng nước khử khoáng
DI(pH 6,5 – 7,2, độ dẫn≤ 15 µS/cm), sấy khô bằng khí nóng sạch60 °C – 80 °C. Trong24 giờđầu sau khi ra khỏi bể, màngCr₂O₃tiếp tục ổn định hóa cấu trúc mạng tinh thể trong không khí sạch.
- Rửa tràn 2 bậc bằng nước sạch và tráng bậc cuối bằng nước khử khoáng
- Ứng dụng bổ trợ của
HNO₃ 68%trong dây chuyền Xi mạ (Electroplating):- Bóc lớp mạ lỗi (
Stripping Nickel/Copper/Cadmium): Dung dịchHNO₃ 50% – 65% v/vkèm chất ức chế ăn mòn dùng để bóc nhanh lớp mạ Niken, Đồng hoặc Cadimi bị lỗi trên phôi thép mà không ăn mòn phôi nền (do thép bị thụ động hóa trongHNO₃đặc nguội). - Tẩy sáng Đồng thau (
Brass Bright Dipping) & Khử smut Nhôm (Aluminum Desmutting): Kết hợpHNO₃ 68%với Axit Photphoric H₃PO₄ 85% và Axit Sunfuric H₂SO₄ 98% để đánh bóng hóa học hợp kim đồng và khử lớp màng đen Silic/Đồng trên bề mặt nhôm đúc sau khi tẩy kiềmNaOH.
- Bóc lớp mạ lỗi (
5. Ví Dụ Minh Họa Kỹ Thuật — Tính Toán Lượng HNO₃ 68% Cho Bể Thụ Động Hóa 5 m³ Tại Xưởng Cơ Khí Inox
Ví dụ minh họa kỹ thuật cho xưởng chế tạo thiết bị thực phẩm & dược phẩm bằng Inox SUS304 / SUS316L vận hành bể thụ động hóa thể tích hữu ích V = 5,0 m³ (5.000 Lít) theo chế độ ASTM A967 Nitric 2 (30% v/v HNO₃ 68%, tương đương nồng độ HNO₃ nguyên chất ~23,8% w/w):
- Lượng
HNO₃ 68%(d = 1,405 kg/L) cần cấp mới ban đầu (Initial Make-up):- Thể tích
HNO₃ 68%=5.000 L × 30% = 1.500 Lít(pha với3.500 LítnướcRO/DI). - Khối lượng
HNO₃ 68%=1.500 L × 1,405 kg/L = 2.107,5 kg ≈ 2,11 tấn(tương đương60 can 35 kghoặc1,5 bồn IBC 1.000 L).
- Thể tích
- Định mức châm bù hàng tháng (
Monthly Replenishment) và giới hạn Sắt hòa tan ([Fe] ≤ 2,0% w/v):- Khi nồng độ sắt hòa tan
[Fe³⁺]trong bể vượt quá20 g/L(2,0% w/v), hiệu quả thụ động hóa suy giảm mạnh. Với mức hao hụt kéo theo (Drag-out) và châm bù khoảng25%thể tích bể/tháng, xưởng tiêu thụ định kỳ~525 kg HNO₃ 68%/tháng(15 can 35 kg/tháng).
- Khi nồng độ sắt hòa tan
- Xử lý khí thải
NOₓvà nước thải chứa Nitrat (NO₃⁻):- Hơi axit
HNO₃và khíNO / NO₂phát sinh trên mặt bể bắt buộc thu gom qua tháp hấp thụ ướt (Wet Scrubber) tuần hoàn dung dịch Xút lỏng NaOH 32% kết hợp chất khử (Na₂S₂O₃hoặcUrea) để đạtQCVN 19:2024/BTNMT. - Nước rửa axit chứa ion kim loại nặng (
Fe³⁺, Cr³⁺, Ni²⁺) được trung hòa bằng Vôi tôi Ca(OH)₂ 96% và keo tụ bằng PAC 31% để kết tủa hoàn toàn hidroxit kim loại đạtQCVN 40:2025/BTNMT.
- Hơi axit
6. An Toàn GHS, Kiểm Soát Khí Độc NO₂ & Hướng Dẫn Theo Vai Trò (Mua Hàng / Kỹ Sư / Kế Toán)
- Phân loại nguy hại GHS (
UN 2031, Nhóm8+5.1, PGII):- Từ cảnh báo: Nguy hiểm (
Danger) — Hình đồ GHS03 (Chất oxy hóa mạnh), GHS05 (Ăn mòn kim loại & bỏng da/mắt nghiêm trọng), GHS06 (Độc cấp tính đường hô hấp). - Mã cảnh báo nguy hại (
H-codes):H272(Có thể làm tăng đám cháy; chất oxy hóa),H314(Gây bỏng da nghiêm trọng và hỏng mắt),H331(Độc nếu hít phải hơi axit / khíNO₂),H290(Ăn mòn kim loại). - Cảnh báo sinh khí Nitơ Đioxit (
NO₂) màu nâu đỏ cực độc: KhiHNO₃ 68%tiếp xúc với kim loại đồng, sắt, mùn cưa, giẻ lau dính dầu hoặc chất hữu cơ sẽ phản ứng mãnh liệt giải phóng khíNO₂màu nâu đỏ gây phù phổi cấp tính (có thể khởi phát chậm sau6 – 24 giờ). CẤM TUYỆT ĐỐI dùng mùn cưa, vải bông hoặc vật liệu hữu cơ để thấm vétHNO₃tràn đổ (chỉ dùng cát khô, đất sét khoáng hoặc bột Soda AshNa₂CO₃). - Trang bị bảo hộ (
PPE) & Vật liệu bồn chứa: Kính chắn giọt bắn + tấm che mặt toàn diện (EN 166), mặt nạ phòng độc phin lọc hơi axit vô cơ (Type E/B), găng tay cao su Butyl hoặc Viton (tránh dùng găng Nitrile mỏng vìHNO₃ 68%làm giòn thủng Nitrile rất nhanh). Bồn chứa bắt buộc làm bằng InoxSUS304L / SUS316L(vớiHNO₃ ≥ 60%ở nhiệt độ thường), PTFE hoặc PVDF/HDPE chuyên dụng.
- Từ cảnh báo: Nguy hiểm (
- Cho bộ phận Thu mua (
Procurement): Cung cấp đầy đủ COA từng lô của nhà sản xuất Hàn Quốc, bảng dữ liệu an toàn GHS 16 mục, hồ sơ vận chuyển hàng nguy hiểm (UN 2031) và chứng từ xuất xứ (CO/CQ). - Cho Kỹ sư Vận hành & QA (
Engineers): Cung ứng đồng bộ bộ hóa chất xử lý bề mặt Inox & xi mạ: Axit Nitric HNO₃ 68% Hàn Quốc, Axit Flohydric HF 49% Hàn Quốc, Axit Photphoric H₃PO₄ 85% và Xút lỏng NaOH 32%. - Cho bộ phận Kế toán (
Accounting): Xuất Hóa đơn điện tử GTGT (VATchuẩnNghị định 70/2025/NĐ-CP) khớp 100% biên bản giao nhận và hợp đồng nguyên tắc, đảm bảo khấu trừ thuế đầu vào hợp lệ theoLuật Thuế GTGT 2024.
5 Yếu Tố Cấu Thành Đơn Giá & Năng Lực Cung Ứng Từ 6 Kho Lộc Thiên
Đơn giá HNO₃ 68% Hàn Quốc được tính toán dựa trên 5 yếu tố minh bạch: (1) Sản lượng đặt hàng mỗi chuyến, (2) Quy cách đóng gói (can 35 kg, phuy 280 kg, IBC 1.000 L hay xe bồn chuyên dụng 5–30 tấn), (3) Yêu cầu kiểm soát hàm lượng Cl⁻ ≤ 5 ppm, (4) Khoảng cách vận chuyển ADR từ 6 kho chuẩn của Lộc Thiên (Kho BR-VT: KCN Phú Mỹ 1; Kho Đồng Nai: KCN Long Thành; Kho Bình Dương: P. Tân Đông Hiệp, TP. Dĩ An; Kho Đà Nẵng: KCN Hòa Khánh; Kho Cần Thơ: KCN Trà Nóc; Kho Bắc Ninh: KCN Tiên Sơn — Trụ sở pháp lý tại 452/6B Tỉnh Lộ 10, P. Bình Trị Đông, Q. Bình Tân, TP.HCM, chỉ là trụ sở hành chính, không phải kho chứa hàng), và (5) Tiến độ giao hàng định kỳ.
- Năng lực cung ứng: Tổng sản lượng
3.000+ tấn/tháng, đội xe bồn và xe tải ADR chuyên dụng5–30 tấn. - SLA giao hàng: Nội thành TP.HCM trong 4 giờ; các KCN miền Nam & miền Tây trong 24–48 giờ; miền Bắc & miền Trung trong 2–3 ngày (Liên hệ hotline
0979 891 929để nắm chi tiết quy trình giao hàng). - SLA báo giá kỹ thuật: Nhận báo giá kèm COA trong 15 phút qua Hotline / Zalo
0979 891 929hoặc Email[email protected].
7. Câu Hỏi Thường Gặp (FAQ)
Tại sao bồn chứa Axit Nitric HNO₃ 68% đậm đặc có thể làm bằng Inox SUS304L, nhưng bồn chứa Axit Clohydric HCl 32% lại tuyệt đối cấm dùng Inox?
Ở nồng độ đậm đặc HNO₃ 68%, axit nitric là chất oxy hóa mạnh nên tự động duy trì và củng cố lớp màng oxit thụ động Cr₂O₃ trên bề mặt Inox SUS304L / SUS316L, giúp tốc độ ăn mòn gần như bằng không (≤ 0,02 mm/năm ở nhiệt độ thường). Ngược lại, HCl 32% là axit khử mạnh chứa nồng độ ion Cl⁻ cực cao, lập tức hòa tan màng Cr₂O₃ và phá hủy bồn Inox chỉ trong vài giờ.
Tại sao can nhựa HDPE chứa HNO₃ 68% không được phơi ngoài nắng hoặc lưu kho quá 12 tháng?
Dưới tác dụng của tia UV ánh nắng mặt trời và nhiệt độ cao (> 35 °C), HNO₃ 68% vừa bị phân hủy quang hóa (4HNO₃ → 4NO₂↑ + O₂↑ + 2H₂O) làm phồng can, vừa oxy hóa mạch polyme nhựa HDPE làm vỏ can bị giòn trắng và nứt vỡ khi bốc xếp. Bắt buộc lưu trữ can HNO₃ 68% trong kho mát có mái che (≤ 30 °C), tránh ánh nắng trực tiếp.