NaOH trong sản xuất biodiesel
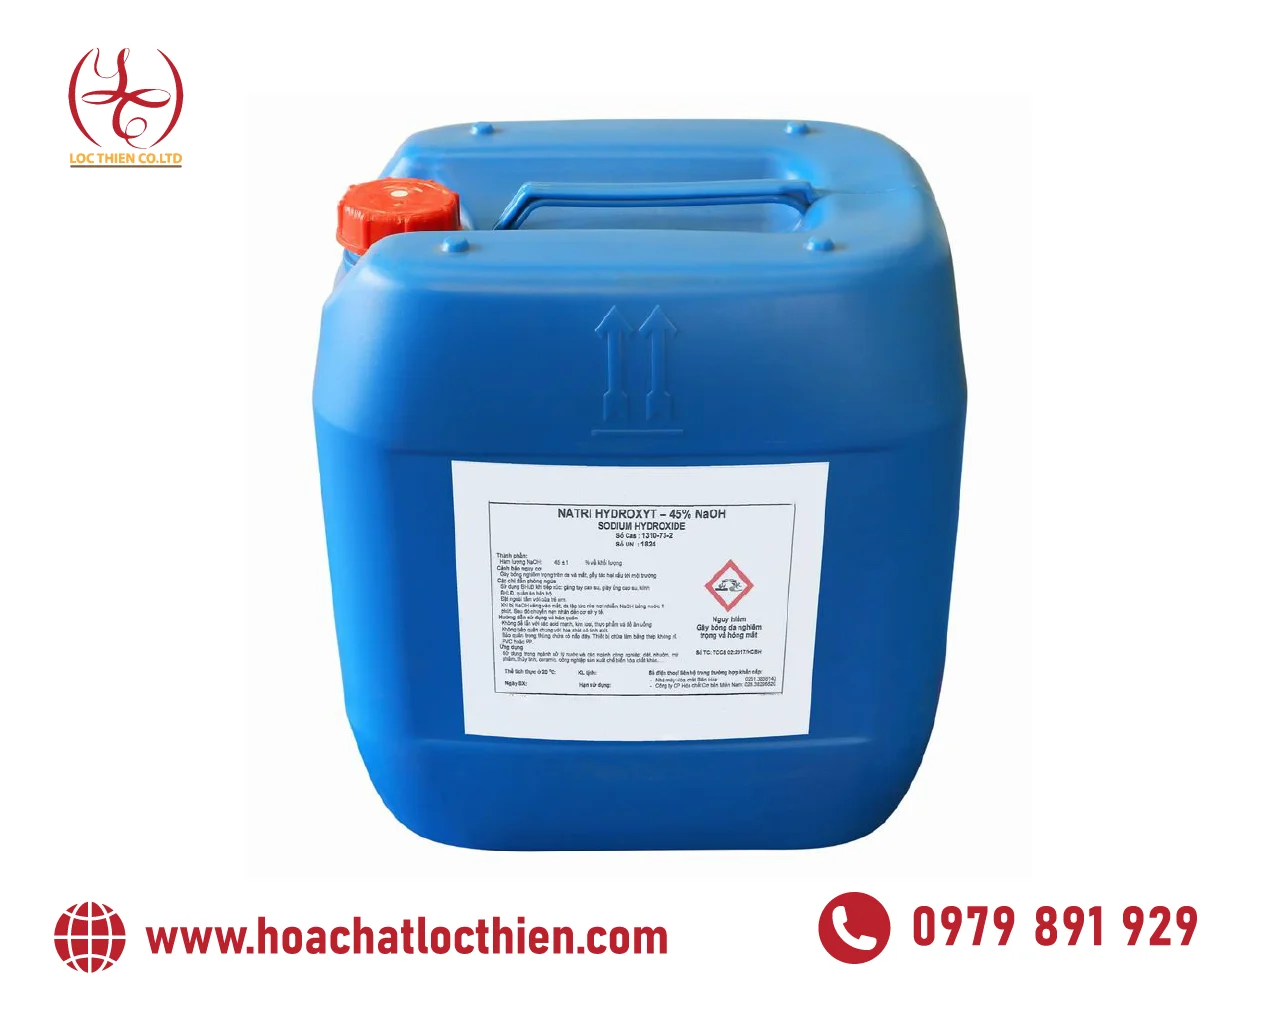
Tóm tắt kỹ thuật cốt lõi: NaOH làm xúc tác kiềm cho phản ứng transesterification dầu, mỡ thành biodiesel: liều 0,5–1% khối lượng dầu, methanol:dầu 6:1, 55–65°C, hiệu suất 86–97%. Tại Việt Nam, Hóa Chất Lộc Thiên (MST: 0313650856) cung ứng sỉ hóa chất công nghiệp từ hệ thống 6 kho KCN (Bà Rịa - Vũng Tàu, Đồng Nai, Bình Dương, Đà Nẵng, Cần Thơ, Bắc Ninh) bằng đội xe bồn 5–30 tấn, bồn IBC, phuy và bao tiêu chuẩn kèm đầy đủ COA/MSDS theo từng lô — liên hệ hotline 0979 891 929 để nắm chi tiết quy trình giao hàng và nhận báo giá kỹ thuật trong 15 phút.
Tóm tắt nội dung
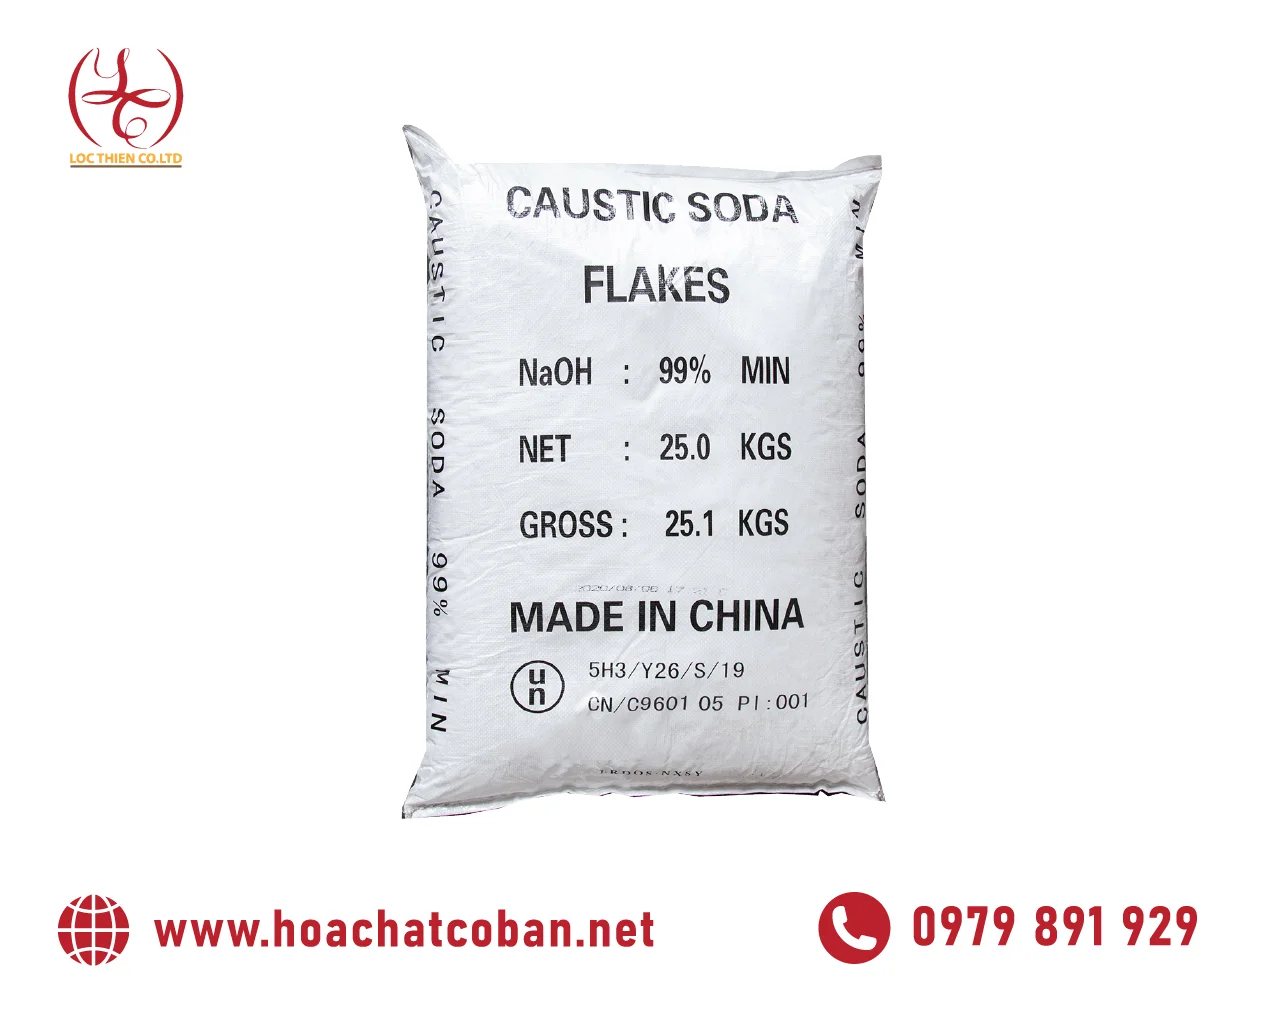
TL;DR: NaOH (xút vảy) là xúc tác kiềm đồng thể phổ biến nhất trong phản ứng transesterification chuyển hóa dầu thực vật/mỡ động vật thành biodiesel (FAME) và glycerin. Với tỷ lệ 0.5–1% khối lượng dầu, tỷ lệ methanol-dầu 6:1 mol, nhiệt độ 55–65°C, NaOH đạt hiệu suất chuyển hóa 86–97%. Lộc Thiên cung cấp NaOH 99% dạng vảy, COA/MSDS theo lô, giao đến nhà máy cung cấp biodiesel toàn quốc.
NaOH là xúc tác gì trong sản xuất biodiesel?
NaOH (sodium hydroxide, CAS 1310-73-2) là xúc tác kiềm đồng thể được sử dụng trong phản ứng transesterification — phản ứng chuyển hóa triglyceride (dầu/mỡ) với methanol thành methyl ester (biodiesel) và glycerin. Trong môi trường methanol, NaOH phân ly tạo ion methoxide (CH₃O⁻), là tác nhân nucleophile tấn công nhóm carbonyl của triglyceride. Phản ứng xảy ra qua ba bước trung gian: triglyceride → diglyceride → monoglyceride → glycerol, mỗi bước giải phóng một phân tử methyl ester.
Phương trình tổng quát:
Triglyceride + 3 CH₃OH →(NaOH)→ 3 RCOOCH₃ (biodiesel) + C₃H₅(OH)₃ (glycerin)
NaOH là lựa chọn phổ biến nhất nhờ giá thành thấp, dễ kiếm, hòa tan nhanh trong methanol. NaOH có hai nhược điểm: (1) tạo nước khi phản ứng với methanol (NaOH + CH₃OH ↔ CH₃ONa + H₂O), làm chậm tốc độ phản ứng; (2) nếu nguyên liệu có acid béo tự do (FFA) > 0.5% hoặc độ ẩm cao, NaOH tạo xà phòng (saponification), làm giảm hiệu suất và khó tách glycerin.
Theo nghiên cứu đăng trên Fuel (2011), sử dụng NaOH 1% với tỷ lệ methanol-dầu 6:1 ở 60°C trong 1 giờ đạt hiệu suất biodiesel tối ưu trên dầu đậu nành và hạt bông. Nghiên cứu khác trên PMC (2021) với dầu hạt Jatropha cho thấy điều kiện tối ưu: nhiệt độ 60.5°C, methanol-dầu 6.7:1, NaOH 0.79%, đạt 93.16% biodiesel, các chỉ tiêu ASTM D6751 và EN 14214 đều đạt.
Chỉ tiêu kỹ thuật NaOH dùng cho biodiesel
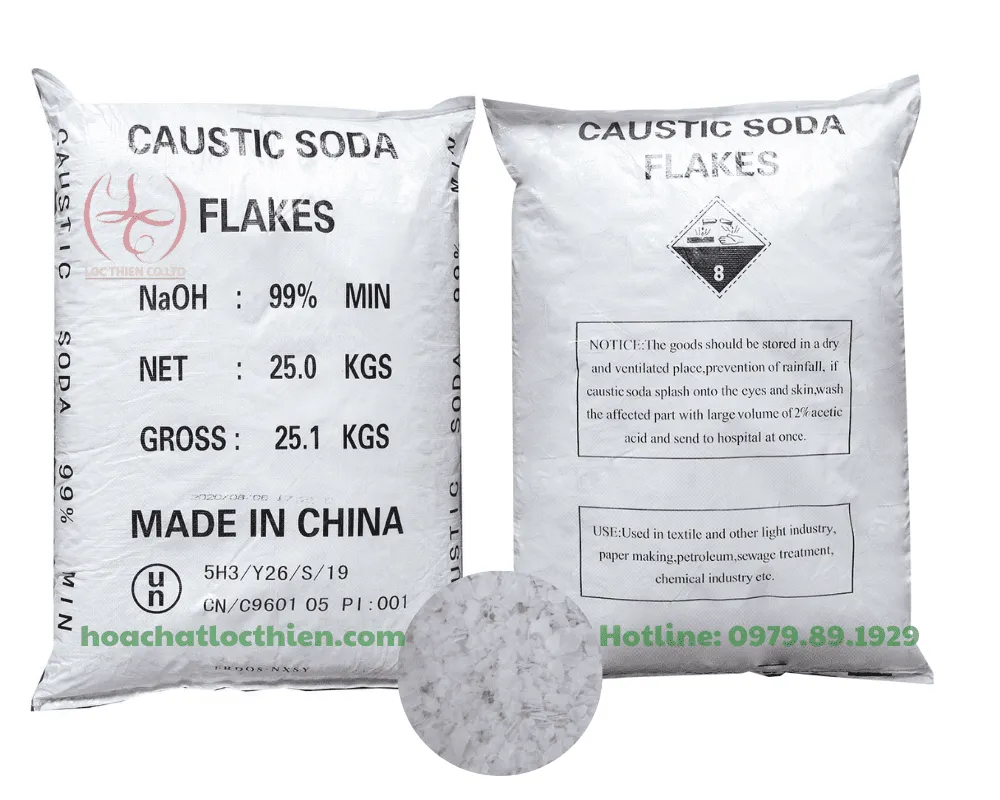
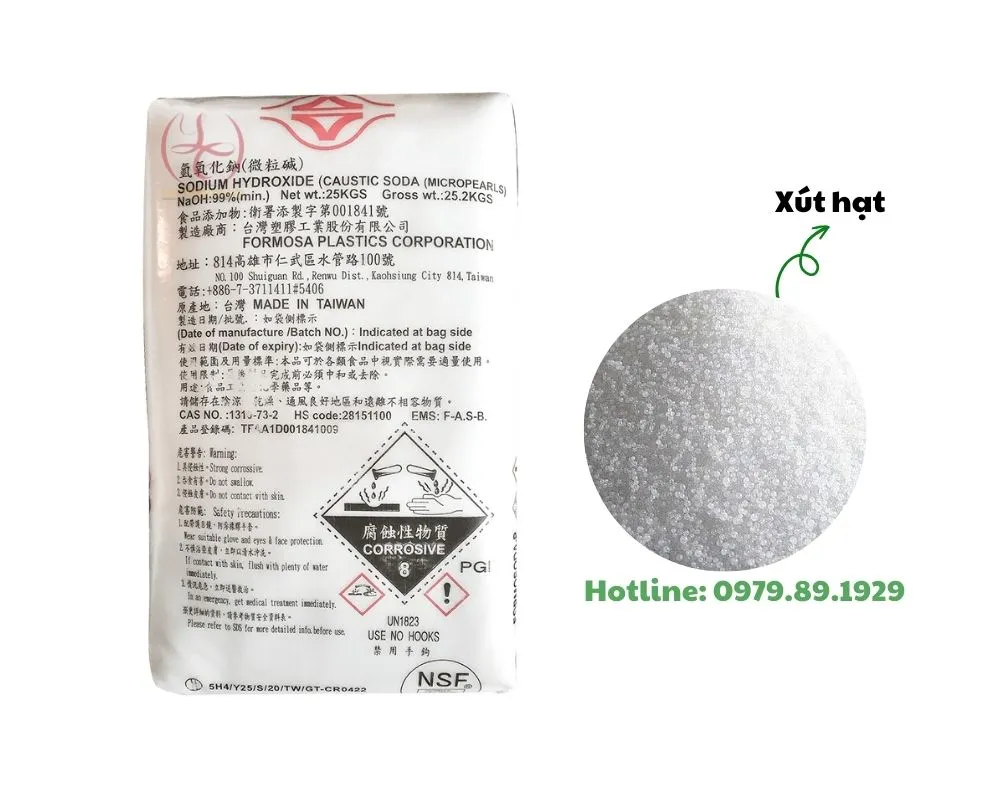
Yêu cầu tham khảo của quy trình biodiesel đối với NaOH làm xúc tác (đây là yêu cầu của nhà máy biodiesel, không phải thông số công bố của Lộc Thiên): độ tinh khiết ≥99% (dạng vảy hoặc viên), hàm lượng Na₂CO₃ ≤ 0.5%, độ không tan ≤ 0.05%.
| Thông số | Giá trị | Phương pháp |
|---|---|---|
| Hàm lượng NaOH | ≥ 99.0% | TCVN 3794-83 |
| Na₂CO₃ | ≤ 0.5% | TCVN 3794-83 |
| NaCl | Theo COA lô | TCVN 3794-83 |
| Fe₂O₃ | Theo COA lô | TCVN 3794-83 |
| Độ không tan trong nước | ≤ 0.05% | TCVN 3794-83 |
| Khối lượng riêng (20°C) | 2.13 g/cm³ | — |
| Quy cách | 25kg/bao, pallet 1 tấn | PE chống ẩm |
Lộc Thiên xuất hàng kèm COA phân tích từng lô — thông số kiểm nghiệm thực tế từ phòng QC do KTV Phan Cẩm Thùy và Võ Thị Như Hòa phụ trách.
Liều lượng NaOH và điều kiện phản ứng
Tỷ lệ NaOH
NaOH thường dùng 0.5–1.5% khối lượng dầu. Mức 1% là phổ biến nhất với dầu tinh luyện (FFA < 0.5%). Cứ mỗi 1% FFA trong dầu, cần bổ sung thêm lượng NaOH tương đương để trung hòa acid.
Tỷ lệ với dầu đậu nành tinh luyện:
- NaOH 1% khối lượng dầu (10 g NaOH/kg dầu)
- Methanol:dầu 6:1 mol (khoảng 22% khối lượng dầu)
- Lượng NaOH tăng từ 0.5% → 1% làm tăng hiệu suất, nhưng > 1.5% bắt đầu tạo xà phòng và giảm hiệu suất
Điều kiện tối ưu
| Thông số | Khoảng tối ưu | Nghiên cứu tham chiếu |
|---|---|---|
| Nhiệt độ | 55–65°C (gần điểm sôi methanol 64.7°C) | Fuel 2011; PMC 2021 |
| Thời gian | 60–120 phút | Nghiên cứu trên dầu đậu nành |
| Tỷ lệ methanol:dầu | 6:1 mol (gấp đôi stoichiometric) | Fuel 2011 |
| Tốc độ khuấy | 600–800 rpm | Optimal 800 rpm (SciELO 2014) |
| Hiệu suất điển hình | 86–97% | Tùy feedstock và điều kiện |
Nghiên cứu SciELO (2014) chỉ ra rằng ở 800 rpm, 1% NaOH, 55°C, phản ứng chỉ cần 5 phút đã đạt hiệu suất cao với một số loại dầu.
So sánh NaOH với KOH và CH₃ONa
NaOH vs KOH
KOH (potassium hydroxide, CAS 1310-58-3) thường được so sánh với NaOH trong cùng điều kiện. KOH có ưu điểm: tạo K₃PO₄ có thể dùng làm phân bón khi trung hòa sản phẩm bằng H₃PO₄. KOH đắt hơn NaOH và tạo nhiều xà phòng hơn ở cùng nồng độ mol.
So sánh hiệu suất biodiesel (dầu hạt cải, cùng điều kiện 1% w/w, 6:1 methanol, 50°C):
| Chỉ tiêu | NaOH | KOH |
|---|---|---|
| Hiệu suất biodiesel | 86.71% | 91.67% |
| Độ tinh khiết methyl ester | 99.70% | 99.76% |
| Tạo xà phòng | Thấp hơn | Cao hơn |
| Giá thành | Thấp | Cao hơn 30–50% |
| Sản phẩm phụ trung hòa | NaCl (muối ăn) | K₃PO₄ (phân bón) |
NaOH vs CH₃ONa
CH₃ONa (sodium methoxide/methylat, CAS 124-41-4) là xúc tác hiệu quả nhất — không tạo nước khi phản ứng, ít xà phòng hơn. Liều CH₃ONa chỉ 0.3–0.5% khối lượng dầu (so với 0.5–1.5% NaOH). Hiệu suất biodiesel với CH₃ONa đạt 96–99%.
CH₃ONa giá gấp 5–10 lần NaOH và yêu cầu bảo quản kín tuyệt đối (dễ cháy, phản ứng mạnh với nước).
| Chỉ tiêu | NaOH | CH₃ONa |
|---|---|---|
| Hiệu suất biodiesel | 86–97% | 96–99% |
| Liều lượng | 0.5–1.5% | 0.3–0.5% |
| Giá thành | Thấp nhất | Cao nhất |
| Tạo xà phòng | Trung bình | Thấp nhất |
| An toàn bảo quản | Trung bình | Yêu cầu cao (dễ cháy) |
| Phù hợp | Sản xuất quy mô vừa và nhỏ | Sản xuất công nghiệp liên tục |
Nghiên cứu từ Đại học Oklahoma State chỉ ra: CH₃ONa cho hiệu suất tốt hơn NaOH và KOH, nhưng chi phí cao hơn. Với sản xuất quy mô nhỏ (≤5 tấn/ngày), NaOH vẫn là lựa chọn tối ưu về chi phí - hiệu suất.
Kiểm soát chất lượng nguyên liệu đầu vào là yếu tố quyết định thành công khi chọn NaOH làm xúc tác.
Ảnh hưởng của chất lượng dầu đến hiệu suất
NaOH yêu cầu nguyên liệu đầu vào có acid béo tự do (FFA) ≤ 0.5% và độ ẩm ≤ 0.1%. Khi FFA > 0.5%, xảy ra phản ứng phụ:
RCOOH (FFA) + NaOH → RCOONa (xà phòng) + H₂O
Xà phòng làm tăng độ nhớt hỗn hợp, khó tách glycerin, giảm hiệu suất biodiesel và tăng lượng nước rửa sản phẩm.
Phương pháp xử lý khi dầu có FFA cao:
- Tiền xử lý bằng acid (H₂SO₄ 1–2%, 60°C, 1h) để ester hóa FFA thành methyl ester
- Hoặc dùng quy trình hai giai đoạn: acid → kiềm
- Tăng liều NaOH tương ứng với lượng FFA (1 mg KOH/g acid = 0.71 mg NaOH cần thêm)
Dầu ăn đã qua sử dụng (waste cooking oil) thường có FFA 1.5–3.5%, cần tiền xử lý trước khi dùng NaOH. Với dầu mới tinh luyện (FFA < 0.1%), NaOH 1% cho hiệu suất ổn định 93–97%.
Bảo quản và xử lý NaOH
NaOH là hóa chất kiềm mạnh, ăn da, thuộc nhóm nguy hiểm (UN 1823, Class 8). Yêu cầu bảo quản:
- Bao bì: Bao PE chống ẩm 25kg, trong thùng carton hoặc pallet quấn màng PE
- Kho: Khô ráo, nhiệt độ ≤ 35°C, tránh ánh nắng trực tiếp
- Độ ẩm: NaOH hút ẩm mạnh — đóng kín ngay sau khi lấy
- Thời hạn: 12 tháng trong bao kín, 6 tháng sau khi mở
- PPE: Găng tay cao su, kính bảo hộ, mặt nạ chống bụi
Nhiệt pha chế xúc tác: hòa NaOH vào methanol khan (tỉ lệ 10 g NaOH/L methanol) trong bình kín, khuấy đến tan hoàn toàn. Phản ứng tỏa nhiệt, kiểm soát nhiệt < 50°C.
Xử lý sự cố thường gặp khi dùng NaOH làm xúc tác
Không tách được glycerin
Nguyên nhân phổ biến: dầu có FFA cao hoặc độ ẩm > 0.1% dẫn đến tạo nhũ tương xà phòng-glycerin dầu. Giải pháp: kiểm tra FFA và acid value đầu vào, giảm liều NaOH nếu có thể, hoặc chuyển sang dùng CH₃ONa. Dùng thêm nước muối bão hòa NaCl 5% để phá nhũ, tăng tốc độ ly tâm lên 3000–4000 rpm.
Hiệu suất thấp < 80%
Kiểm tra: nồng độ NaOH thực tế (NaOH hút ẩm làm giảm hoạt tính), tỷ lệ methanol-dầu (đo bằng GC để xác nhận), thời gian phản ứng. Trong thực tế nhà máy, lỗi thường đến từ NaOH bị ẩm do bảo quản không kín — nên dùng NaOH trong bao PE nguyên, mở ngay trước khi pha.
Biodiesel đục sau rửa
Dấu hiệu xà phòng sót hoặc methanol dư. Tăng số lần rửa nước ấm (50°C), dùng nước có pH 6–7, kiểm tra độ sạch bằng thử nghiệm 3/27 (3 mL biodiesel + 27 mL nước, để yên — nếu mặt phân cách rõ là sạch).
📖 Bài viết liên quan cùng chủ đề NaOH (xút):
- NaOH (Xút) trong sản xuất xà phòng — Công thức xà phòng hóa, chỉ số SAP và so sánh NaOH vs KOH
- So Sánh NaOH 32-99% vs KOH 90% — Kiềm Công Nghiệp Nào Phù Hợp?
- Quy Trình cung cấp NaOH 32-50% Trong Công Nghiệp — Báo Giá Xút Lỏng & Vảy
📖 Xem tổng quan: Tất cả về NaOH — Hub kiến thức tổng hợp
Câu hỏi thường gặp (FAQ)
Có thể dùng NaOH thay CH₃ONa không?
Có thể, với điều kiện nguyên liệu dầu có FFA ≤ 0.5% và độ ẩm ≤ 0.1%. NaOH cần liều cao hơn (1% vs 0.3–0.5%) và hiệu suất thấp hơn 3–5%, nhưng chi phí chỉ bằng 1/5 đến 1/10.
NaOH tạo xà phòng có ảnh hưởng gì?
Xà phòng làm tăng độ nhớt, khó tách glycerin, tăng lượng nước rửa và giảm hiệu suất biodiesel 5–15%. Kiểm soát FFA và độ ẩm đầu vào là cách duy nhất để tránh.
Tỉ lệ NaOH bao nhiêu cho dầu ăn đã qua sử dụng?
Với waste cooking oil có FFA 2%, cần NaOH ~1.5–2% (1% xúc tác + 0.5–1% trung hòa FFA). Nên tiền xử lý bằng acid trước để giảm xà phòng.
NaOH dạng vảy hay dạng viên tốt hơn?
Dạng vảy (flake) hòa tan nhanh hơn dạng viên (pellet), phù hợp pha xúc tác. Cả hai đều dùng được, cùng độ tinh khiết ≥99%.
Lộc Thiên cung cấp NaOH cho cung cấp biodiesel không?
Có. Lộc Thiên cung cấp NaOH 99% dạng vảy, quy cách 25kg/bao, kèm COA/MSDS theo lô, giao đến nhà máy biodiesel toàn quốc. Hotline 0979 891 929. QC Phan Cẩm Thùy & Võ Thị Như Hòa — COA theo lô.
Hiệu suất biodiesel tối đa với NaOH là bao nhiêu?
Theo nhiều nghiên cứu, hiệu suất tối đa 93–97% trên dầu tinh luyện (FFA < 0.5%), với điều kiện 1% NaOH, 6:1 methanol, 60°C, 600 rpm. Hiệu suất thấp hơn KOH và CH₃ONa 3–10%.
Làm sao giảm xà phòng khi dùng NaOH?
Kiểm tra FFA dầu đầu vào, giữ độ ẩm < 0.1%, không dùng quá 1.5% NaOH, rút ngắn thời gian phản ứng xuống 1–2 giờ, khuấy đều.
Giá NaOH so với CH₃ONa chênh lệch bao nhiêu?
NaOH rẻ hơn CH₃ONa khoảng 5–10 lần. Với sản xuất 10 tấn biodiesel/ngày, dùng NaOH giúp chi phí xúc tác mỗi ngày thấp hơn đáng kể so với CH₃ONa ở cùng quy mô.
Yêu cầu báo giá
Liên hệ Lộc Thiên để nhận báo giá NaOH 99% theo số lượng — COA/MSDS theo lô, giao KCN toàn quốc (nội thành TP.HCM 4 giờ; KCN miền Nam và miền Tây 24–48 giờ; miền Bắc và miền Trung 2–3 ngày). Đội ngũ kỹ thuật tư vấn tỷ lệ pha xúc tác phù hợp từng loại dầu.
Hotline: 0979 891 929
🛒 Cần mua NaOH sản xuất biodiesel? Báo giá NaOH 99% dạng vảy — COA/MSDS theo lô, giao nhà máy toàn quốc. Hotline 0979 891 929.
=====
📖 Xem thêm:
- Báo giá NaOH — Xút lỏng 32%, 45%, 50% & Xút vảy 99% — Tổng quan sản phẩm & COA
- So sánh NaOH 32% vs 45% vs 50% — Chọn nồng độ tối ưu — Bảng tỷ trọng & chi phí
- Case Study NaOH 45% — Tiết kiệm 29% chi phí vận chuyển — Số liệu thực tế
- NaOH trong dệt nhuộm Mercerizing — Ứng dụng chuyên sâu
- NaOH trong sản xuất giấy Kraft — Quy trình & định mức
- HCl 32% — Axit Clohidric công nghiệp — Trung hòa pH trong xử lý nước thải
- Mua NaOH 32% — Báo giá trong 15 phút — COA/MSDS theo lô, giao KCN toàn quốc
Quy Trình Kiểm Soát Chất Lượng Thực Tế (COA/SDS) & Vận Hành An Toàn Tại Nhà Máy
Để đảm bảo hiệu quả kỹ thuật ổn định lâu dài khi áp dụng nội dung chuyên đề NaOH trong sản xuất biodiesel vào dây chuyền sản xuất công nghiệp hoặc hệ thống xử lý nước thải tập trung (ETP), đội ngũ chuyên gia kỹ thuật Hóa Chất Lộc Thiên (Trần Minh Tuấn) cùng bộ phận Kiểm soát Chất lượng QC (Phan Cẩm Thùy và Võ Thị Như Hòa) khuyến nghị quy trình kiểm soát 4 bước tại hiện trường:
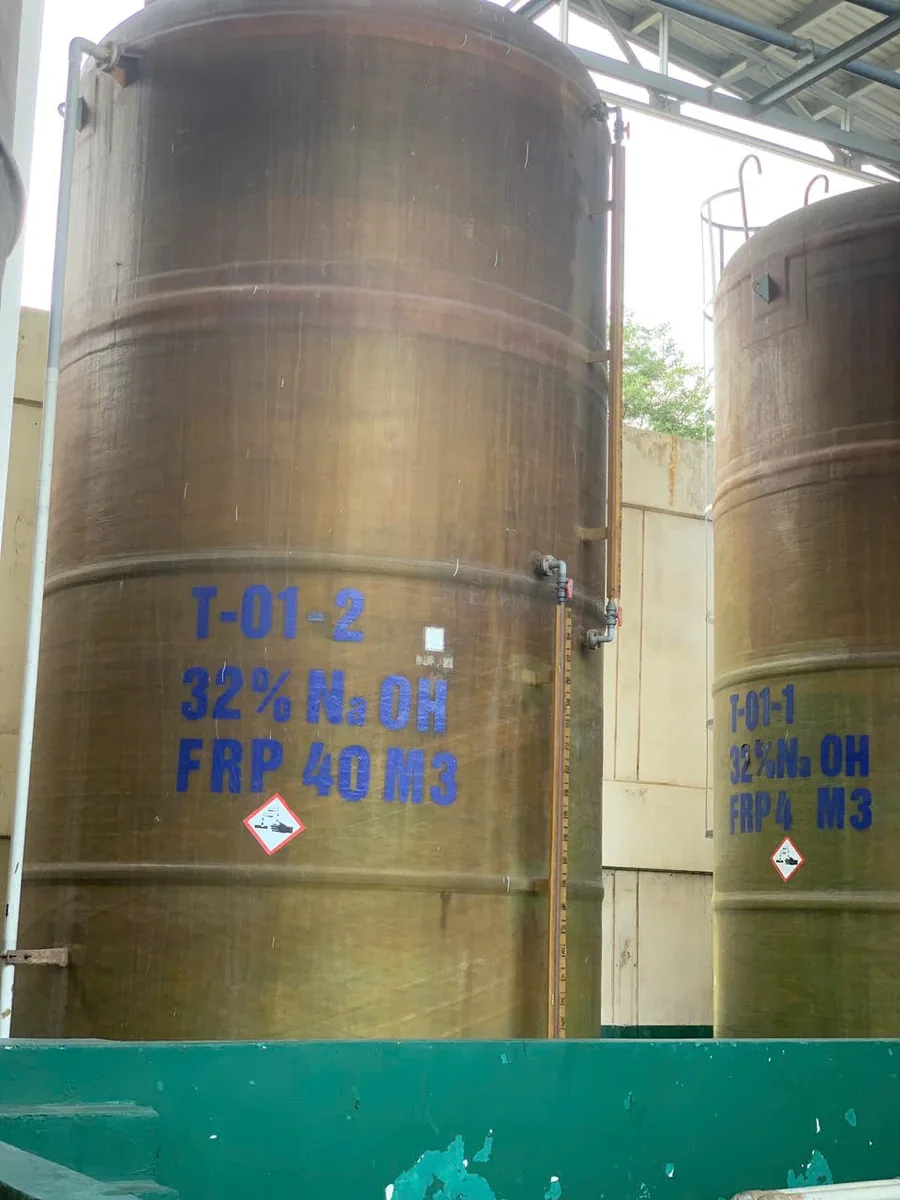
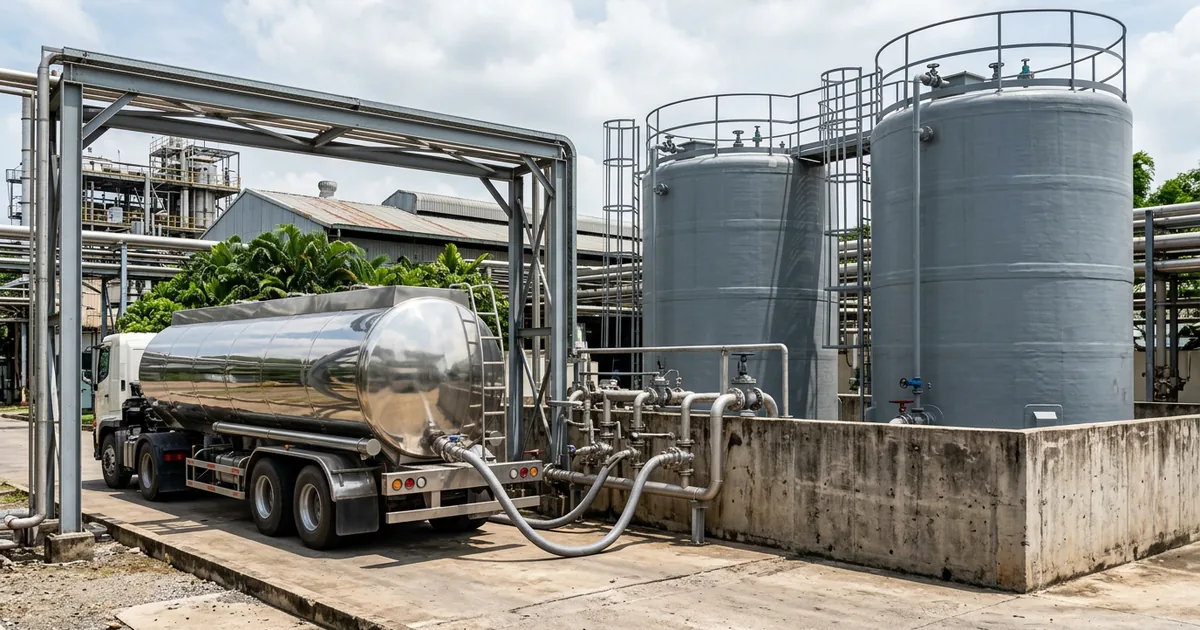 Hình ảnh thực tế: Khu vực tiếp nhận xe bồn và hệ thống bồn lưu trữ hóa chất công nghiệp tiêu chuẩn tại nhà máy đối tác của Hóa Chất Lộc Thiên.
1. Đối Chiếu Chỉ Tiêu Lý Hóa Trên Phiếu Phân Tích COA Từng Lô Hàng
Trước khi bơm nhập bồn chứa hoặc đưa bao/can/phuy/IBC vào khu vực pha chế, bộ phận QC và kho vận của nhà máy cần thực hiện kiểm tra nhanh (Quick Test) và đối chiếu trực tiếp với bản COA (Certificate of Analysis) đi kèm theo số Batch/Lot:
- Kiểm tra nồng độ hoạt chất và tỷ trọng ở 20°C: Sử dụng tỷ trọng kế (Hydrometer) đã hiệu chuẩn hoặc phương pháp chuẩn độ thể tích tại phòng thí nghiệm nội bộ để xác nhận nồng độ thực tế nằm trong dải dung sai kỹ thuật cam kết, giúp kỹ sư thiết lập lưu lượng bơm định lượng chính xác mà không cần hiệu chỉnh lại liên tục.
- Kiểm soát hàm lượng cặn không tan và tạp chất kim loại nặng: Dung dịch sau khi pha loãng mẫu thử phải đạt độ trong quy định, không chứa cặn cơ học lơ lửng gây mài mòn cánh bơm từ, kẹt van một chiều bi gốm/PTFE hoặc gây tắc nghẽn béc phun trong đường ống công nghệ.
- Xác minh hồ sơ pháp lý & an toàn GHS: Lưu trữ đồng bộ phiếu SDS 16 phần chuẩn GHS tiếng Việt tại tủ hồ sơ an toàn ngay cạnh khu vực bồn chứa để phục vụ công tác thanh tra định kỳ theo Luật Hóa chất số 69/2025/QH15 và tiêu chuẩn quản lý môi trường ISO 14001:2015.
2. Bảng Kiểm Định Kỳ Hệ Thống Bồn Chứa, Bơm Định Lượng & Thiết Bị Đo Online
Trong môi trường làm việc tiếp xúc thường xuyên với hóa chất ăn mòn hoặc oxy hóa, việc duy trì lịch bảo dưỡng phòng ngừa (Preventive Maintenance — PM) giúp ngăn chặn 95% sự cố dừng máy đột xuất:
| Hạng mục thiết bị | Chu kỳ kiểm tra khuyến nghị | Nội dung kiểm tra & Tiêu chuẩn kỹ thuật | Biện pháp xử lý khi phát hiện sai lệch |
|---|---|---|---|
| Bồn chứa chính (HDPE / FRP / SUS316L) | Hàng tháng | Kiểm tra mặt bích, ống thủy sáng, van thở, tháp hấp thụ hơi và đê bao chống tràn (Secondary Containment ≥ 110% thể tích bồn) | Siết lực bulông mặt bích, thay gioăng EPDM/Viton/PTFE bị lão hóa, bổ sung dung dịch hấp thụ vào bình scrubber |
| Bơm định lượng màng & Đường ống dẫn | 2 tuần / lần | Kiểm tra lưu lượng thực tế bằng ống đong định mức (Calibration Cylinder), kiểm tra rò rỉ màng bơm, van bi một chiều và lọc chữ Y | Xả rửa cặn kết tinh ở lọc đầu hút, hiệu chuẩn lại độ dài hành trình (Stroke Length) và tần số nhịp bơm |
| Điện cực đo pH / ORP / Độ dẫn điện | Hàng tuần | Rửa sạch màng thủy tinh điện cực khỏi lớp cặn bám Fe(OH)₃, CaSO₄ hoặc màng sinh học; hiệu chuẩn 2–3 điểm bằng dung dịch chuẩn | Ngâm phục hồi điện cực trong dung dịch KCl 3M hoặc thay thế đầu dò nếu độ dốc (Slope) giảm xuống dưới 92% |
| Vòi tắm khẩn cấp & Bồn rửa mắt ANSI Z358.1 | Hàng tuần | Kích hoạt thử dòng chảy trong 30 giây, kiểm tra áp lực nước, nhiệt độ nước và khả năng tiếp cận không vật cản trong bán kính 10 giây | Thông tắc đầu phun bọt khí, dọn dẹp ngay mọi pallet hoặc thùng phuy che chắn lối đi an toàn |
3. Năng Lực Cung Ứng Sỉ B2B, Hệ Thống 6 Kho Toàn Quốc & SLA Báo Giá 15 Phút
Với sản lượng cung ứng 3.000+ tấn/tháng cùng đội xe bồn chuyên dụng 5–30 tấn (bồn thép lót cao su lưu hóa, bồn Composite FRP, bồn Inox chuyên dụng) và hệ thống xe tải thùng tiêu chuẩn ADR, Hóa Chất Lộc Thiên (Trụ sở pháp lý: 452/6B Tỉnh Lộ 10, Phường Bình Trị Đông, Quận Bình Tân, TP.HCM) cam kết đồng hành kỹ thuật và bảo đảm nguồn cung liên tục 24/7 từ hệ thống 6 kho hàng chuẩn:
- Kho Bà Rịa - Vũng Tàu: KCN Phú Mỹ 1, Thị xã Phú Mỹ, Bà Rịa - Vũng Tàu.
- Kho Đồng Nai: KCN Long Thành, Huyện Long Thành, Đồng Nai.
- Kho Bình Dương: Phường Tân Đông Hiệp, TP. Dĩ An, Bình Dương.
- Kho Đà Nẵng: KCN Hòa Khánh, Quận Liên Chiểu, TP. Đà Nẵng.
- Kho Cần Thơ: KCN Trà Nóc, Quận Ô Môn, TP. Cần Thơ.
- Kho Bắc Ninh: KCN Tiên Sơn, Huyện Tiên Du, Bắc Ninh.
Chính sách giao hàng & Báo giá kỹ thuật: Giao hàng nội thành TP.HCM trong 4 giờ; các KCN miền Nam & miền Tây từ 24–48 giờ; khu vực miền Bắc & miền Trung từ 2–3 ngày (Liên hệ hotline 0979 891 929 để nắm chi tiết quy trình giao hàng). Đơn giá được tính toán minh bạch dựa trên 5 yếu tố cấu thành: nồng độ kỹ thuật, quy cách đóng gói, sản lượng đặt hàng, cự ly vận chuyển từ kho gần nhất và yêu cầu hồ sơ chứng nhận. Quý đối tác vui lòng liên hệ trực tiếp hotline 0979 891 929 hoặc email [email protected] để nhận báo giá kỹ thuật kèm hồ sơ COA/SDS trong 15 phút.